
Svanhals, munstycke och kolv: Insprutningssystemet i en varmkammarsprutgjutningsmaskin
Varje insprutning i en varmkammarsprutgjutningsmaskin är beroende av tre komponenter som sitter direkt i eller intill den smälta metallen: svanhalsen, kolven och munstycket. Tillsammans bildar de insprutningssystemet som ersätter sköpning vid zink- och magnesiumgjutning. Deras skick avgör om insprutningshastighet, detaljvikt och cykeltid förblir stabila – och de är bland de första sakerna man bör kontrollera på en begagnad maskin.
Vad gör svanhalsen, kolven och munstycket?
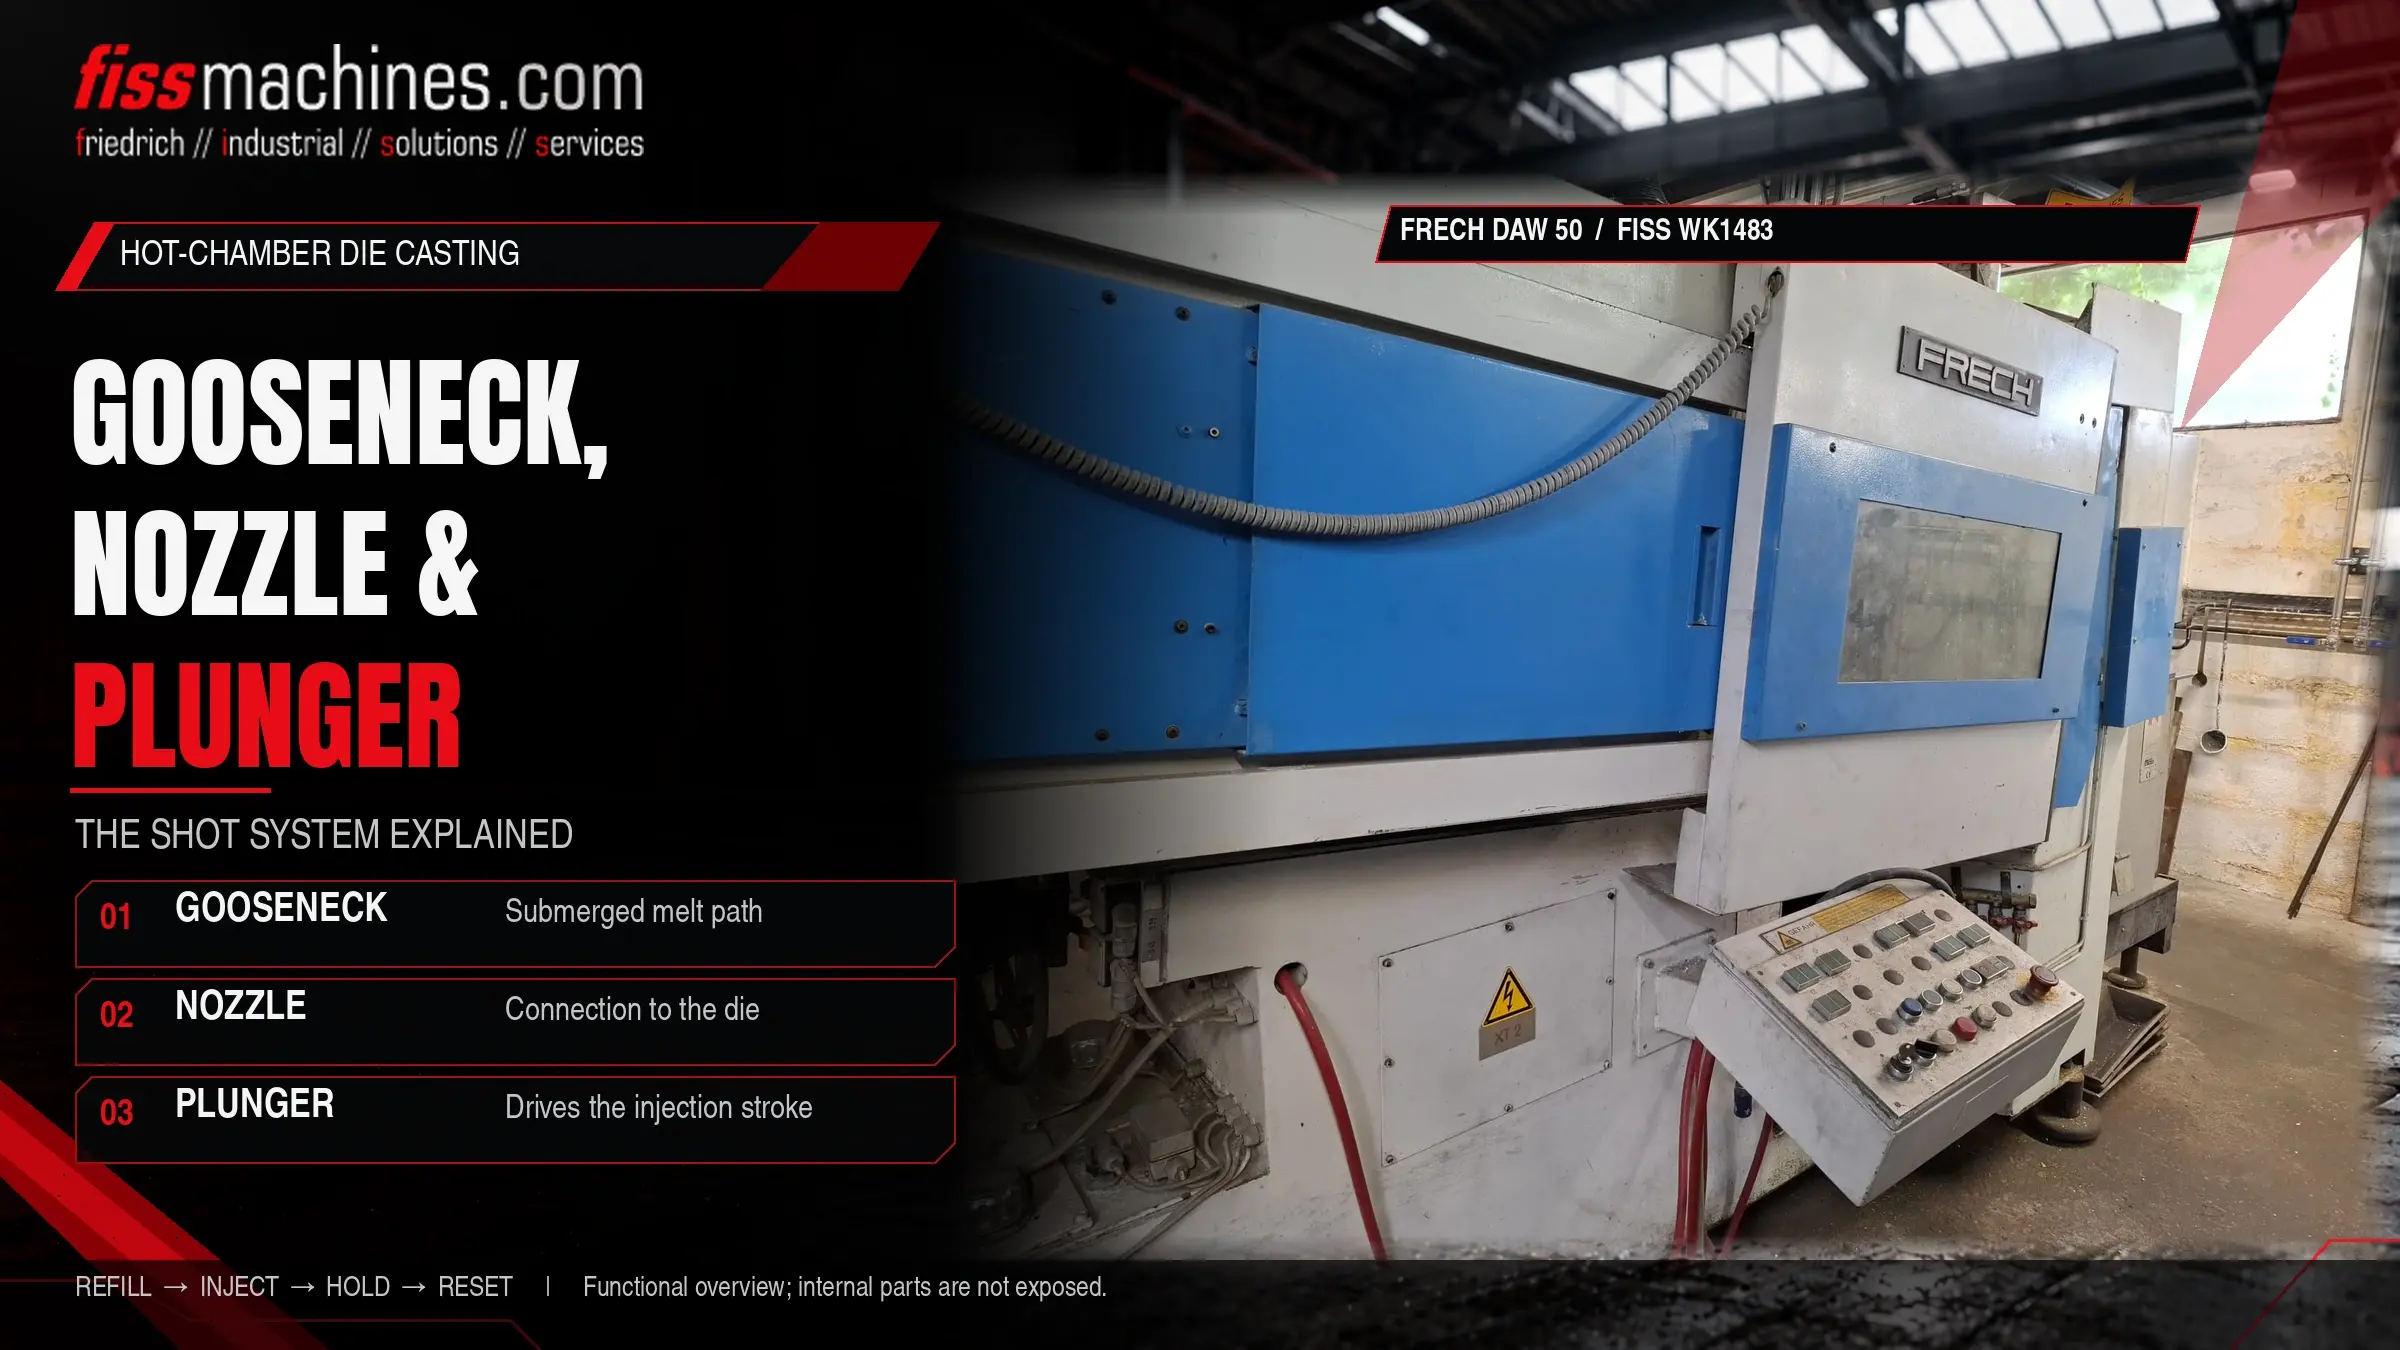
Svanhalsen är en gjuten metallkropp som är nedsänkt i smältan. Den innehåller insprutningscylindern och en böjd kanal som leder upp till formen. Kolven rör sig inuti cylindern: när den dras tillbaka strömmar smältan in genom en påfyllningsöppning; när den rör sig nedåt trycker den ut metallen genom kanalen. Munstycket förbinder svanhalsen med formens ingötningshylsa och måste hållas varmt så att metallen inte stelnar i det.
Erosion orsakad av smältan, glidslitage mellan kolven och cylindern samt termisk belastning vid munstycket är de främsta slitagefaktorerna. Typiska konsekvenser är långsammare påfyllning, varierande delvikter och metallläckage vid munstycket.
Så fungerar varmkammarsprutningssystemet
I en varmkammarmaskin är sprutsystemet en del av ugnen. Svanhalsen står i metallbadet i hållarkärlet, så att sprutcylindern alltid är fylld med flytande metall vid rätt temperatur. En separat metallöverföring till maskinen, som vid kammarsprutgjutning, krävs inte.
Fyllning
När kolven är indragen är påfyllningsöppningen i cylinderväggen öppen och smältan strömmar från badet in i sprutcylindern.
Insprutning
Kolven rör sig nedåt, stänger påfyllningsöppningen och pressar metallen genom svanhalskanalen och munstycket in i den stängda formen. Insprutningen sker vanligtvis i flera hastighetsfaser.
Tryckuppbyggnad och stelning
Kolven håller trycket uppe medan gjutningen stelnar i formen.
Återgång
Kolven återgår till sitt utgångsläge. Metall som inte har stelnat rinner tillbaka genom munstycket och svanhalsen, och cylindern fylls på inför nästa gjutning.
Eftersom påfyllningen sker automatiskt varje gång kolven återgår uppnår varmkammarmaskiner korta cykeltider. En grundläggande jämförelse mellan de båda maskintyperna ges i artikeln Kallkammare eller varmkammare?.
De tre delarna i insprutningssystemet
Smältbehållare och kanal
Tillverkad av järnbaserat material. Den inrymmer skottcylindern och stigkanalen till munstycket. Vissa konstruktioner använder en utbytbar hylsa eller foder i cylinderhålet, så att själva cylindern kan renoveras istället för att bytas ut.
Skottkolv med ringar
Drivs av den hydrauliska skottcylindern ovanför badet. Kolvringarna tätar mot cylinderväggen. När ringarna och borrningen slits passerar mer metall förbi kolven och en mindre del av slaglängden når matrisen.
Uppvärmd anslutning till matrisen
Sitter an mot ingötningsbussningen på den fasta formhalvan. Beroende på utformningen värms den upp av gasbrännare eller elektriska värmare, eftersom metallen i den inte får stelna mellan skotten.
Delarna är anpassade till varandra och till maskinen: kolvdiameter, cylinderhål, svanhalsgeometri och munstyckslängd avgör den tillgängliga insprutningsvolymen och trycket på metallen. Om man ändrar någon av dessa parametrar förändras processen.
Var skottsystemet slits – och hur det visar sig
Skottsystemet arbetar kontinuerligt vid smältmetallens temperatur. Tre mekanismer dominerar: erosion och kemisk påverkan på borrningen och kanalen från smältmetallen, glidslitage mellan kolvringar och cylinder samt termisk belastning vid munstycket, som värms upp från utsidan och kyls vid kontakten med gjutformen.
| Symptom | Möjlig orsak | Vad som ska kontrolleras |
|---|---|---|
| Fyllningstiden ökar, insprutningshastigheten minskar | Slitna kolvringar eller cylinderlopp, metall som passerar förbi kolven | Sprutkurva, ringarnas skick, cylinderns innerdiameter |
| Delens vikt varierar | Läckage vid kolven, varierande badnivå | Ringarnas skick, reglering av badnivån, tillförsel av ingots |
| Metall läcker vid munstycksspetsen | Skadat säte vid munstycket eller ingötningsbussningen, otillräcklig kontakt med munstycket | Munstycksspets, ingötningshylsa, munstycksinriktning |
| Metall stelnar i munstycket | Munstycksuppvärmningen är för låg eller fungerar inte | Brännare eller värmare, temperaturgivare, inställningar |
| Kalla stängningar eller ökad porositet | Smält- eller munstyckstemperaturen är för låg, instabil insprutning | Temperaturer, skottprofil, formtemperatur |
Zink, magnesium – och varför aluminium är annorlunda
Zink är det klassiska materialet för varmkammare. Vanliga zinkgjutlegeringar smälter vid låga temperaturer – databladet för Zamak 3 från Nyrstar anger ett smältintervall på 381–387 °C – vilket håller den termiska belastningen på skottsystemet på en måttlig nivå.
Magnesium kan också gjutas i varmkammarsmaskiner, men vid betydligt högre temperaturer och med särskilda krav på smälteskydd och säkerhet. Magnesiummaskiner är därför konstruerade för detta ändamål; i FISS-sortimentet ingår till exempel specialiserade Frech DAM-varmkammarsmaskiner för magnesium vid sidan av Frech DAW-maskiner för zink.
Aluminium angriper järnbaserade material kraftigt vid sin gjutningstemperatur. Standardaluminiumlegeringar gjuts därför i kammargjutningsmaskiner; varmkammarsprocesser för aluminium förekommer endast som specialiserade lösningar för små detaljer. Mer om legeringarna i Aluminium, zink eller magnesium?
Att hålla skottsystemet stabilt
Intervallen för byte av ringar, inspektion av svanhalsen och byte av munstycken beror på legering, cykelfrekvens och maskinens konstruktion, så tillverkarens dokumentation gäller som referens. I den dagliga verksamheten har följande punkter visat sig vara användbara:
- Övervaka munstyckets temperatur och uppvärmningsfunktionen kontinuerligt, inte bara efter ett fel
- Kontrollera munstycksspetsen och insatsens säte vid varje formbyte
- Registrera byten av kolvringar tillsammans med avläsningarna från skoträknaren
- Håll badnivån konstant – automatisk ingotsmatning underlättar
- Avlägsna slagg regelbundet – förorenad smälta förkortar livslängden på cylinder, hylsa och kolv
- Ha en passande reservsats (svanhals, kolv, munstycke) för att minska driftstopp
- Förvärm reservdelarna enligt tillverkarens anvisningar innan du monterar dem i badet
Tillbehör såsom ingotsmatare, utsugsenheter och sprutsystem finns listade under avsnittet om automatisering för varmkammarsprutgjutning.
Vad man ska kontrollera på en begagnad varmkammarsmaskin
När det gäller en begagnad varmkammarsprutgjutningsmaskin säger insprutningssystemet mycket om maskinens historik och om kommande kostnader. Klargör följande innan du köper:
- Ingår svanhalsen, och i vilket skick är borrhålet, kanalen och sätet?
- Kolvdiameter och tillgänglig insprutningsvolym för dina detaljer
- Vilken legering har maskinen använt? Zink- och magnesiummaskiner är inte utbytbara utan ombyggnad.
- Typ och skick på munstycksuppvärmningen
- Ugn eller hållkärl: typ, uppvärmning, foderets skick
- Finns det reservsatser, ritningar eller artikelnummer för skottsystemet tillgängliga?
Aktuella maskiner listas under begagnade varmkammarsprutgjutningsmaskiner. En allmän inspektionsguide finns i ”Att köpa en begagnad sprutgjutningsmaskin: Den tekniska checklistan”.
Små delar, stor effekt
Svanhals, kolv och munstycke är kompakta komponenter, men de avgör hur tillförlitligt en varmkammarsprutgjutningsmaskin fyller formen. Slitage utvecklas gradvis och märks i formfyllningstider, delvikter och läckage. Att övervaka dessa signaler, hålla temperaturerna stabila och ha en reservuppsättning minskar oplanerade driftstopp.
Vid köp av en begagnad maskin är insprutningssystemet en bra indikator på hur maskinen har använts – och en kostnadspost som bör ingå i alla beräkningar.
Frågor om insprutningssystemet för varmkammarmaskiner
Vad är en svanhals vid pressgjutning?
Svanhalsen är den gjutna delen av varmkammarsprutsystemet. Den står i den smälta metallen, innehåller sprutcylindern och leder metallen genom en böjd kanal till munstycket.
Varför måste munstycket värmas upp?
Mellan skotten finns det metall kvar i munstycket. Utan uppvärmning skulle den stelna och blockera nästa skott. För mycket värme ökar däremot slitaget och kan orsaka läckage, så temperaturen måste regleras.
Hur ofta måste kolvringarna bytas ut?
Det finns inget generellt intervall. Det beror på legering, cykelfrekvens, smältans renhet och maskinens konstruktion. Tillverkarens specifikationer, avläsningar från skottsräknaren och trender i påfyllningstiden ger den mest tillförlitliga vägledningen.
Kan en zinkmaskin med varmkammare gjuta magnesium?
Inte utan vidare. Magnesium kräver högre temperaturer, ett lämpligt gjutningssystem samt ett eget säkerhets- och smälteskyddskoncept. Maskinerna är vanligtvis konstruerade för ett av de två materialen.
Varmkammarmaskiner och reservdelar från FISS.
FISS levererar begagnade varmkammarsprutgjutningsmaskiner för zink och magnesium, inklusive tillhörande utrustning. Om ingen lämplig maskin finns i lager söker FISS specifikt efter dina krav.
Källor
Dynacast: Varmkammarsprutgjutning – processbeskrivning och materialutbud, dynacast.com.
Nyrstar: Tekniskt datablad ZAMAK (Overpelt), smältintervall ZAMAK 3: 381–387 °C.
Brondolin S.p.A.: varmkammarsvanhalsar med utbytbara foder (utställarinformation EUROGUSS).
US-patent 6 945 308 B1, Varmkammarsprutgjutning: svartsvetsad svanhalsenhet, utbytbar hylsa, slaggens inverkan på komponentens livslängd.
US-patent 4 593 741, Formgjutningsapparat: elektriskt uppvärmd munstycke och svanhalskanal för att hålla metallen smält.
FISS Machines: lagerförteckning över begagnade varmkammarsprutgjutningsmaskiner (Frech DAW, Frech DAM), fiss-machines.com, hämtat den 29 oktober 2026.