
Förklaring av defekter vid tryckgjutning: Porositet, krympning, kallstängningar och blåsor
En ytligt sett godtagbar pressgjutning kan ändå innehålla porer, krympningshålrum eller lokala brister. Vissa defekter blir synliga först efter CNC-bearbetning, värmeexponering eller ett läckagetest. För att uppnå jämn kvalitet krävs därför mer än bara ytkontroll: metallförberedelse, sprutprofil, avluftning av gjutformen, temperaturkontroll och gjututrustningens skick måste utvärderas som en sammanhängande process.
Vilka är de vanligaste defekterna vid högtrycksgjutning?
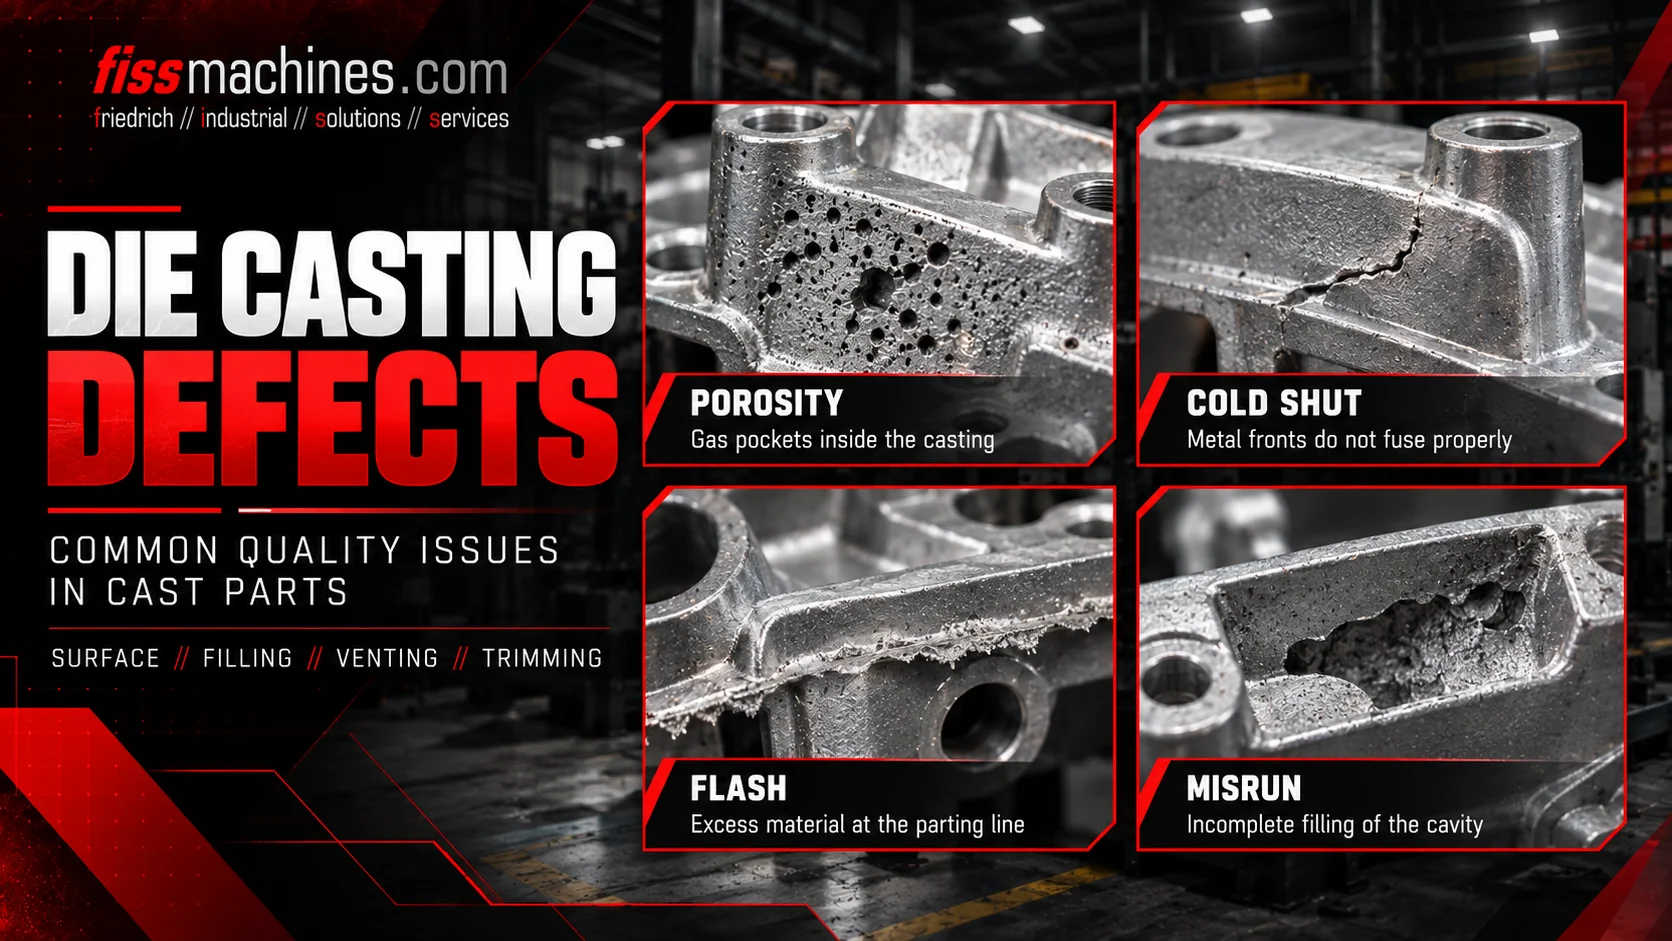
Viktiga defektgrupper inkluderar gasporositet orsakad av instängda eller frigjorda gaser, krympningsporositet i samband med stelningskrympning, kallstängningar där smältfronterna inte förenas ordentligt, felgjutningar där formen inte fylls helt och blåsor som kan bli synliga efter uppvärmning. Deras utseende i sig är inte alltid tillräckligt för en tillförlitlig diagnos av grundorsaken.
Varför namnet på ett defekt inte nödvändigtvis är en diagnos
Samma visuella symptom kan ha olika orsaker. En por kan uppstå på grund av instängd luft, gaser som frigörs från rester, smältbehandling eller volymkrympning under stelningen. Olika mekanismer kan också förekomma i samma gjutgods.
En grundorsaksanalys måste koppla samman defektens placering och morfologi med gjutkurvan, utformningen av ingötningskanaler och avluftningshål, smältans kvalitet, formtemperaturen, sprutningsreceptet och efterbearbetningen. Att reducera alla defekter till en enda tryck- eller temperaturinställning leder till opålitliga korrigeringar.
| Defekt | Typisk iakttagelse | Möjliga bidragande faktorer |
|---|---|---|
| Gasporositet | Gasfyllda hålrum, ibland rundade | Luftinfångning, processgaser, begränsad avluftning eller smältrelaterade gaser |
| Krympningsporositet | Hålrum som uppstår vid krympning under stelningen | Värmefläckar, begränsningar i tillförseln, trycköverföring och stelningsväg |
| Kallskarv | Söm eller linje där två metallfronter möts | För tidig kylning, oxidskikt och ogynnsam fyllningsväg |
| Felaktig gjutning | Ofylld del av formen | Otillräcklig flytbarhet eller bristfälliga fyllningsförhållanden |
| Blåsa | Upphöjd ytbubbla, ofta efter värmeexponering | Expansion av innesluten gas nära ytan |
Gasporositet: varifrån kommer den instängda gasen?
I maskiner med kylkammare kan en olämplig inledande kolvrörelse skapa vältande smältvågor i insatshylsan och fånga in luft innan metallen når ingången. Överskottsluft i ingångskanalen och formen måste hinna släppas ut under den mycket korta fyllningsfasen.
Gaser kan också bildas när rester av släppmedel eller smörjmedel värms upp. Lokala blockeringar i avluftningskanalerna kan öka mängden gas som blir kvar i gjutgodset. Smältans renhet och halten av upplöst gas måste också beaktas för den legering som bearbetas.
Ventilationssystem, överflödesfickor och, där så är lämpligt, vakuumstöd syftar till att minska gasinneslutningen. Inget av dessa kompenserar automatiskt för en ogynnsam fyllningsprofil eller överdrivna sprutrester.
Kontrollerad första fas
Undvik olämpliga smältvågor och den luftinneslutning som följer av dem.
Öppna gasvägar
Kontrollera avluftningsöppningar, överflödesområden och vakuumgränssnitt där sådana finns installerade.
Upprepbar applicering
Undvik överdrivna rester och okontrollerad gasbildning.
Hur krympningshåligheter skiljer sig från gasporer
Flytande metall krymper när den kyls ned och stelnar. Där stelningsförloppet och trycköverföringen inte kan kompensera för denna volymförändring kan lokala krympningshålrum eller mikroporositet bildas.
I praktiken kan det vara svårt att skilja mellan gasporositet och krympningsporositet, särskilt när mekanismerna överlappar varandra. Form och placering ger ledtrådar men kan inte alltid fastställa orsaken. Metallografisk utvärdering, röntgen eller datortomografi i kombination med processanalys kan behövas.
Viktiga faktorer är formtemperatur, sektionstjocklek, lokala värmepunkter, frysning av ingötningskanalen, trycktiming och den övergripande utformningen av fyllningen. En högre intensifieringsinställning i sig garanterar inte en förbättring om trycket inte kan överföras till det berörda området.
Kallstängningar och felaktiga gjutningar: relaterade, men inte identiska
En kallskärning uppstår när intilliggande metallströmmar möts utan att bilda en god bindning. Den kan framträda som en synlig linje eller söm. Oxidfilmer, lokal avkylning samt metallfronterna mötesvinkel och hastighet kan bidra till detta.
Ett fyllningsfel innebär att formhåligheten inte har fyllts helt; ett hörn, en tunn ribba eller någon annan detalj saknas fortfarande. Möjliga orsaker är bland annat otillräcklig metalltemperatur, olämplig utformning av ingång och ingötningskanal, för stort flödesmotstånd eller otillräcklig fyllningsprestanda.
Vilka korrigerande åtgärder som är lämpliga beror på den faktiska fyllningsmekanismen. Att granska simuleringsresultat, formtemperaturer och insprutningskurvor kan vara mer användbart än att justera en enskild maskinparameter utan belägg.
Ofullständig sammanfogning
Två fronter möts men smälter inte samman till ett helt och sammanhängande område.
Ofullständig fyllning
Smältan når inte eller fyller inte hela formen.
Jämför bevis
Jämför defektens placering med flödesriktning, temperatur och skottdata.
Varför blåsor kan uppstå efter uppvärmning
Gas som fastnat nära ytan kan expandera vid efterföljande uppvärmning och skapa en lokal upphöjning eller blåsa. Detta är särskilt viktigt när termisk efterbehandling planeras, eftersom högtrycksgjutna detaljer med betydande gasinneslutningar kan vara olämpliga för vissa värmebehandlingsförhållanden.
Risken beror på legering, gjutkvalitet, gasens placering, temperatur och processhistorik. Inte alla ytblåsor har exakt samma orsak, så ett snittprov och relevanta processdokument kan hjälpa till att skilja gasrelaterade blåsor från andra ytskador.
Förebyggande åtgärder börjar redan i de tidiga faserna: kontrollerad fyllning, lämplig avluftning, en anpassad process för släppmedel och en stabil formtemperatur.
Vilka provningar hjälper till att identifiera defekter på ett tillförlitligt sätt?
Visuell inspektion och måttkontroller är användbara för ytfel, men inre porositet kräver ytterligare metoder. Beroende på komponenten och dess godkännandekriterier kan röntgeninspektion, industriell datortomografi, snittundersökning, metallografi, densitetsmätning eller läckagetestning vara lämpliga metoder.
Välj mätmetod utifrån funktionskraven. En tätningsyta, ett strukturellt område och en kosmetisk del kan kräva olika godkännandekriterier; att helt enkelt betrakta varje por som lika kritisk skulle vara missvisande.
Vid återkommande defekter ska du dokumentera hålrummets placering, skottnummer, temperaturförhållanden, operatörsbyten och maskinkurvor. Att korrelera dessa uppgifter ger ofta mer information än att inspektera enskilda kasserade delar.
- Lokalisera defekten på en definierad delritning
- Klassificera om observationen avser ytan eller insidan
- Kontrollera smältans hantering, dosering och skottprofil
- Inspektera formens avluftningskanaler, överflöden och eventuella vakuumsystem
- Granska sprutreceptet och formens termiska tillstånd
- Välj en lämplig verifieringsmetod för den önskade funktionen
- Dokumentera korrigerande åtgärder och jämför mätresultaten
Hur gjutcellens skick påverkar kvalitetsjämnheten
Maskinens skick är avgörande när tryck och hastighet måste upprepas under tusentals cykler. Slitna insprutningskomponenter, instabil hydraulik, felaktig utrustning för temperaturreglering av gjutformar eller opålitliga gränssnitt mellan dosering, sprutning och utdragning kan bidra till variationer i processen.
Vid besiktning av en begagnad pressgjutningsmaskin eller en komplett cell bör man kontrollera insprutningssystemet och tillgången till processdokumentation samt den nominella klämkraften och skottkapaciteten. FISS stödjer internationell köp- och försäljning av begagnade pressgjutningsmaskiner och automatisering.
Vanliga frågor om defekter vid pressgjutning
Är gasporositet och krympningsporositet samma sak?
Nej. Gasporositet beror på instängda eller frigjorda gaser, medan krympningsporositet beror på krympning vid stelning och otillräcklig lokal kompensation. Båda formerna kan förekomma samtidigt.
Kan röntgeninspektion upptäcka alla defekter?
Ingen enskild metod kan upptäcka alla defekter under alla förhållanden. Detekterbarheten beror på defektens storlek, placering, materialtjocklek och inspektionsmetod.
Varför uppstår kallfogar?
De kan uppstå när separata metallytor möts utan en god bindning, till exempel på grund av temperaturförlust, oxidskikt eller ett ogynnsamt flödesmönster.
Eliminerar ett ökat insprutningstryck krympningsfel?
Inte automatiskt. Effekten beror på tryckets tidpunkt, ingångens stelning, matningen och de lokala termiska förhållandena.
Kan blåsor uppstå efter värmebehandling?
Ja. Instängda gaser nära gjutgodsets yta kan expandera under uppvärmningen och bilda synliga blåsor, beroende på legering och bearbetningsförhållanden.
Utvärdera din pressgjutningsmaskin och dina processkrav
FISS erbjuder begagnade pressgjutningsmaskiner, utrustning och kompletta gjutceller. För ett säkert val bör du jämföra processkraven, insprutningssystemets skick och tillgänglig automatisering.
Utforska begagnade pressgjutningsmaskinerTeknisk grund och källor
Teknisk bakgrund: Handbuch Urformen, avsnitt 1.6.4.1.2 (fyllning), 1.6.4.1.4 (avluftning) och 1.8 (kvalitet/simulering). Inspektionsmetoder och vägledning om grundorsaker är av allmän teknisk karaktär och utgör inte en verifierad diagnos. Originaltext.