
Sprutvikt och gjutvolym: Val av rätt insprutningsenhet
Klämkraften är oftast det första värdet man jämför, men en gjutmaskin måste också leverera rätt mängd metall med rätt tryck vid varje skott. Skottvikt, kolvdiameter, skottmuffens volym och specifikt gjuttryck hänger nära samman. Att förstå dessa samband hjälper till att bedöma om en insprutningsenhet verkligen passar en gjutform och en detalj.
Hur kontrollerar man om insprutningsenheten är tillräckligt stor?
Räkna ihop den totala smältmassan: alla gjutgods plus ingötningskanaler, ingångar, överflöden och smältkaka. Omvandla denna massa till en metallvolym med hjälp av densiteten hos den flytande legeringen. Jämför sedan detta med den användbara volymen i insatshylsan för den planerade kolvdiametern och kontrollera det resulterande fyllningsförhållandet samt det specifika gjuttrycket som insatsänden kan generera med den diametern.
En kolv som är för stor sänker det uppnåeliga gjuttrycket; en som är för liten kanske inte rymmer tillräckligt med metall. Det rätta valet är en balans mellan båda, bekräftad av maskindata och formkonstruktionen.
Vad ingår i skottvikten?
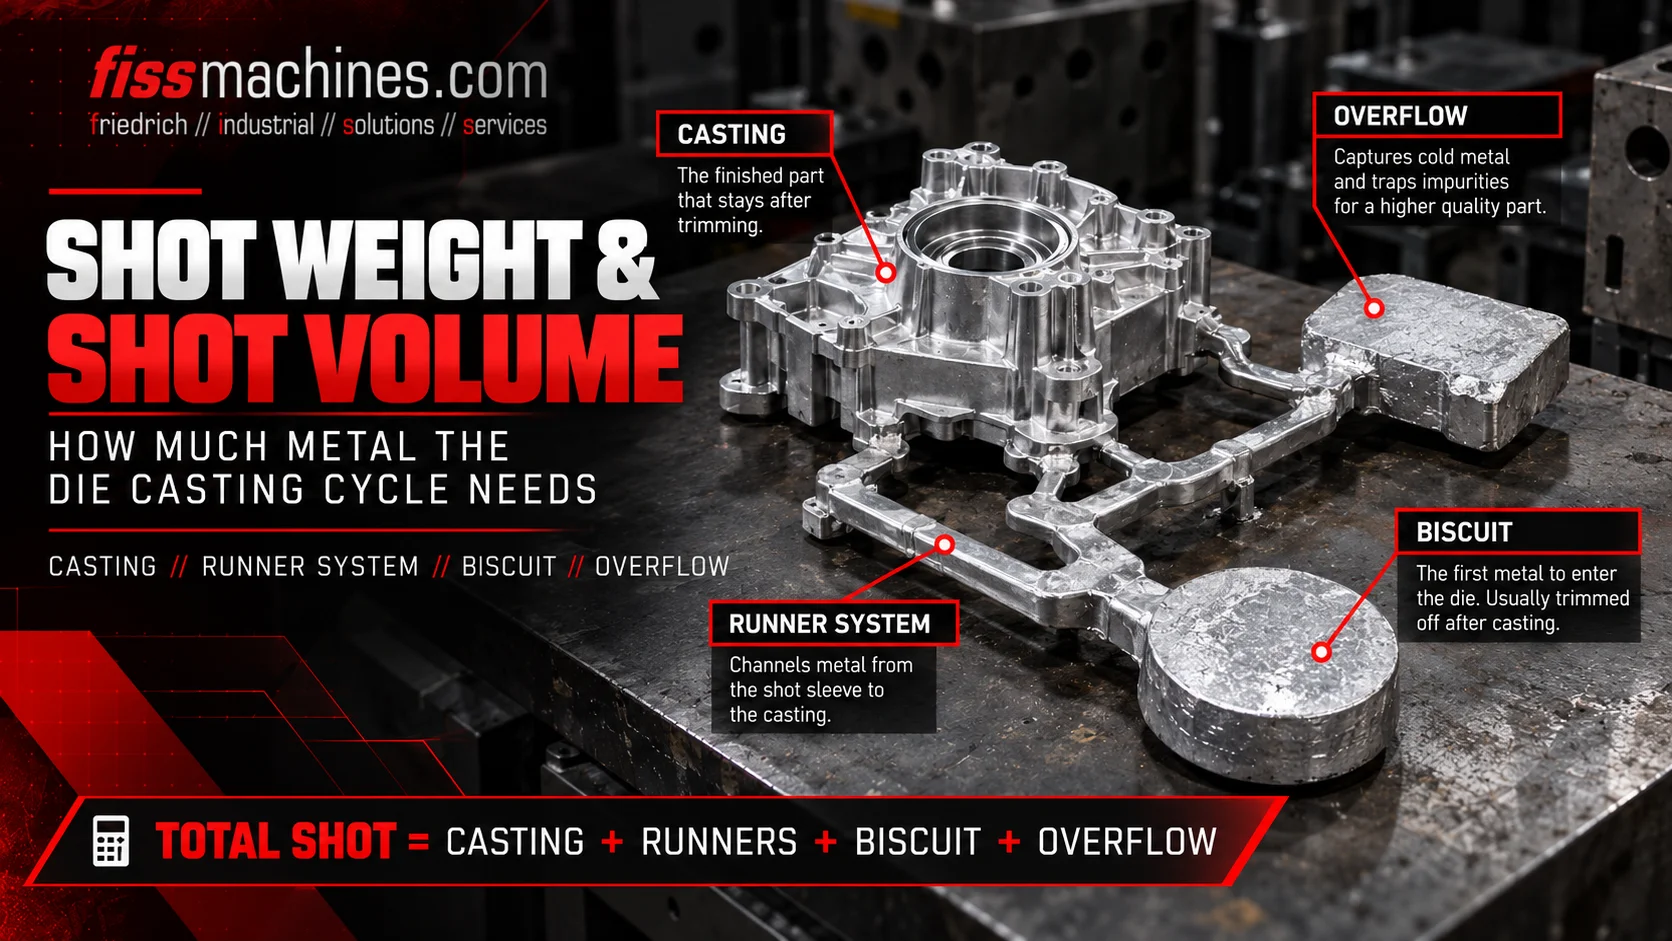
Skottvikten är den totala massan av metall som sprutas in under en cykel, inte bara vikten på det färdiga gjutgodset. I praktiken kan ingjutningssystemet och överflöden utgöra en betydande del av skottet, särskilt för tunnväggiga detaljer eller formar med flera kaviteter.
| Komponent | Funktion | Anmärkning |
|---|---|---|
| Gjutgods | De faktiska delarna, en eller flera per formgjutning. | Använd bruttovikten före bearbetning. |
| Inloppskanaler och ingötningskanaler | Leder metallen från hylsan till formhåligheten. | Definieras av formkonstruktionen. |
| Överflöden och avluftningskanaler | Samlar upp kallt, oxiderat metall och hjälper till att ventilera formen. | Underskattas ofta i de inledande beräkningarna. |
| Biscuit | Återstående metall framför kolven som överför tryck. | Tjockleken varierar beroende på doseringsnoggrannheten. |
Maskiner med varmkammare har ingen biscuit; smältan matas genom svanhalsen och munstycket, och ingötningskanalen ingår istället i beräkningen.
Omräkning av smältvikt till metallvolym
Gjuthylsan rymmer en volym, inte en massa. Gjutvikt måste därför delas med legeringens densitet i flytande tillstånd, vilken är lägre än densiteten hos det fasta gjutgodset. För aluminiumlegeringar är densiteten i flytande tillstånd nära gjutningstemperaturen ungefär 2,3 till 2,4 g/cm³; det exakta värdet bör hämtas från legeringsdata.
Vmetal =mshot /ρliquid
Vmetal i cm³,mshot i g, ρliquid i g/cm³. Antagande: hela gjutningen inklusive biscuit beaktas och metallen är helt flytande vid gjutningen.
I maskinens datablad anges ofta en maximal skottvikt för varje kolvdiameter . Kontrollera vilken legering och vilka referensförhållanden dessa värden baseras på innan du jämför dem med din egen beräkning.
Fyllningsgrad: Hur full är skottmuffen?
Fyllnadsgraden beskriver vilken andel av den användbara volymen i gjuthylsan som upptas av metall efter gjutningen. Den har stor inverkan på hur mycket luft som finns i hylsan och hur metallvågen beter sig under den långsamma första fasen av gjutningen.
Fyllnadsgrad =Vmetal / (Aplunger ×Leff)
Aplunger = π × d² / 4 i cm² (d = kolvdiameter i cm); Leff = användbar hylslängd i cm mellan kolvens yta vid start positionen och hylsans ände mot matrisen.
Ett lågt fyllningsförhållande lämnar en stor luftvolym ovanför metallen, vilket ökar risken för vågbildning och luftfångst och kräver en noggrant avstämd långsam insprutning. Ett mycket högt fyllningsförhållande minskar luftvolymen men lämnar mindre marginal för gjutningen och kan öka risken för att metall spills ut från gjutöppningen. Lämpliga målvärden beror på hylslängd, insprutningsprofil och det tillverkade detaljen, och bör valideras under processen. Hur de efterföljande fyllningsfaserna påverkar kvaliteten förklaras i vår artikel om formfyllning och vakuum.
Specifikt gjuttryck och kolvdiameter
Insprutningscylindern utövar en kraft. Trycket som verkar på metallen är resultatet av denna kraft dividerat med kolvens area. Vid samma insprutningskraft ger en mindre kolv därför ett högre specifikt tryck, men rymmer mindre metall.
p [bar] = 100 ×Fshot [kN] /Aplunger [cm²]
Eftersom 1 kN/cm² motsvarar 100 bar. Förluster till följd av friktion och dynamiska effekter försummade i detta förenklade samband.
Det specifika trycket avgör också vilken klämkraft som krävs, eftersom metalltrycket verkar på den projicerade ytan av gjutgodset och inloppssystemet. Sprutmunstycket och klämenheten måste därför alltid bedömas tillsammans.
En förenklad beräkning
Följande siffror är hypotetiska och illustrerar endast metoden. Antaganden: en aluminiumgjutning på 3,5 kg (gjutgods, ingötningskanaler, överflöden och rågjutgods), vätskans densitet 2,4 g/cm³, användbar hylslängd 50 cm och en intensifieringskraft på 400 kN.
| Kolvens diameter | Kolvens area | Hylsans volym | Fyllningsgrad | Specifikt tryck |
|---|---|---|---|---|
| 70 mm | 38,5 cm² | 1 924 cm³ | ca 76 % | ca 1 040 bar |
| 80 mm | 50,3 cm² | 2 513 cm³ | ca 58 % | ca 800 bar |
Metallvolym i båda fallen: 3 500 g / 2,4 g/cm³ ≈ 1 458 cm³. Jämförelsen visar avvägningen: den mindre kolven ger högre tryck och en fylligare hylsa, medan den större lämnar mer volymreserv vid lägre tryck. Vilket alternativ som passar delen beror på dess kvalitetskrav och formens utformning.
Checklista för utvärdering av en insprutningsenhet
- Total skottvikt fastställd, inklusive överflöden och biscuit
- Legeringens vätskedensitet hämtas från legeringsdata, inte fast densitet
- Tillgängliga kolvdiametrar och insatshylsor för maskinen har identifierats
- Användbar hylslängd har mätts eller hämtats från dokumentationen
- Fyllningsgraden har beräknats för varje aktuell kolvdiameter
- Skottkraften och det resulterande specifika trycket har kontrollerats mot kraven
- Klämkraften har verifierats för det resulterande trycket och den beräknade ytan
- Doseringsnoggrannheten för skänken eller ugnen är tillräcklig för en jämn tjocklek på den råa formen
- Skottmuffens, kolvens och skottcylinderns skick har inspekterats på begagnade maskiner
En jämn dosering är en förutsättning för repeterbara fyllningsförhållanden. Skillnaderna mellan doserings-, smält- och hållugnar behandlas i vår artikel Doserings-, smält- eller hållugn?
Vanliga frågor
Kan kolvdiametern ändras på en befintlig maskin?
Ofta ja, inom det intervall som tillverkaren anger. Spruthylsa, kolv, hylsfäste och eventuellt formanslutningen måste stämma överens. Kontrollera vilka storlekar som är godkända för den specifika maskinen.
Varför används vätskans densitet istället för fast ämnes densitet?
Hylsan fylls med flytande metall, som tar upp större volym än samma massa i fast form. Om man använder densiteten för fast form skulle man underskatta den volym som krävs.
Är en större insprutningsenhet alltid det säkraste valet?
Inte nödvändigtvis. En överdimensionerad enhet kan tvinga fram en låg fyllningsgrad eller ett större kolv med lägre specifikt tryck. Målet är en lämplig anpassning, inte det högsta värdet.
FISS hjälper dig att jämföra data för sprutcykelns slutfas med din detalj.
Skicka oss sprutvikt, legering och formmått för din detalj. FISS kan kontrollera vilka begagnade kammargjutningsmaskiner som erbjuder en lämplig kombination av sprutkapacitet, kolvstorlekar och klämkraft.