
Beskärning vid pressgjutning: Beskärningspressar, gjutformar och efterbearbetning
När ett högtrycksgjutet detalj tas ur formen kan det fortfarande finnas ingångskanaler, överflödsdelar och tunna grater kvar. Att ta bort dessa är ett definierat produktionssteg snarare än enbart en kosmetisk justering. Beskärningspressar, beskärningsformar och efterföljande avgradningssystem hjälper till att förbereda detaljerna för kontroll, montering eller CNC-bearbetning.
Vad gör en trimningspress vid pressgjutning?
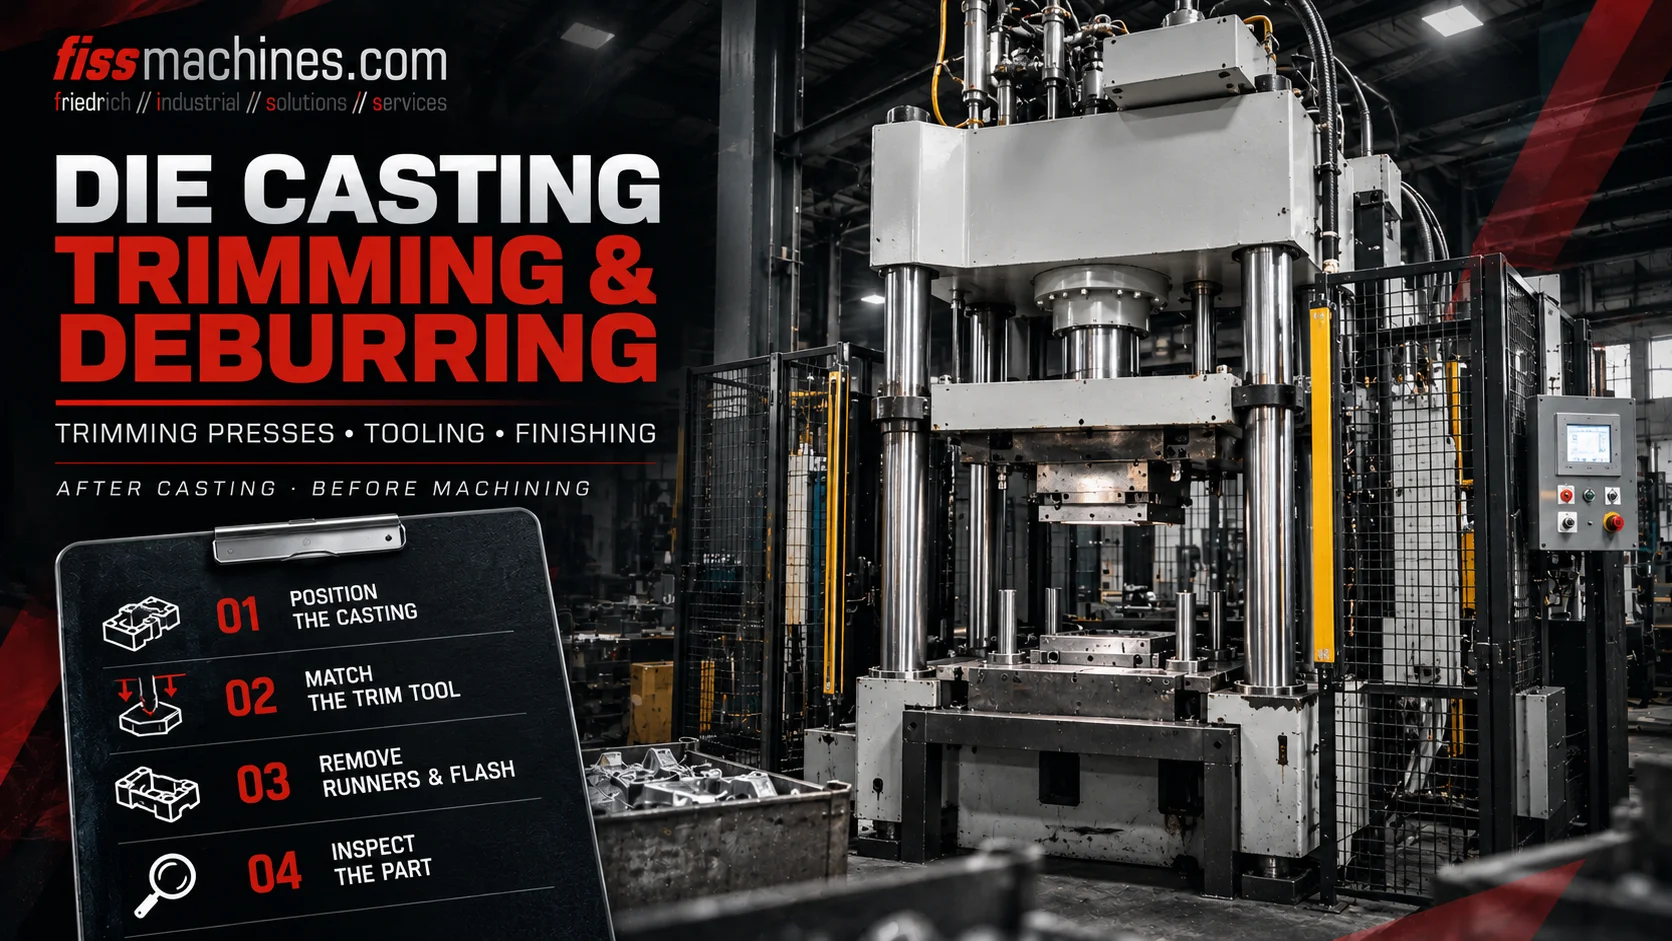
En trimpress driver en specialanpassad trimform genom ett kontrollerat slag för att separera ingötningskanaler, överflödesdelar och utvalt överskottsmaterial från en gjutning. Processen kan integreras med robotiserad uttagning och överföring. Beroende på geometri och kvalitetskrav kan ytterligare avgradning eller bearbetning fortfarande vara nödvändig.
Från borttagning av gjutgodset till en trimmad komponent
När gjutningen har stelnat tillräckligt öppnas gjutformen och delen avlägsnas manuellt eller med hjälp av en robot eller en utdragare. Gjutningen kan fortfarande innehålla ett inloppssystem, rester av ingången, överflödesfickor och grater längs vissa kanter.
I en automatiserad cell kan en hanteringsrobot överföra gjutgodset till en trimningspress så snart formområdet är fritt. Det färdiga godset placeras i ett passande trimningsverktyg och stöds på lämpliga ställen. Pressen utför sedan det definierade slaget och skär bort det överflödiga materialet.
Den trimmade gjutningen avlägsnas och kan därefter gå vidare till blästring, vibrationspolering, tvättning, inspektion eller CNC-bearbetning. Denna processsekvens varierar beroende på tillämpning; inte alla gjutningar kräver samma trimningsutrustning.
Ta bort delen på ett säkert sätt
Delen och det anslutna matnings- och överflödessystemet lämnar gjutformen.
Separera definierade detaljer
En anpassad trimform tar bort de avsedda ingångarna, ingötningskanalerna och överflödiga kanterna.
Efterbearbetning av kritiska ytor
Beroende på specifikationerna följer ytterligare avgradning, blästring eller bearbetning.
Hur en trimpress och dess verktyg fungerar
En typisk trimpress för tryckgjutning har en styv ram, en övre eller rörlig platta, ett nedre verktygsstöd och en drivanordning som alstrar den erforderliga kraften och slaglängden. Hydrauliska drivsystem är vanliga, men den exakta utformningen måste utvärderas utifrån den specifika tillämpningen.
Trimmformen innehåller positionerings- och stödelement, skäreggar och, vid behov, utstötnings- eller avdragningsmekanismer. Skärgeometrin tillverkas för den specifika gjutningen; ett universellt skärverktyg kan inte automatiskt ersätta en produktionsspecifik trimmform.
Pressen behöver inte alstra samma kraft som tryckgjutningsmaskinens klämsystem. Trimmkraften beror på det material som ska avskiljas, skärlängden, den effektiva tjockleken, geometrin och verktygsförhållandena. Den måste fastställas för den aktuella operationen.
| Komponent | Funktion | Bedömningspunkt |
|---|---|---|
| Pressram och styrningar | Upprätthåll en styrd, repeterbar slaglängd | Spelrum, inriktning och deformation hos styrningarna |
| Hydraulisk eller annan drivning | Tillhandahåller presskraft och slaglängd | Läckage, hastighet, tryck och styrning |
| Skärform | Placerar och separerar material | Skador på skärkanten, passform, slitage och stöd |
| Utmatning och avdragning | Frigör trimmad del eller spill | Pålitlig borttagning och säker hantering av delar |
Trimning, avgradning och CNC-bearbetning är olika uppgifter
Trimning avser vanligtvis att separera definierade gjutningsdetaljer, såsom ingötningskanaler och överflödesfickor, med hjälp av en press och ett skärverktyg. Avgradning riktar in sig på mindre kvarvarande grader eller vassa kanter och kan utföras med olika processer.
Beroende på ytkraven kan efterbearbetningen innefatta manuella verktyg, robotstyrd avgradning, vibrationspolering, blästring eller målinriktad bearbetning. CNC-bearbetning används där exakta funktionella ytor, hål eller gängor måste uppfylla strängare toleranser.
Ett presstrimmat gjutgods är därför inte nödvändigtvis en färdig komponent. Den fullständiga processkedjan bör definieras utifrån den faktiska kontrollen och kundens krav.
Ta bort fastsittande detaljer
Pressverktyget skär bort ingångar, ingötningskanaler och utvalda överflöden.
Förbättra kanterna
Ta bort kvarvarande grader, vassa kanter och små rester.
Skapa precisa detaljer
Bearbeta hål, passytor och andra dimensioner som kräver skärning.
Hur utmatningsrobotar och trimningspressar samverkar
Robothantering kan koppla samman gjutmaskinen med en trimpress. Griparna måste anpassas efter den faktiska geometrin och temperaturen hos detaljen samtidigt som de säkerställer en säker överföring och repeterbar placering.
Arbetssekvensen måste förhindra kollisioner mellan tryckgjutningsmaskinen, utmatningssystemet, trimpressen och eventuell utmatningsutrustning. Säkerhetsskydd, övervakad åtkomst och korrekt integrerade maskinsignaler är avgörande.
Cykel tiden kan inte bedömas enbart utifrån pressens slaglängd. Lastning, exakt positionering, skärning, borttagning av detaljer och spill samt eventuella kylnings- eller inspektionssteg bidrar alla till cellens effektiva cykel.
Vilka defekter kan uppstå till följd av en olämplig trimningsprocess?
Dåligt stöd för detaljen eller slöa trimkant kan deformera tunna gjutna sektioner eller orsaka oönskade kantbrott. Felaktig inriktning kan leda till ojämna trimlinjer eller skador på en funktionell yta.
Den bästa lösningen är en systematisk kontroll av skärverktygets geometri, maskinens inriktning, detaljens placering, sekvensen och gjutmaterialets skick. Trimmningsprocessen kan inte korrigera porositet eller andra defekter som uppstått tidigare i processen under gjutningen.
- Kontrollera att gjutningen sitter korrekt i sin fixtur
- Kontrollera verktygets skäreggar och slitdelar
- Kontrollera skärplanet, slaglängden och verktygets inriktning
- Övervaka detaljens deformation och kantkvaliteten
- Kontrollera att spillmaterialet avlägsnas och inte blockerar verktyget
- Kontrollera säkerhetskonceptet och automatiseringsgränssnitten
Hur man utvärderar en begagnad press för trimning av tryckgjutna detaljer
När det gäller en begagnad trimpress är den nominella presskraften bara utgångspunkten. Tydliga arbetsmått, öppningsbredd, slaglängd, plattgeometri, åtkomst för hantering, styrsystem och verktygsgränssnitt är lika viktiga faktorer.
Kontrollera ramen, styrningarna, hydraulsystemet, den elektriska utrustningen, verktygsutrymmet, säkerhetsanordningarna och maskinens dokumenterade historik. En begagnad press kan behöva en ny trimform och anpassning till produktionscellen.
FISS erbjuder begagnade trimpressar för gjutning och industriella tillämpningar. Pressen och dess faktiska tillbehörssortiment bör anpassas till komponent- och produktionskraven före köpet.
| Urvalskriterium | Varför det är viktigt |
|---|---|
| Presskraft | Måste anpassas till den specifika skärprocessen |
| Slaglängd och frirum | Måste anpassas till verktygets höjd och rörelse |
| Bordets och styrningens utformning | Påverkar verktygets passform, repeterbarhet och åtkomst |
| Hantering och skyddsanordningar | Avgör säker anslutning till hela cellen |
| Dokumentation och skick | Underlättar service, transport och återupptagning av drift |
Vanliga frågor om trimning vid tryckgjutning
Vad avlägsnas med en press för trimning av pressgjutna detaljer?
Beroende på trimform kan ingångskanaler, ingångssektioner, överflöden, grater och annat definierat överskottsmaterial avskiljas.
Behöver varje pressgjutning en trimningspress?
Nej. Valet av efterbehandlingsmetod beror på detaljens geometri, gjutningsprocessen, produktionsvolymen och kvalitetskraven.
Är trimning samma sak som avgradning?
Inte exakt. Trimmning avskiljer vanligtvis större, definierade utskjutande delar, medan avgradning avlägsnar kvarvarande grader eller vassa kanter.
Hur beräknas den erforderliga presskraften?
Det beror på material, effektiv skärlängd, tjocklek, skärgeometri och verktygets skick. Den skiljer sig från gjutmaskinens klämkraft.
Kan en begagnad trimpress användas för en annan gjutning?
Ofta ja, förutsatt att kraft, slaglängd, arbetsutrymme, styrsystem och säkerhetsanordningar är lämpliga. En komponentspecifik trimform och andra anpassningar kan krävas.
Letar du efter en begagnad trimpress?
FISS listar begagnade trimpressar och erbjuder stöd vid val av maskiner samt internationella utrustningsprojekt. Anpassa alltid pressen, trimformarna och hanteringskonceptet till den avsedda gjutningen.
Se begagnade trimpressarTeknisk grund och källor
Allmän processbakgrund: Handbuch Urformen, avsnitt 1.7.2 och 1.7.3 om separering och avgradning; FISS:s offentliga kategori för begagnade trimningspressar. Originalartikel; inga maskinspecifika prestandapåståenden.