
Vip- eller tvåplattmaskin? Jämförelse av klämsystem för pressgjutning
Varje pressgjutningsmaskin måste hålla formen stängd medan metallen sprutas in under högt tryck. Hur detta sker beror på klämsystemet. Toggle- maskiner använder en mekanisk länk och den elastiska töjningen hos bindstängerna; tvåplattmaskiner låser bindstängerna och bygger upp kraften hydrauliskt. Båda principerna är beprövade, men de skiljer sig åt vad gäller konstruktion, platsbehov, inställning och underhåll.
Vad är skillnaden mellan toggle- och tvåplattssystem?
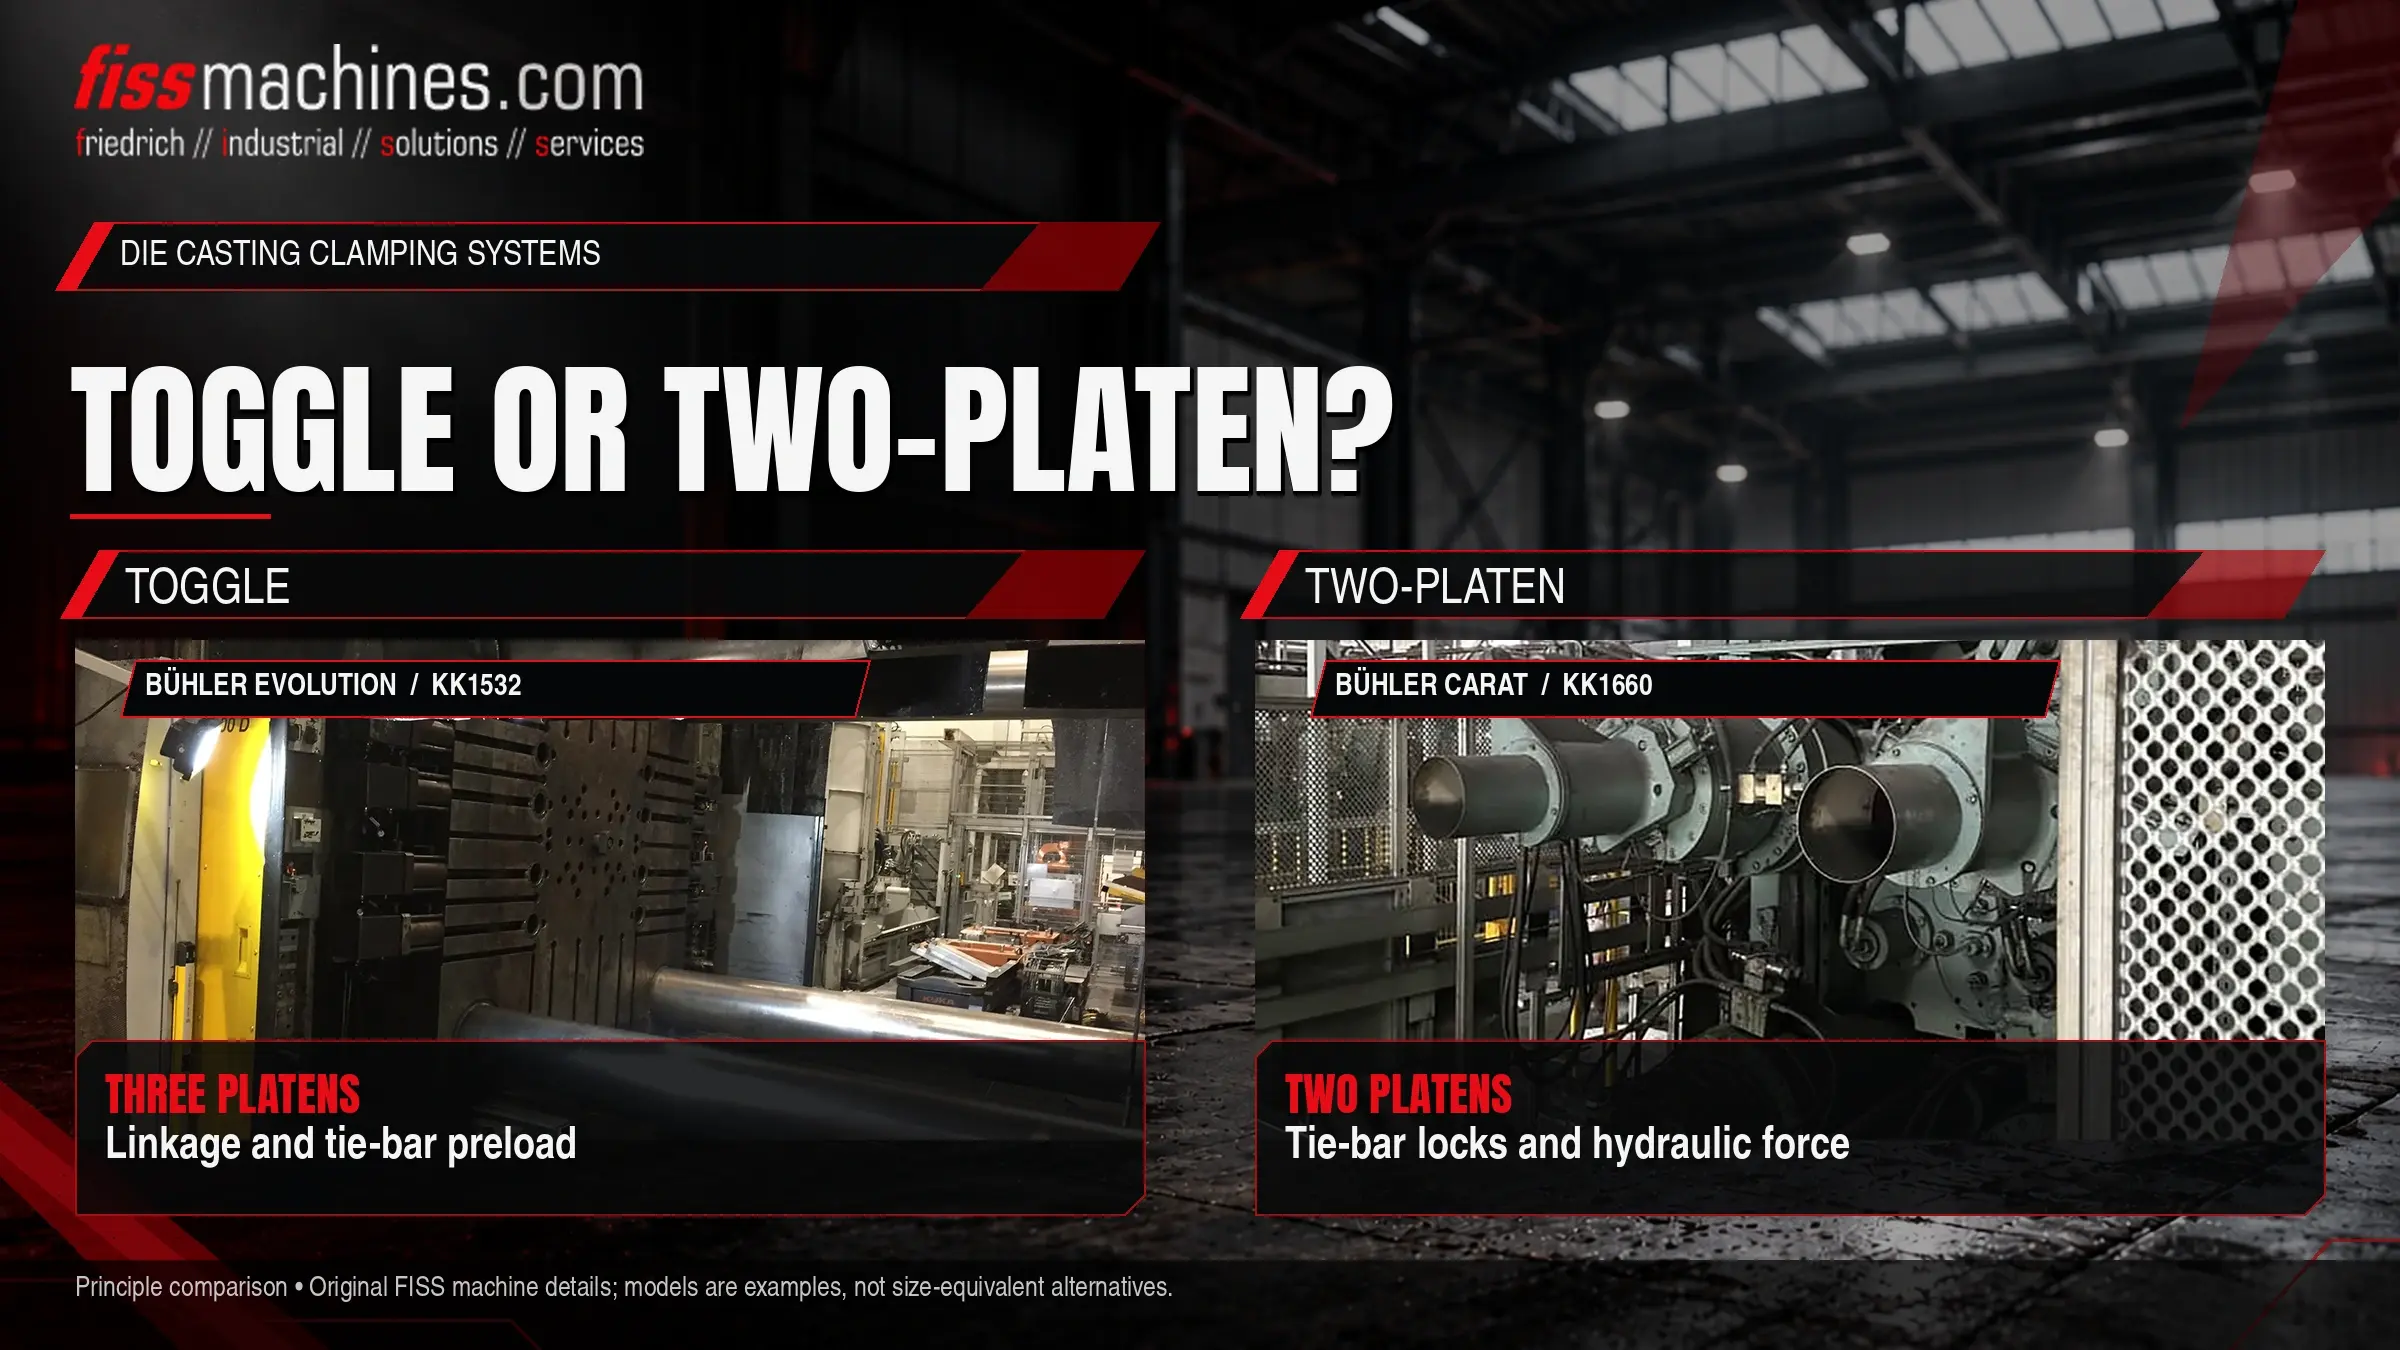
En toggle-maskin har tre plattor. En hydraulcylinder sträcker ut en länkmekanism tills den är nästan helt utsträckt; detta förspänner bindstängerna och genererar klämkraften mekaniskt. En tvåplattmaskin har ingen bakre platta och inget länkage. Den rörliga plattan är låst vid bindstängerna, och hydraulcylindrar med kort slag bygger sedan upp klämkraften.
Vilket system som är bäst beror på maskinens storlek, formens mått, tillgänglig golvytan och anläggningens underhållsmöjligheter snarare än på principen i sig.
Hur en spännmekanism med vippmekanism fungerar
Toggle-pressen består av en fast platta, en rörlig platta och en bakre platta, som är förbundna med hjälp av dragstänger. Mellan den rörliga och den bakre plattan sitter toggle-länken. En relativt liten hydraulcylinder driver länken; när den närmar sig sitt utsträckta läge ökar den mekaniska fördelningen kraftigt. När formhalvorna möts fortsätter länkaget till sitt låsta läge och sträcker dragstängerna elastiskt. Det är denna sträckning som genererar klämkraften.
Eftersom kraften beror på hur långt bindstängerna sträcks ut måste avståndet mellan plattorna anpassas efter formens höjd. Detta görs genom att flytta den bakre plattan längs bindstängerna med hjälp av formhöjdsjusteringen. Formens termiska expansion under produktionen förändrar den effektiva förspänningen, vilket är anledningen till att klämkraften bör övervakas och justeras vid behov.
Typiska hållfastheter
Snabba stängnings- och öppningsrörelser, ett mekaniskt låst läge och en relativt liten hydraulvolym för klämrörelsen.
Typiska slitagepunkter
Stift och bussningar i länkaget, smörjning, mekanismen för justering av formhöjden samt ojämn belastning på stängararmarna orsakad av slitage eller felinriktning.
Så fungerar en tvåplattig klämningsenhet
En tvåplattmaskin har endast den fasta och den rörliga plattan. Förflyttningscylindrar förflyttar den rörliga plattan snabbt till stängt läge. Låselement, såsom delade muttrar på den rörliga plattan, griper sedan in i spår på dragstängerna. Slutligen applicerar kortgående klämcylindrar klämkraften genom att dra i bindstängerna.
Eftersom kraften alstras hydrauliskt kan den ställas in via trycket och är inte beroende av en mekanisk förspänning på samma sätt. Olika formhöjder hanteras inom låsområdet för bindstängerna istället för genom en separat formhöjdsjustering. Utan bakplatta och länkage är maskinen i allmänhet kortare än en jämförbar vippkonstruktion.
Typiska fördelar
Kompakt längd, klämkraft som ställs in direkt via tryck och, beroende på utförande, god åtkomst till formområdet.
Typiska slitagepunkter
Låsmuttrar och spännstångsspår, tätningar på klämcylindrarna, tryckhållningsförmåga samt sensorerna som övervakar låsning och position.
Vippar och tvåplattmaskiner sida vid sida
| Kriterium | Vipparmaskin | Tvåplattmaskin |
|---|---|---|
| Kraftgenerering | Mekanisk, via elastisk sträckning av dragstängerna | Hydraulisk, via klämcylindrar efter låsning |
| Plattor | Tre (fast, rörlig, bakre) | Två (fasta, rörliga) |
| Inställning av formhöjd | Justering av formhöjden på den bakre plattan | Inom låsområdet för dragstängerna |
| Maskinens längd | Längre på grund av länkage och den bakre plattan | Generellt mer kompakt |
| Kraftinställning | Via förspänning; påverkas av formens temperatur | Via hydrauliskt tryck |
| Huvudsakligt underhållsfokus | Länkage, smörjning, justeringsmekanism | Låssystem, cylindertätningar, hydraulik |
Toggle-spänning har länge varit utbrett på många tryckgjutningsmaskiner i olika storlekar. Konstruktioner med två plattor erbjuds av flera tillverkare, ofta i större maskinstorlekar, där den minskade längden och avsaknaden av ett tungt länkage är särskilt märkbara. En kortare maskin kan också förenkla placeringen av kringutrustning såsom utmatningsrobotar och sprutare; vår artikel ”Automatisering i pressgjutningscellen” beskriver den typiska utrustningen runt maskinen.
Vad klämsystemet innebär vid köp av begagnade maskiner
När det gäller begagnade maskiner innebär klämprincipen främst att man måste veta var man ska titta vid besiktningen. På vippmaskiner visar sig spel i länkaget ofta som ojämn förlängning av stängarmen eller överskott på ena sidan av formen. På tvåplattmaskiner är låselementens skick och klämcylindrarnas förmåga att hålla trycket avgörande.
I båda fallen ger mätning av dragstängernas töjning vid full klämkraft objektiv information om kraftfördelningen. Om slitage upptäcks kan en riktad översyn av klämenheten ofta återställa dess funktion; FISS erbjuder service och support för begagnade pressgjutningsmaskiner.
Inspektionspunkter för klämenheten
- Klämprincip och nominell klämkraft bekräftade enligt dokumentation
- Avståndet mellan dragstängerna och formens höjdintervall har jämförts med formen
- Spänningen i dragstängerna har mätts på alla stänger vid full klämkraft
- Vipparm: spel i stift och bussningar, smörjsystemet fungerar
- Vipphuvud: justeringen av formhöjden går smidigt över hela området
- Tvåplattor: låsmuttrar och dragstängselspår utan skador
- Tvåplattor: klämcylindrarna håller trycket utan märkbar avmattning
- Plattornas parallellitet mätt i stängt läge
- Golvutrymme och åtkomst till omgivningen kontrollerade för den avsedda layouten
Vanliga frågor
Är ett klämsystem generellt sett bättre?
Nej. Båda principerna är etablerade inom pressgjutning. Vilket som är det lämpliga valet beror på maskinens storlek, gjutformen, layouten och underhållsmöjligheterna.
Varför förändras klämkraften på en vippmaskin under produktionen?
När formen värms upp expanderar den och ökar töjningen av stängararmarna i låst läge. Utan övervakning och justering kan den faktiska kraften avvika från börvärdet.
Påverkar klämsystemet gjutkvaliteten?
Indirekt. Ojämn eller otillräcklig klämkraft kan orsaka grater och måttavvikelser. Det viktiga är att kraften är tillräcklig och jämnt fördelad, oavsett princip.
FISS hjälper dig att hitta rätt klämkoncept.
Bläddra bland det aktuella utbudet av begagnade pressgjutningsmaskiner och låt FISS hjälpa dig att jämföra de tillgängliga maskinerna med dina formdimensioner, önskad klämkraft och layout.