
Sprutning vid pressgjutning: Varför släppmedel, sprutmönster och kylning är viktiga
När en gjutning har tagits ur den öppna formen, påbörjas förberedelserna för nästa gjutning omedelbart. Formytorna måste rengöras, kylas vid behov, och behandlas med en fastställd mängd släppmedel eller smörjmedel. Tekniken för formsprutning spelar därför en viktig roll för att upprätthålla repeterbara förhållanden från cykel till cykel.
Vad är syftet med formsprutning vid formgjutning?
Formsprutningsmaskiner och sprutrobotar behandlar den öppna formen mellan två gjutcykler. Beroende på tillämpningen kan de applicera släppmedel, blåsa bort lösa rester, påverka yttemperaturen och smörja utvalda rörliga formkomponenter.
Målet är inte maximal sprutmängd, utan ett repeterbart sprutmönster anpassat till formens geometri och termiska förhållanden.
Sprutning av gjutformen mellan två gjutcykler
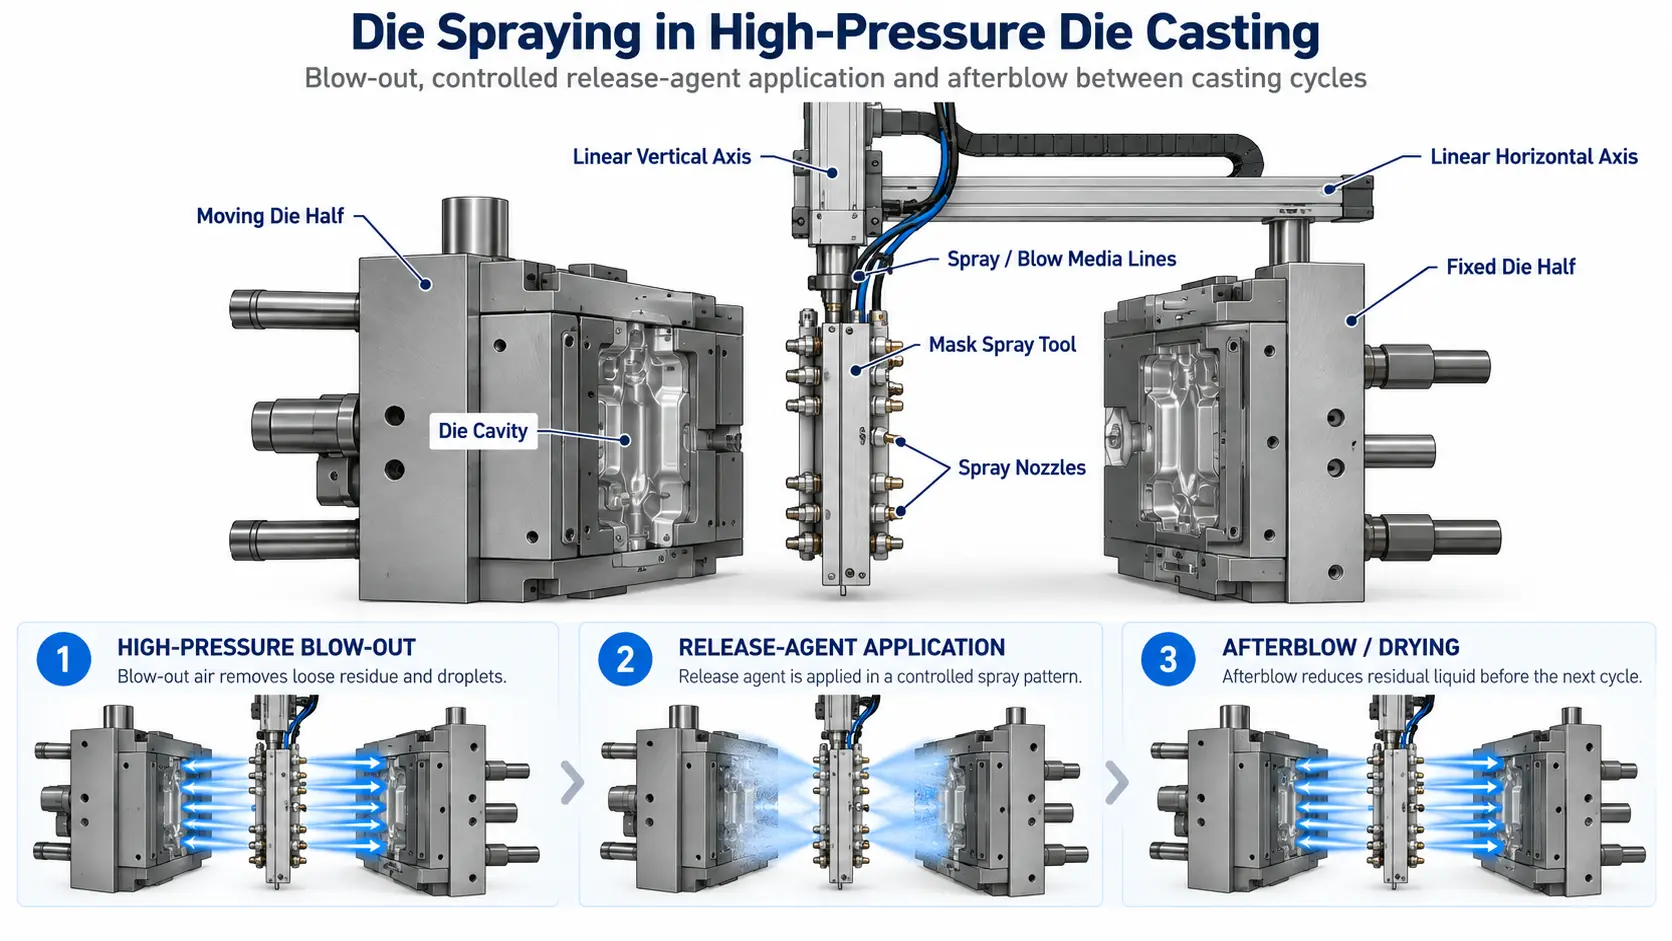
I en automatiserad formgjutningscell förflyttar sig sprutningsenheten mellan de öppna formhalvorna efter att gjutningen har tagits bort. Ett formsspecifikt sprutverktyg placerar flera munstycken nära de önskade ytorna.
Beroende på sprutkonceptet kan processen omfatta högtrycksutblåsning, kontrollerad applicering av släppmedel och en avslutande efterblåsning innan sprutningsenheten dras tillbaka.

Formsprutning utför flera uppgifter samtidigt
Formen utsätts för upprepade termiska och mekaniska påfrestningar under produktionen. Efter öppning måste den återställas till ett definierat tillstånd innan nästa gjutcykel inleds.
Ett modernt formsprutningssystem är därför mer än en anordning som bara sprutar vätska på formen. Beroende på tillämpningen kan det utföra flera funktioner.
Skapa en definierad släppfilm
Släppmedel appliceras på utvalda områden av formen för att säkerställa en tillförlitlig separation av den stelnade gjutningen från verktyget.
Blås bort lösa rester
Luftblåsning kan avlägsna lösa partiklar, droppar och rester från hålrum, konturer och svåråtkomliga områden i gjutformen.
Påverkar yttemperaturen
Sprutapplicering förändrar också de termiska förhållandena på den öppna formytan och påverkar därför det interna temperaturregleringssystemet.
Behandla rörliga formkomponenter
Beroende på verktyget kan glidstycken och andra mekaniskt belastade rörliga komponenter förses med smörjmedel på ett målinriktat sätt.
När sker formspolningen?
Sprutningsprocessen sker mellan två gjutcykler. Sprutningssystemet får endast komma in i arbetsområdet efter att formen har öppnats och gjutgodset har tagits bort.
Innan maskinen stängs igen, måste sprutningsenheten dras tillbaka helt och nå sin definierade säkerhetsposition.
Öppna formen och ta bort gjutgodset
När tillräcklig stelning har skett, öppnas formen och gjutgodset avlägsnas från arbetsområdet.
Flytta sprutverktyget mellan formhalvorna
Sprutmaskinen eller roboten placerar sprutverktyget mellan de öppna formytorna.
Blås rent formen
Högtrycksluft eller processluft kan avlägsna lösa rester och droppar från kritiska områden.
Applicera släppmedel
Munstyckena applicerar släppmedel på definierade områden av formen enligt det programmerade sprutmönstret.
Efterblåsning vid behov
Beroende på sprutprocessen kan ytterligare blåsluft minska mängden kvarvarande vätska innan sprutenheten dras tillbaka.
Dra tillbaka och frigör maskinen
När sprutningsenheten har nått sitt säkra parkeringsläge, kan pressgjutningsmaskinen påbörja nästa cykel.
Varför sprutmönstret är viktigare än den totala sprutmängden
En form är varken geometriskt eller termiskt identisk över hela sin yta. Hålrum, kärnor, glidare, djupa konturer och lokalt starkt belastade områden kan kräva olika mängder släppmedel, luft och kylning.
Ett välkonstruerat sprutverktyg behandlar därför inte nödvändigtvis varje yta med samma mängd. Munstycken eller munstycksgrupper kan placeras så att definierade formzoner får den behandling som krävs.
Ventilationsområdena är särskilt känsliga. Överskott av restmaterial får inte störa ventilations- och överflödesområdena, eftersom dessa delar måste förbli funktionsdugliga under formfyllningen.
Vilka parametrar avgör en repeterbar sprutningsprocess?
Det rätta sprutningsprogrammet beror på formen, gjutgodsets geometri, legeringen, formtemperaturen, formsläppmedlet och önskad cykeltid.
| Parameter | Funktion i sprutningsprocessen |
|---|---|
| Rörelsebana | Position, insprutningsdjup, hastighet och uppehållstid avgör vilka områden av formen som nås. |
| Spruttid | Ventilens öppningstid påverkar hur länge enskilda områden behandlas. |
| Mängd släppmedel | Tillförselförhållanden, blandningsförhållande, munstycksgeometri och ventilstyrning påverkar appliceringen. |
| Förtunningsluft | Lufttryck och munstycksgeometri påverkar droppbildningen och sprutfördelningen. |
| Blåsluft | Utblåsning och efterblåsning kan avlägsna rester och kvarvarande vätska från munstycksytan. |
| Zonstyrning | Enskilda munstycken eller munstycksgrupper kan behandla olika områden oberoende av varandra. |
Sprutning på formytan och formtemperaturreglering samverkar
Värmehanteringen av en form sker inte enbart genom interna temperaturregleringskanaler. Sprutningen förändrar också de termiska förhållandena på formens exponerade yta.
Intern temperaturreglering och extern sprutbehandling bör därför beaktas tillsammans. Ett område på formen som redan är kraftigt kylt internt kan kräva en annan ytbehandling än ett område som är termiskt mycket belastat.
Mer information om matrisens termiska beteende finns i Temperaturreglering vid pressgjutning .
Vilka typer av sprutningssystem för gjutformar finns tillgängliga?
Vilket system som är lämpligt beror på formens storlek, maskinens utformning, tillgängligt arbetsutrymme, önskad cykeltid och sprutmönstrets komplexitet.
Enaxliga sprutmaskiner
En definierad linjär rörelse positionerar sprutverktyget längs en fast bana. Denna konstruktion är lämplig för relativt enkla och tydligt definierade sprutuppgifter.
Tvåaxliga sprutmaskiner
Vertikala och horisontella rörelser ger större flexibilitet vid positionering av sprutverktyget inuti den öppna formen.
Sprutrobotar
Fleraxliga industrirobotar kan följa mer komplexa programmerade banor och nå olika sprutpositioner.
Pneumatiska sprutaggregat
Pneumatiska system ger enkla och repeterbara slagrörelser och kan användas för kompakta sprutapplikationer.
Sprutverktyget avgör vad som faktiskt når munstycket
Även en precis sprutmaskin kan endast leverera en repeterbar process om sprutverktyget passar ihop med formens kontur och den önskade mediefördelningen.
Beroende på utformningen kan sprutverktyget bestå av flera munstycksgrupper och separata mediekretsar. Dessa kan tillföra släppmedel, förstoftningsluft och blåsluft till de definierade positionerna.
Munstycksarrangemanget avgör sprutriktningen, sprutkonen och fördelningen över formytan. Av denna anledning anpassas sprutverktyget vanligtvis till den specifika formen och gjutningsapplikationen.
Vilken utrustning för formsprutning erbjuder FISS?
FISS handlar med begagnade formsprutningsmaskiner, sprutningssystem, sprutverktyg och tillhörande kringutrustning för kallkammars- och varmkammarsformgjutningsanläggningar.
Beroende på aktuell tillgänglighet, omfattar sortimentet en- och tvåaxliga maskiner, servodrivna sprutningssystem, pneumatiska enheter, sprutrobotar, sprutverktyg och komponenter för tillförsel av släppmedel.
Sortimentet för kammare med kallkammare omfattar utrustning från etablerade tillverkare såsom Wollin, Gerlieva, Acheson, Pomac och Böhmer, beroende på aktuellt lager.
sprutmaskiner och sprutrobotar
FISS erbjuder olika automatiserade sprutlösningar för kammarsprutgjutningsmaskiner samt lämpliga sprutverktyg och tillhörande utrustning.
Kompakta och pneumatiska sprutningssystem
Kompakta eller pneumatiska sprutsystem kan användas för automatiserad formbehandling i varmkammartillämpningar.
Enskilda sprutverktyg och andra sprutkomponenter kan också användas för eftermontering eller kompletta pressgjutningsceller.
Vad bör man kontrollera när man köper en begagnad sprutmaskin för pressgjutning?
Tillverkare och tillverkningsår räcker inte i sig. Arbetsområdet, rörelseaxlarna, sprutverktyget, medietillförseln och styrsystemet måste passa den nya pressgjutningsmaskinen och formen.
- vertikal och horisontell slaglängd
- antal och typ av rörelseaxlar
- insättningsdjup i formområdet
- tillåten vikt på sprutverktyget
- skick på styrningar, lager, remmar och drivningar
- sprutverktygets och munstyckets placering
- kretsar för släppmedel och medietillförsel
- förstoftningsluft och blåsluft
- ventiler, tryckregulatorer och flödesreglering
- styrsystem och tillgängliga sprutprogram
- gränssnitt mot pressgjutningsmaskinen
- parkeringsläge och säkra ändlägen
- Tank och pumpsystem för släppmedel
- styrskåp och teknisk dokumentation
Sprutmaskinen fungerar inte isolerat
Sprutning, uttagning av gjutgods, metaldosering, temperaturreglering av gjutformen och maskinrörelser måste samordnas i tid och rum inom en automatiserad pressgjutningscell.
Det är särskilt viktigt att formområdet frigörs på ett säkert sätt. Sprututrustning och utmatningssystem kan ha överlappande arbetsområden och kräver därför samordnad maskinsekvensering och säkerhetslås.
En översikt över hela produktionscellen finns i Automatisering i pressgjutningscellen .
En bra sprutprocess behandlar varje formområde endast i den utsträckning som är nödvändigt
Sprutning av formen är en integrerad del av tryckgjutningscykeln. Sprutningssystemet förbereder formytorna för nästa gjutning och påverkar formens lossningsförmåga, renhet och verktygets termiska tillstånd.
Nyckeln är inte maximal sprutmängd, utan en kontrollerad process med lämplig munstycksplacering, spruttid, finfördelningsluft, blåsluft och repeterbara rörelser.
Sprutning av gjutformen och den interna temperaturregleringen av gjutformen bör därför beaktas tillsammans. Stabila förhållanden för nästa gjutcykel beror på att båda systemen fungerar på ett samordnat sätt.
Frågor om formspolning vid pressgjutning
Vad gör en formspolningsmaskin?
Den behandlar den öppna formen mellan två gjutcykler. Beroende på tillämpningen applicerar den släppmedel, blåser bort rester, påverkar yttemperaturen och smörjer utvalda formkomponenter.
När sprutas formen?
Efter att formen har öppnats och gjutgodset har tagits bort. Innan maskinen stängs igen, måste sprutningsenheten dras tillbaka och nå sitt säkra läge.
Varför används släppmedel?
Släppmedlet bildar en definierad film på utvalda ytor på formen och underlättar den senare lossningen av gjutgodset.
Kyler formsprutningen formen?
Ja, sprutningsprocessen kan påverka temperaturen på den exponerade formytan. Detta bör därför beaktas tillsammans med den interna temperaturregleringen i formen.
Vad är efterblåsning?
Efterblåsning är ett extra luftblåsningssteg efter applicering av släppmedel. Beroende på sprutprocessen kan det bidra till att minska kvarvarande vätska innan verktyget dras tillbaka.
Vad avgör sprutmönstret?
Viktiga faktorer är bland annat munstyckets utformning, munstyckets placering, mängden släppmedel, förstoftningsluft, spruttid, rörelsebana och zon-specifik styrning.
Kan en begagnad sprutmaskin för formgjutning installeras på en annan formgjutningsmaskin?
I princip, ja. Arbetsområde, axlar, montering av sprutverktyget, styrsystem, medietillförsel och säkerhetskoncept måste passa den nya tillämpningen. Sprutverktyget och sprutprogrammet kräver normalt anpassning.
FISS erbjuder begagnade sprutmaskiner, sprutsystem och sprutverktyg.
Det rätta systemet måste passa till pressgjutningsmaskinen, arbetsområde, rörelseaxlar, sprutverktyg, munstycksplacering, medietillförsel och styrsystem.
Källa
Bührig-Polaczek, A.; Michaeli, W.; Spur, G. (red.): Handbuch Urformen, Carl Hanser Verlag. I synnerhet beaktades grunderna avseende formgjutningscykeln, formförberedelse, släpp- och smörjmedel samt formventilering.