
Insprutningshylsor och kolvar vid kammarsprutgjutning: Funktion och slitage
Vid högtrycksgjutning med kallkammare leds smält metall in i en matningshylsa innan en kolv pressar den genom inloppskanal- och ingjutningssystemet in i den stängda gjutformen. Även om matningshylsan och kolvspetsen är relativt små komponenter jämfört med låsenheten, kan deras termiska, mekaniska och tribologiska tillstånd påverka fyllningsbeteendet, cykelstabiliteten och underhållskostnaderna.
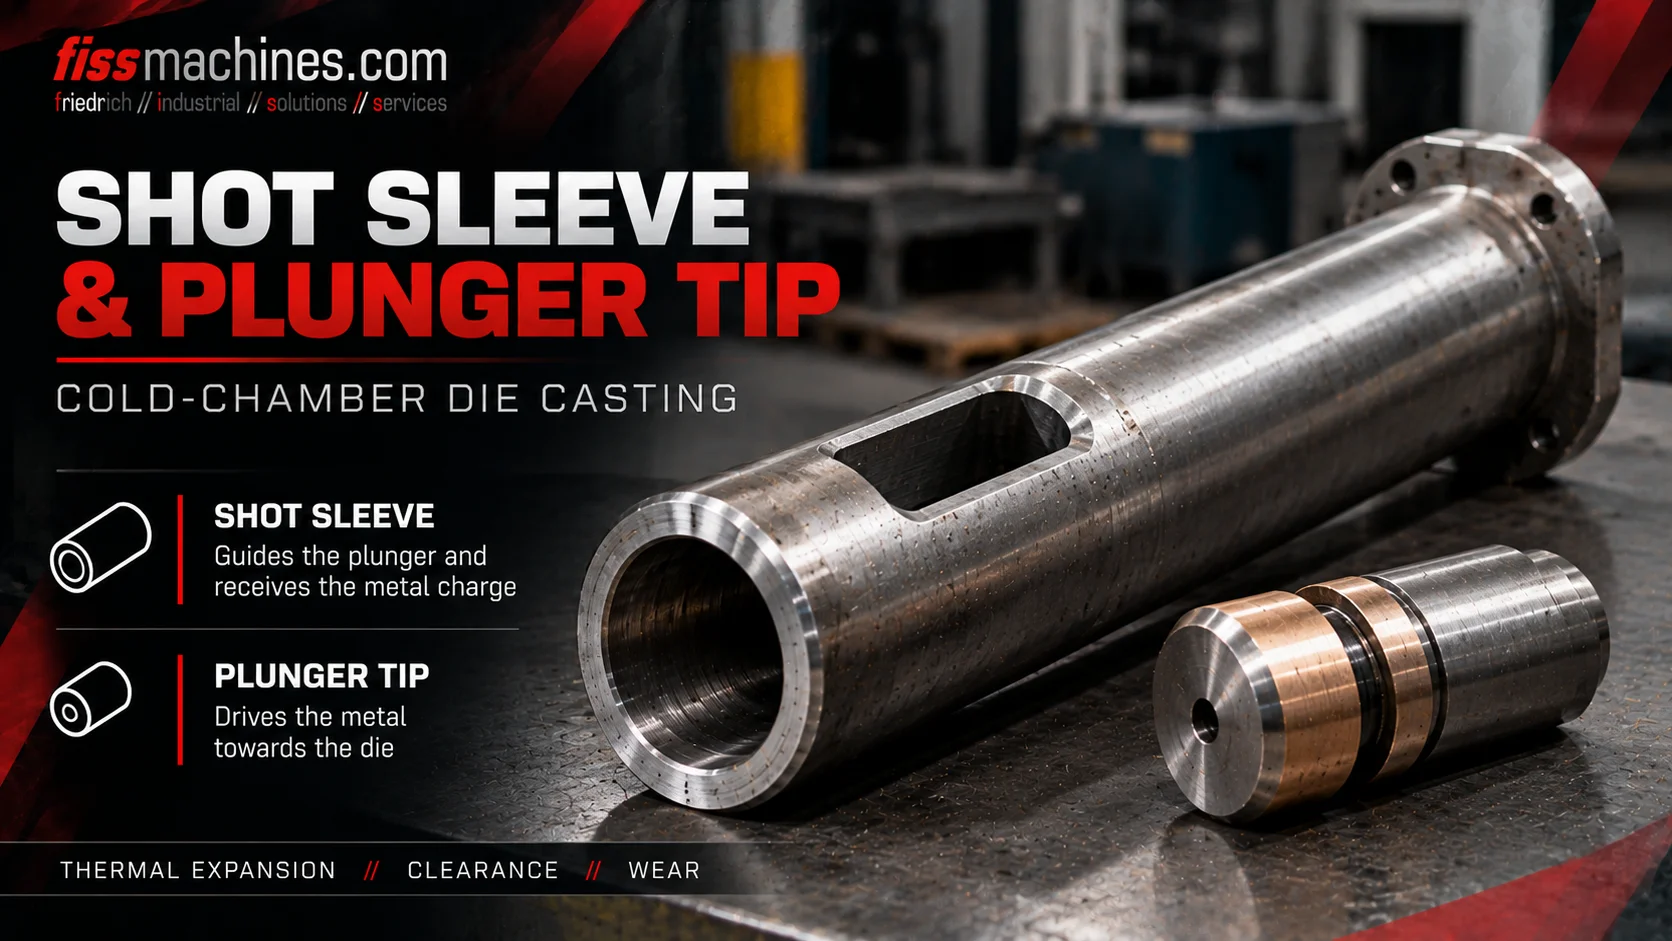
Vad gör matningshylsan och kolven?
Insprutningshylsan tar emot en uppmätt mängd smält metall, medan kolven och kolvspetsen förflyttar den mot formen. Processen omfattar vanligtvis en kontrollerad inledande rörelse, ett snabbt fyllningsslag och en tryckförstärkningsfas. Slitage, för stort spel eller olämplig smörjning kan störa denna sekvens.
Insprutningshylsa, kolvspets och drivning: vad hör ihop?
Ett typiskt horisontellt kammarsprutningssystem består av en spruthylsa monterad på form- eller fästplattans sida, en påfyllnings- eller hällöppning, en kolvspets, en kolvstång och en sprutdrivning. Hylsan förbinder metalltillförselområdet med formkanalsystemet.
Kolvspetsen rör sig inuti hylsan med ett noggrant kontrollerat spelrum. Dess konstruktion och material måste tåla kontakt med het metall och upprepade accelerationer. Beroende på tillverkare kan spetsen vara utrustad med en tätnings- eller slitring samt särskild smörjning eller kylning.
En insprutningshylsa bör aldrig bedömas enbart utifrån diametern. Längd, inre geometri, montering, inloppsposition, spetsutformning, termiskt beteende och maskinens insprutningsprofil måste bilda ett kompatibelt system.
Styr smältan
Tar emot smältmetallen och bildar styrcylindern för den framåtrörande kolven.
Förskjuter metallen
Överför insprutningsrörelsen till metallen samtidigt som den arbetar med kontrollerat spel.
Styr slaglängden
Tillhandahåller hastighet och tryck enligt maskin- och processinställningarna.
De tre viktiga stegen i en formsprutningscykel i kammaren
I den första rörelsefasen förflyttas kolven på ett kontrollerat sätt. Syftet är att förflytta metallen utan att skapa onödiga vändvågor som fångar in luft. Den valda profilen för långsam insprutning måste stämma överens med fyllnadsnivån och hylsans geometri.
Under nästa fas accelererar insprutningssystemet för att fylla formhåligheten inom den föreskrivna tiden. Övergången från långsam till snabb insprutning måste samordnas med utloppets och ingångens utformning, gjutgodsets geometri och termiska förhållanden.
Efter fyllningen genomför trycksystemet en intensifierings- eller hållfas enligt specifikationerna för gjutningsprocessen. Detta tryckbeteende påverkar matningen under de tidiga stadierna av stelningen, men det kan inte avlägsna alla gasinneslutningar eller korrigera en dåligt utformad flödesväg.
| Processsteg | Huvudsyfte | Typisk risk |
|---|---|---|
| Kontrollerat inledande tryck | Föra smältan framåt samtidigt som luftinfångning begränsas | Brytande vågor eller för tidigt luftinblandning |
| Snabb påfyllningsslag | Fyll kaviteten med önskad hastighet | Kalla överlappningar, erosion eller luftfångst på grund av felaktiga inställningar |
| Tryckförstärkning | Tillför det erforderliga trycket efter fyllningen | Otillräcklig trycköverföring eller trycktoppar |
Vanliga tecken på slitage på skjuthylsan och kolven
Varje cykel innebär höga temperaturgradienter, metallkontakt, friktion och upprepad mekanisk belastning. Skottmuffen kan uppvisa repor, lokal erosion, fastsittande avlagringar eller dimensionella förändringar. Kolvspetsar och tätningselement kan slitas eller skadas.
För stort spel kan göra att metall passerar runt kolvspetsen; beroende på systemet kan detta bidra till avlagringar, fastklibbning, instabilitet eller metallläckage. Omvänt kan otillräckligt spel, orsakat av felaktiga delar eller termisk expansion, leda till fastkörning.
En förändring i insprutningstryckkurvan, ovanlig friktion under slaglängden eller återkommande läckage är skäl att undersöka saken. Dessa symptom är inte en fristående diagnos: det hydrauliska tillståndet, smörjningen, temperaturen och skottparametrarna måste också beaktas.
Ritsningar och avlagringar
Inspektera borrhålet med avseende på lokala skador och överdriven materialansamling.
Slitage och läckage
Kontrollera monteringsspelet och tätningselementen enligt tillverkarens anvisningar.
Ökat motstånd
Koppla samman kraft- eller tryckkurvor med mekaniska inspektions- och processdata.
Varför smörjning och temperaturhantering är viktigt
Glidytan mellan kolvspetsen och skottmuffen kräver ett lämpligt driftskoncept. Smörjmedlets typ, mängd och placering måste följa maskin- eller komponenttillverkarens rekommendationer samt anpassas efter den legering som bearbetas.
För lite smörjning kan påskynda slitage; för mycket smörjmedel eller felaktigt placerat smörjmedel kan leda till oönskade rester och processgaser. Målet är inte maximal smörjning utan en kontrollerad och repeterbar applicering.
När hylsan, spetsen eller kylförhållandena förändras kan även den erforderliga passformen vid driftstemperatur förändras. Byt ut slitna komponenter som en godkänd kombination istället för att montera en nominellt liknande del utan måttkontroll.
Praktisk inspektionslista för en begagnad kammarmaskin
En visuell inspektion av insprutningsenheten är en bra utgångspunkt, men en funktionell sprutprofil ger ytterligare information. Om det är möjligt att köra maskinen, granska dess beteende vid långsam och snabb insprutning, tryckkurvor samt eventuella tidigare problem med fastklibbning eller frekventa byten av spetsar.
Vid renovering eller flytt av maskinen ska du mäta hylsans innerdiameter och slitagezoner samt inspektera munstycket, tätningselementen, stångens inriktning, smörjsystemet och kylanslutningarna. Kontrollera att reservdelar med rätt specifikationer finns tillgängliga.
- Notera hylsans diameter, längd och monteringstyp
- Inspektera det inre hålrummet med avseende på repor, erosion och avlagringar
- Kontrollera kolvspetsens skick och det av tillverkaren angivna spelrummet
- Kontrollera stångens inriktning, koppling och styrstöd
- Kontrollera smörjutrustningen och kylanslutningarna
- Granska injektionshastighets- och tryckkurvorna om sådana finns tillgängliga
- Kontrollera att reservdelar, manualer och servicedokumentation finns tillgängliga
Skottmuffen är en del av det bredare maskinutbudet
Insprutningsenheten måste vara anpassad till önskad insprutningsvolym, legering och ingötningssystem. Lika viktigt är klämkraft, användbara formdimensioner, hydraulikens skick, automatisering och tillgång till reservdelar.
FISS listar begagnade kammarsprutgjutningsmaskiner och kompletta gjutceller. När det gäller en begagnad maskin bör den relevanta spruthylsanordningen och kolvutrustningen dokumenteras och utvärderas utifrån den framtida produktionsuppgiften – man bör inte förutsätta att den är lämplig enbart för att maskinen tidigare varit i drift.
Vanliga frågor om insprutningshylsor och kolvar
Används en insatshylsa vid varmkammarsprutgjutning?
Den konventionella horisontella konstruktionen med insprutningshylsa och kolv som beskrivs här är avsedd för kammarsprutgjutningsmaskiner. Varmkammarsprutgjutningsmaskiner använder en annan typ av insprutningskonstruktion där insprutningen sker under ytan.
Varför är fasen med långsam insprutning viktig?
En lämplig inledande hastighetsprofil bidrar till att föra metallen mot ingången samtidigt som den begränsar vågvältning och oönskad luftinfångning i insprutningshylsan.
Vad orsakar slitage på kolvspetsen?
Termisk belastning, friktion, slipande partiklar, dålig smörjning, felaktig passform och inriktningsproblem kan alla bidra till detta.
Orsakar en sliten kolvspets alltid porositet?
Nej. Slitage kan påverka injektionsstabiliteten, men porositet kan ha flera olika orsaker. Fyllningsförhållanden, avluftning, smältkvalitet och processdata måste utvärderas tillsammans.
Kan vilken ersättningskolvspets som helst monteras?
Nej. Material, diameter, spelrum, tätningskoncept och termiska förhållanden måste stämma överens med formsylindern och tillverkarens specifikationer.
Letar du efter en begagnad kammareformgjutningsmaskin?
FISS hjälper till med köp och försäljning av enskilda maskiner och kompletta gjutceller. Kontrollera insprutningsenheten, skottkapaciteten och maskinens allmänna skick för just din tillämpning.
Se kammarsprutgjutningsmaskinerTeknisk grund och källor
Tekniska grunder: Handbuch Urformen, avsnitt 1.6.4.1.1 om formsprutningsfaser i kallkammare. Ytterligare anmärkningar utgör allmänna riktlinjer för teknisk inspektion, inte tillverkarspecifika toleranser. Original sammanfattning; inga siffror från källan återges.