
Att förstå sprutkurvor: Processövervakning vid pressgjutning
Varje gjutning på en modern pressgjutningsmaskin lämnar spår: kolvens position, kolvens hastighet och hydrauliskt tryck registreras under några bråkdelar av en sekund. Om de tolkas korrekt visar dessa sprutkurvor om maskinen följde den avsedda sekvensen, var avvikelser uppstod och vilken komponent som kan vara orsaken. De är ett av de mest användbara diagnostiska verktygen i gjuteriet, förutsatt att data är tillförlitliga och att de som tolkar dem vet hur normala värden ser ut.
Vad säger en gjutkurva dig?
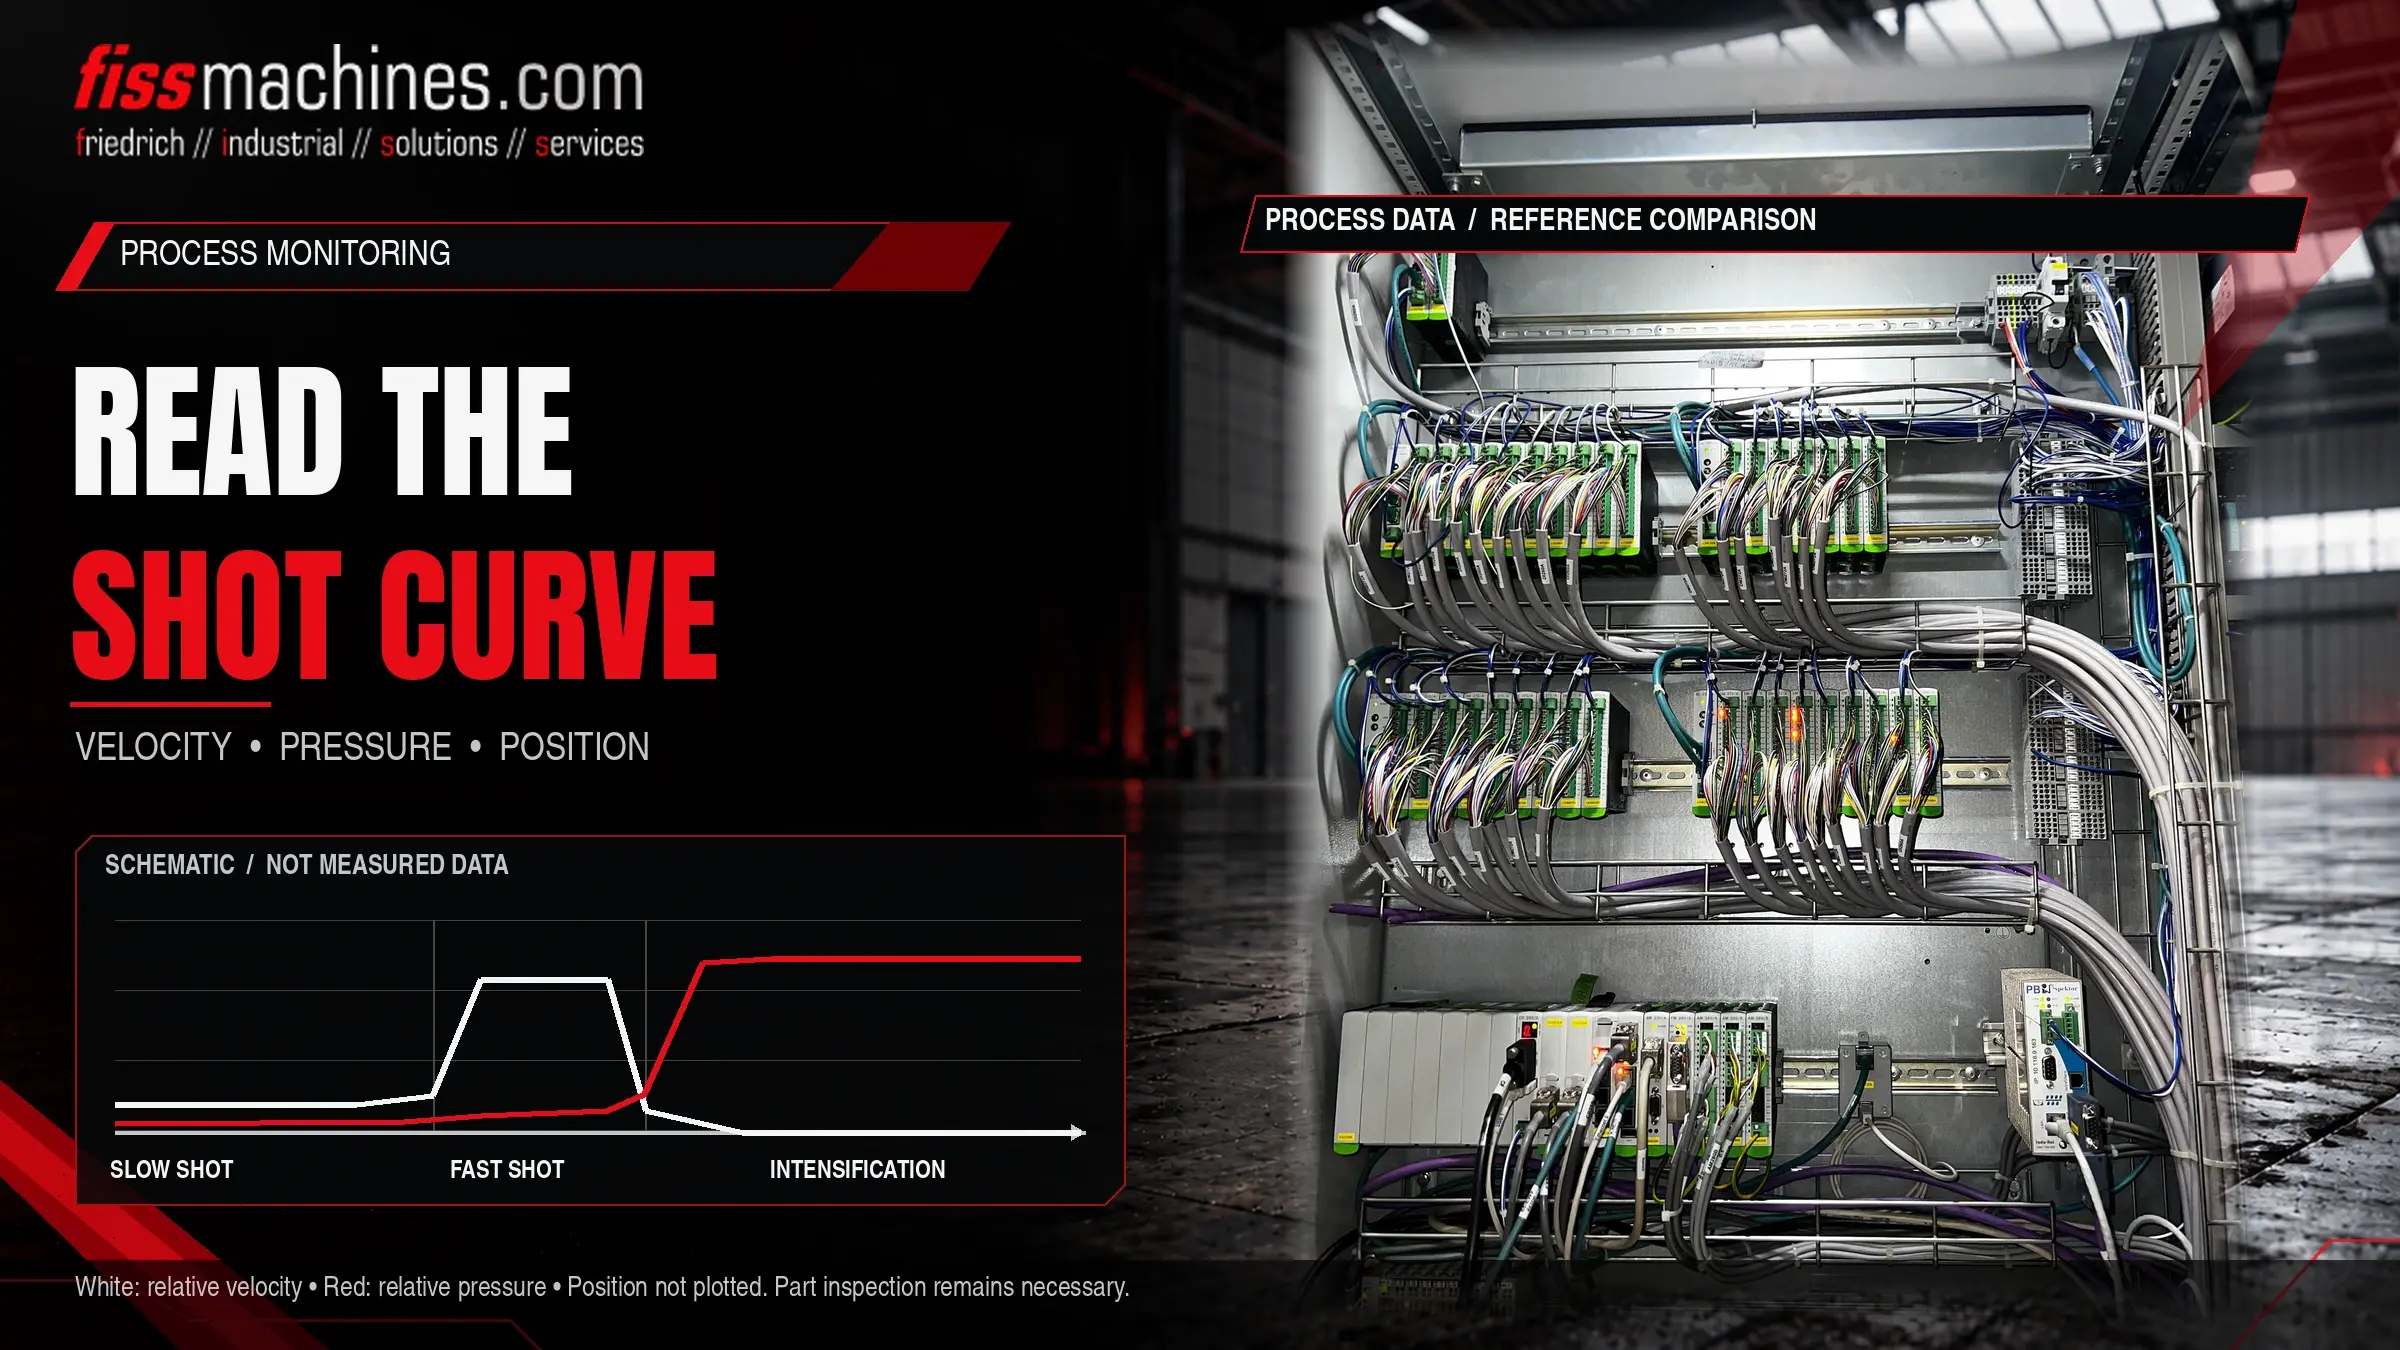
En skottkurva visar kolvens rörelse, kolvhastighet och tryck i förhållande till tiden eller slaglängden för ett enskilt skott. Jämfört med en känd, korrekt referenssprutning visar den avvikelser i den långsamma fasen, övergången till snabb sprutning, hastigheten under den snabba sprutningen, tryckuppbyggnaden under intensifieringen och kolvens slutliga position.
En kurva bevisar inte att en gjutning är godkänd. Den visar om maskinen fungerade som avsett; om detta beteende ger felfria detaljer måste fortfarande bekräftas genom besiktning av gjutningarna.
Vilka signaler ingår i en gjutkurva?
Exakt vilka kanaler som ingår beror på maskinen och dess styrsystem, men de flesta system registrerar en liknande grunduppsättning. Vissa värden mäts direkt, andra beräknas. Att veta vilka som är vilka är viktigt när en kurva ser konstig ut.
| Signal | Källa | Vad den visar | Begränsning |
|---|---|---|---|
| Kolvens läge | Linjär lägesgivare på skjutcylindern | Slaglängd över tid, omkopplingspunkt, slutposition | Montering och kalibrering måste vara korrekt |
| Kolvhastighet | Beräknas vanligtvis utifrån positionssignalen | Långsam skottprofil, snabb skottfart, inbromsning | Känsligt för samplingsfrekvens och filtrering |
| Hydrauliskt tryck | Tryckgivare på skottcylindern (kolv- och stångsidan) | Motstånd under fyllning, uppbyggnad av förstärkning | Sensorns respons och placering i kretsen påverkar kurvan |
| Metalltryck | Beräknas utifrån hydrauliska tryck och areaförhållanden | Ungefärligt tryck som verkar på metallen | Beräknat värde; friktion och dynamiska förluster ingår inte |
| Ackumulatortryck | Givare på ackumulatorkretsen, där sådan finns monterad | Energi tillgänglig för snabbslag och förstärkning | Registreras inte på alla maskiner |
Många celler lagrar även enskilda värden per skott vid sidan av kurvorna, såsom hastighet vid snabbskott, omkopplingsläge, intensifieringens stigtid, kolvens slutposition och cykeltid. Dessa värden gör det möjligt att se trender över hundratals skott utan att behöva öppna varje kurva.
Att läsa av en skottkurva steg för steg
Fysiken bakom fyllningsfaserna, inklusive varför den långsamma insprutningen måste trycka fram luft framför metallen och varför avluftning och vakuum spelar roll, förklaras i vår artikel om formfyllning och vakuum. Här ligger fokus på vad man ska leta efter i de registrerade uppgifterna.
Startposition och långsam fas
Kontrollera att kolven startar från samma position och accelererar jämnt. En ojämn hastighetskurva i den långsamma fasen kan tyda på ventilbeteende, friktion i hylsan eller varierande gjutvolym.
Övergång till snabb fas
Jämför den slagposition där hastigheten stiger kraftigt med det inställda värdet. En förskjuten övergång påverkar hur mycket metall som redan finns i ingjutningssystemet när den snabba fasen inleds.
Hastighet och bromsning vid snabbsprutning
Kontrollera nivån, stabiliteten och slutet av den snabba fasen. Spikar i slutet av fyllningen är ofta kopplade till bromsbeteendet vid skottets slut och kan utsätta form och maskin för påfrestningar.
Intensifiering och slutposition
Bedöm hur snabbt trycket stiger när formen är full och om det förblir stabilt. Kolvens slutposition anger kakans längd och därmed hur jämn doseringen var.
Typiska avvikelser och möjliga orsaker
I tabellen nedan listas vanliga mönster. Orsakerna är möjligheter att undersöka, inte automatiska diagnoser; flera kan gälla samtidigt, och samma mönster kan ha olika orsaker på olika maskiner.
| Mönster | Möjliga orsaker | Första kontroller |
|---|---|---|
| Slutpositionen varierar från skott till skott | Ojämn dosering, metall som stelnar i hylsan | Doseringssystem, skänke eller ugn, hylsans temperatur |
| Skottets hastighet lägre än inställd | Låg trycknivå i ackumulatorn, ventilens respons, ökad friktion | Ackumulatortryck och förladdning, ventiler, slitage på kolv och hylsa |
| Långsam ökning av intensifieringen | Problem med multiplikatorn eller ventilerna, inre läckage, gasförladdning | Förstärkarkrets, tätningar, akkumulatorns skick |
| Trycket sjunker under uppehållstiden | Internt läckage, metallflis vid delningslinjen | Cylindertätningar, backventiler, formlåsning och delningslinje |
| Bullrigt eller ojämnt hastighetsförlopp | Problem med sensorer eller kabeldragning, aggressiva filterinställningar, fastnat kolv | Givare, kablage, datainställningar, smörjning av kolven |
Innan du ändrar processinställningarna på grund av en ovanlig kurva, kontrollera att sensorn, dess montering och registreringsinställningarna är korrekta. En lös givare kan på ett övertygande sätt efterlikna ett mekaniskt fel.
Att utforma en praktisk övervakningsstrategi
Referensbilder och toleransband
Övervakningen börjar med en definierad referens: kurvor och enskilda värden från en stabil körning som resulterade i detaljer som godkänts vid kvalitetskontrollen. Toleransband runt nyckelvärdena gör det möjligt för cellen att automatiskt flagga avvikande skott . För snäva band ger falska larm och ignoreras snart ; för breda band låter verkliga avvikelser passera obemärkt.
Koppling av mätdata till detaljer
Värdet av gjutdata ökar kraftigt när varje gjutning kan kopplas till den gjutning den producerade, till exempel genom en gjutningsräknare eller delmärkning. Avvikande gjutningar kan då sorteras bort, och inspektionsresultaten kan korreleras med processdata över tid. Hur sorteringskanaler, märkning och hantering passar in i en cell behandlas i vår artikel om automatisering i tryckgjutningscellen.
Övervakning kontra reglering i sluten slinga
Att registrera kurvor är inte detsamma som att reglera dem. Många maskiner kör sprutningen med förinställda ventilpositioner och registrerar resultatet; andra justerar sprutningen i realtid under varje slag. Båda kan övervakas, men den förväntade spridningen och betydelsen av en avvikelse skiljer sig åt.
Sprutkurvor vid bedömning av en begagnad maskin
Lagrade kurvor från produktionen kan vara värdefulla bevis på hur skottet uppförde sig innan maskinen stängdes av. När de finns tillgängliga, be om kurvor från olika perioder, inte bara ett exempel. Om sådana inte finns, kan en testkörning under övervakning, där det är säkert möjligt, göra det möjligt att registrera kurvorna på plats. Äldre maskiner kanske inte har något skottövervakningssystem alls; i så fall är det ofta möjligt att eftermontera ett, men sensorer, integration i styrsystemet och den arbetsinsats som krävs bör utvärderas i förväg.
Checklista för tillförlitlig sprängövervakning
- Läges- och tryckgivare identifierade, säkert monterade och kalibrerade
- Det ska framgå tydligt vilka kanaler som mäts och vilka som beräknas
- Samplingsfrekvens och filtrering dokumenterade och hålls konstanta
- Referensskott definierade utifrån en körning med godkända delar
- Toleransband inställda för viktiga enskilda värden och granskas regelbundet
- Mätdata kopplade till delar eller åtminstone till tid och mätningsräknare
- Ackumulatortryck och förladdning ingår i underhållsrutinerna
- Ansvar definierat: vem som granskar larm och vem som får ändra inställningar
- Kurvförändringar efter underhåll jämförs med tidigare referensvärden
Vanliga frågor
Är metalltrycket på kurvan det verkliga trycket i kaviteten?
Vanligtvis inte exakt. Det beräknas normalt utifrån hydrauliska tryck och cylinderareor, så friktion och dynamiska effekter ingår inte och trycket i kaviteten beror också på ingjutning och stelningsförloppet. Betrakta det som ett jämförelsevärde mellan gjutningarna.
Kan formsprutningskurvor ersätta röntgen eller annan komponentkontroll?
Nej. De visar endast om maskinen har upprepat sin sekvens. Porositet eller andra defekter kan också bero på formen, smältan eller formtemperaturen, vilket en skottkurva inte fångar upp.
Hur ofta bör referenskurvor uppdateras?
Närhelst formen, skottmuffen, kolven eller relevanta inställningar ändras, samt efter större underhåll. Spara den gamla referensen så att ändringarna förblir spårbara.
Kan en äldre maskin utrustas med skottövervakning?
I många fall, ja, med hjälp av eftermonterade sensorer och ett separat registreringssystem eller en uppdaterad styrning. Genomförbarheten beror på den hydrauliska konstruktionen, monteringsutrymmet och hur data ska användas.
FISS erbjuder stöd för maskinutvärdering och service.
Oavsett om du granskar skottänden på en begagnad kammarmaskin eller planerar en inspektion av din egen utrustning kan FISS diskutera de tillgängliga uppgifterna och de kommande tekniska stegen med dig.