
Lågtrycksgjutning förklarat: Process, maskiner och tillämpningar
Vid lågtrycksgjutning (LPDC) fylls en permanent metallform underifrån, med hjälp av gastryck på smältans yta istället för en snabbt rörlig kolv. Resultatet blir en lugn, kontrollerbar fyllning och ett gjutgods som tillförs metall medan det stelnar. Det gör processen till ett vanligt val för aluminiumfälgar och andra säkerhetsrelevanta eller trycktäta delar. Trots det liknande namnet fungerar den helt annorlunda än högtrycksgjutning, och maskinerna är också konstruerade på ett annat sätt.
Hur fungerar lågtrycksgjutning?
En tät ugn håller den smälta metallen under gjutformen. När ugnen trycksätts med torr luft eller en inert gas stiger smältan genom ett påfyllningsrör in i gjutformens hålrum. Trycket hålls uppe medan gjutningen stelnar uppifrån och ned, så att påfyllningsröret fortsätter att matas. Efter stelningen släpps trycket, den flytande metallen i röret rinner tillbaka in i ugnen och formen öppnas.
Jämfört med högtrycksgjutning sker fyllningen mycket långsammare och trycket är mycket lägre. LPDC lämpar sig därför för medelstora till tjockare väggar, sandkärnor och detaljer som ska värmebehandlas, medan HPDC är det rätta valet för tunna väggar och mycket korta cykler.
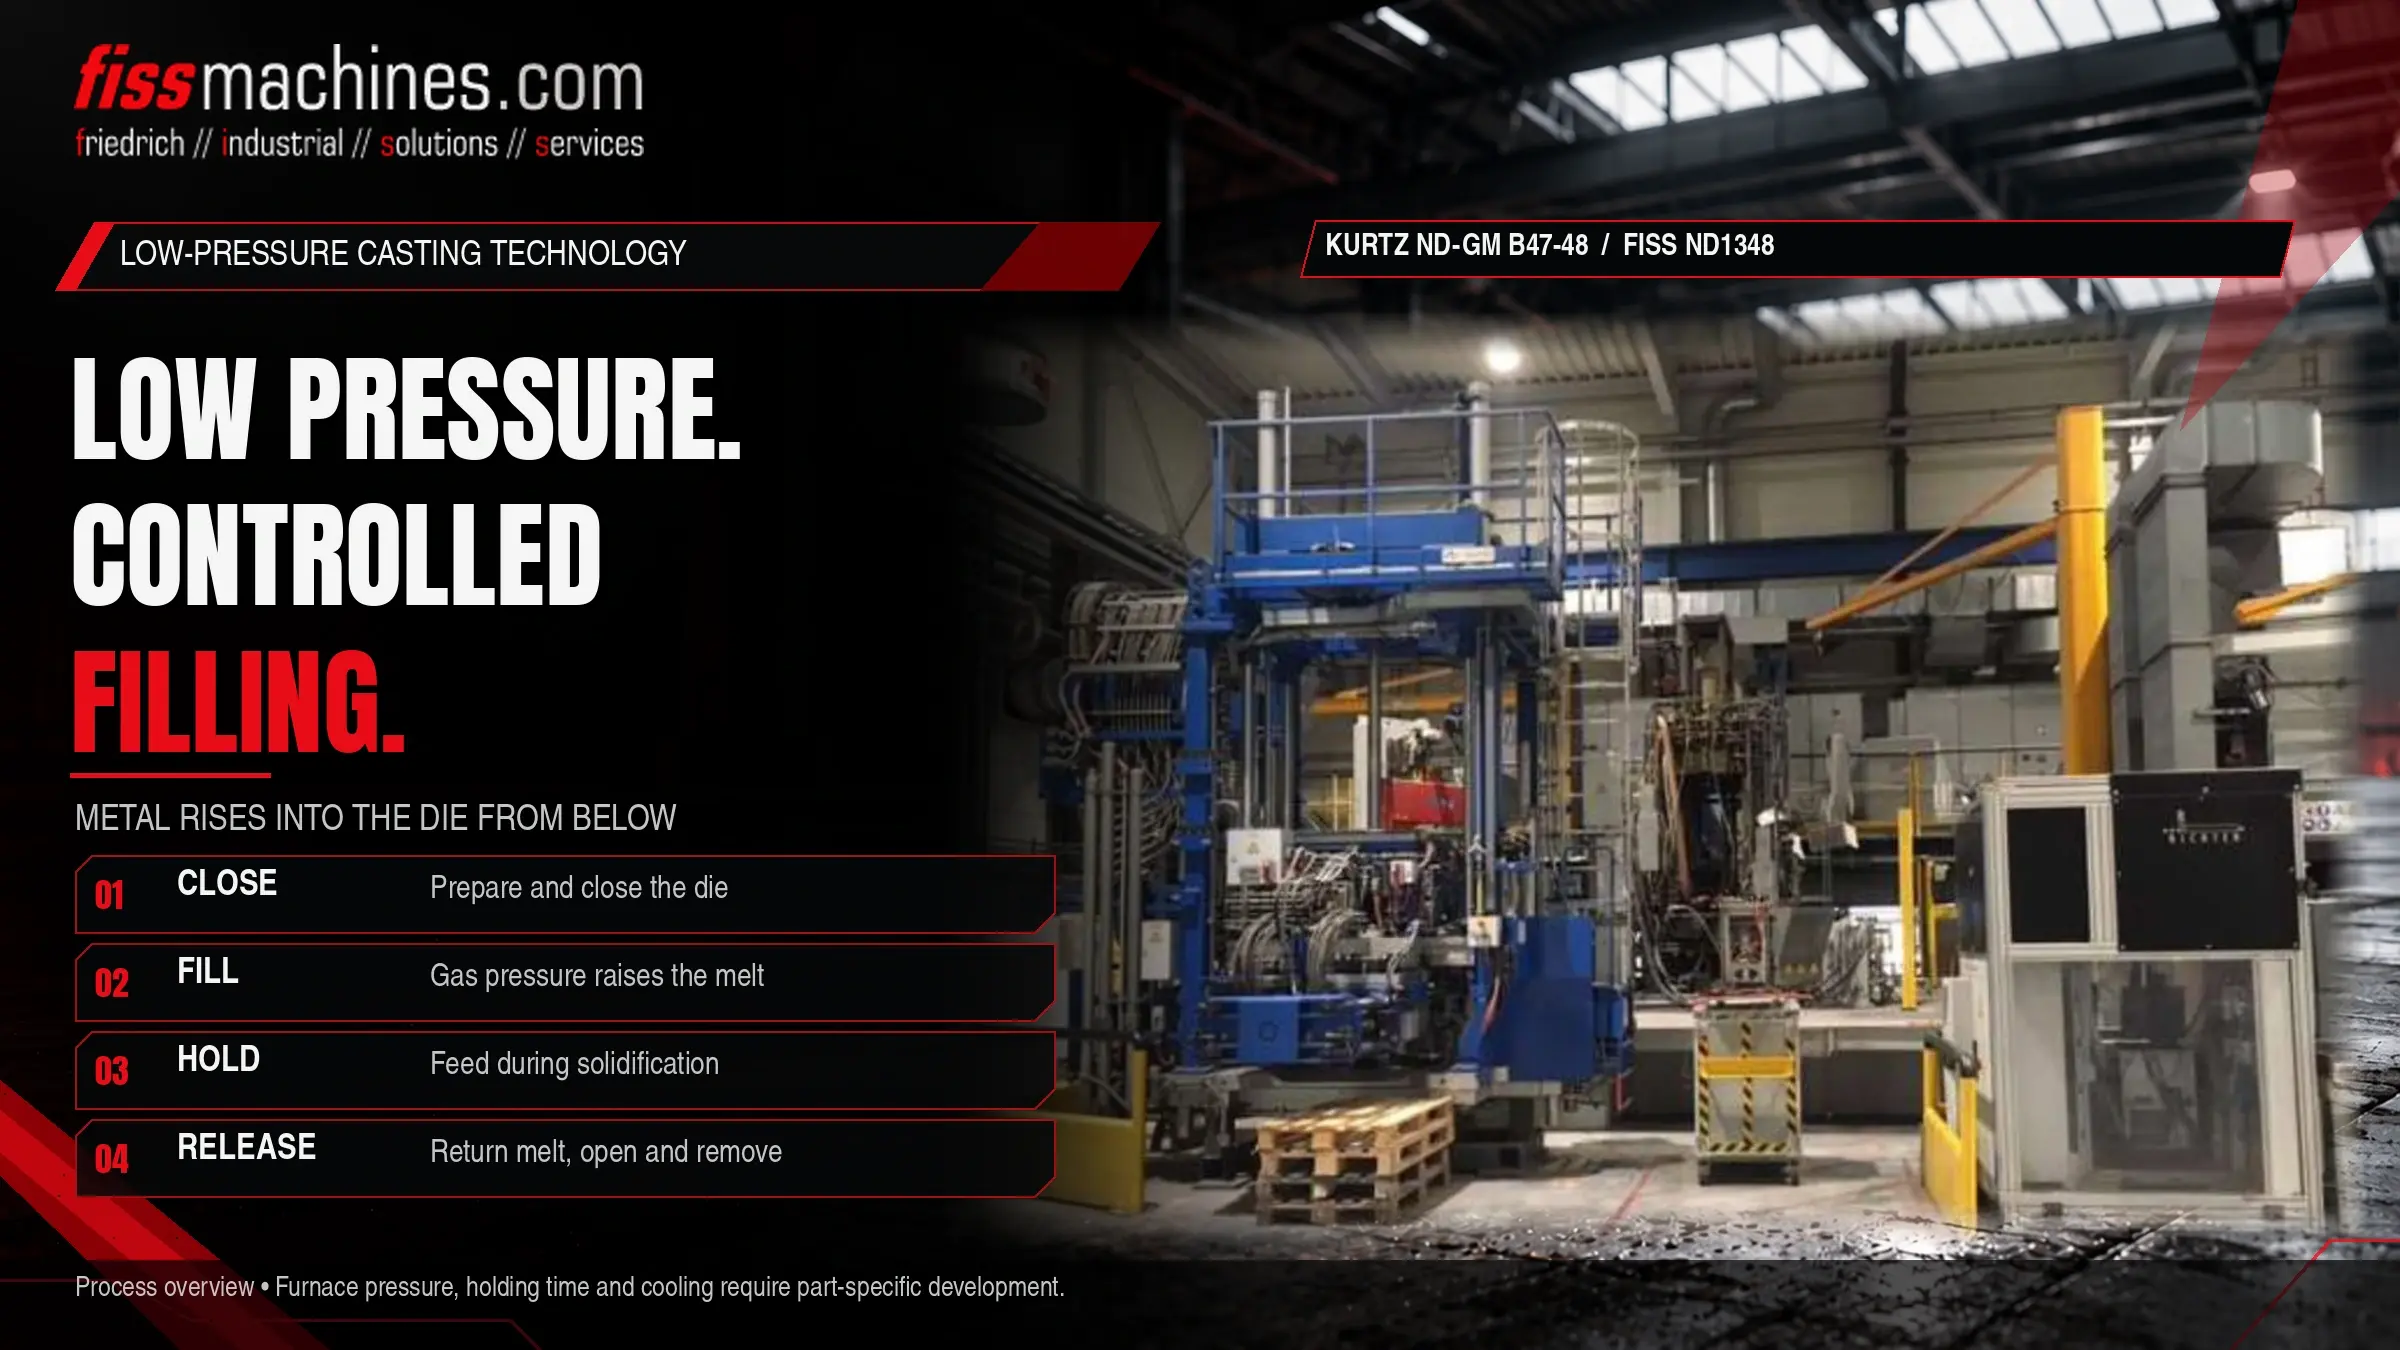
Lågtryckscykeln steg för steg
Stängning av form
Formen, som vanligtvis har metallinsatser och ofta sandkärnor för den inre geometrin, stängs ovanpå ugnen.
Uppstigning och fyllning
Gastrycket i ugnen ökar enligt en kontrollerad kurva. Metallen stiger upp genom uppgångsröret och fyller hålrummet underifrån, varvid luften trängs ut mot ventilerna med relativt liten turbulens.
Tryckhållning och stelning
Trycket höjs och hålls konstant. Kylningen av gjutformen är utformad så att gjutgodset stelnar från de områden som ligger längst bort från gjutkanalen och in mot gjutkanalen, som matas med flytande metall i uppgångsröret.
Tryckavlastning och borttagning
När ingångsområdet har stelnat släpps trycket och den återstående flytande metallen återförs till ugnen. Formen öppnas och gjutgodset avlägsnas, vanligtvis med hjälp av en utdragningsanordning.
Vid LPDC styrs kvaliteten genom tid-tryckkurvan för ugnen och genom formkylning. De faktiska tryckvärdena beror på det gjutna styckets höjd, legering, formkonstruktion och maskin, och fastställs under processutvecklingen.
Huvudkomponenter i en lågtrycksgjutningsmaskin
Gastät hållugn under gjutformen, med lock, tätningar och påfyllningsanordning.
Förbinder smältan med gjutformen; tillverkad av material som tål den smälta legeringen och byts ut med jämna mellanrum.
Formhalvorna och sidosliderna drivs av hydraulcylindrar; klämkrafterna är betydligt lägre än hos HPDC-maskiner.
Tryckregleringssystem samt luft- och/eller vattenkylningskretsar för riktad stelning.
Många anläggningar är uppbyggda som celler med flera maskiner, ett centralt smältområde och transport av metall till ugnarna. Värmhållningsugnen fylls på mellan cykler eller med jämna mellanrum, vilket innebär att smältbehandlingen uppströms är lika viktig som i alla andra aluminiumgjutningsprocesser. En översikt över ugntyper som används i gjuterier finns i vår kategori för begagnade ugnar.
Lågtrycks- kontra högtrycksgjutning
Båda processerna använder permanenta stålformar, men de fyller och matar gjutformen på väsentligt olika sätt. Tabellen jämför dem kvalitativt; de faktiska värdena beror på detalj och anläggning.
| Kriterium | Lågtrycksgjutning | Högtrycksgjutning |
|---|---|---|
| Fyllning | Nedifrån via påfyllningsrör, långsamt och kontrollerat | Injiceras med kolv i hög hastighet genom ingångar |
| Tryck på metallen | Lågt gastryck på smältans yta | Högt hydrauliskt tryck som överförs av kolven |
| Matning under stelning | Via matarrör under hålltryck | Via förstärkningstryck, begränsat av tidig stelningspunkt vid ingången |
| Väggtjocklek | Medelstora till tjocka väggar | Tunna väggar möjliga |
| Kärnor | Sandkärnor möjliga för komplexa inre former | Främst metallkärnor och glidbanor |
| Värmebehandling | Används ofta | Begränsat för konventionella HPDC-delar på grund av instängd gas |
| Cykel tid | Relativt lång | Kort |
| Typiska legeringar | Främst aluminium, även magnesium | Aluminium, zink, magnesium |
En variant som är värd att känna till är mottrycksgjutning, där formkammaren också trycksätts och fyllningen drivs av tryckskillnaden . Den används där ännu större kontroll över stelningen krävs.
Var lågtrycksgjutning används
Den mest kända tillämpningen är aluminiumfälgar till bilar, där symmetrisk fyllning från centrum och möjligheten till värmebehandling är avgörande. Andra typiska detaljer är cylinderhuvuden med sandkärnor, chassi- och upphängningskomponenter samt höljen som måste vara trycktäta. I allmänhet övervägs LPDC när en komponent kombinerar medelstor väggtjocklek, krav på integritet eller mekaniska egenskaper och serietillverkningsvolymer som motiverar permanenta gjutformar, men inte nödvändigtvis den produktionsvolym som krävs för HPDC.
När LPDC vanligtvis inte är förstahandsvalet
Mycket tunnväggiga höljen med stor yta och stora volymer lämpar sig vanligtvis bättre för högtrycksgjutning. Zinklegeringar bearbetas oftast genom varmkammarsprutgjutning. En jämförelse mellan olika HPDC-maskinstyper behandlas i Kallkammare eller varmkammare?
Vad man ska kontrollera på en begagnad lågtrycksmaskin
Många punkter som gäller för andra gjutmaskiner är relevanta, såsom hydraulik, styrningar och dokumentation. LPDC tillför några specifika områden. Ugnen måste vara gastät; läckor vid lockets tätning eller ugnskroppen påverkar tryckkurvan direkt. Skicket på den eldfasta beklädnaden avgör hur snart en ny beklädnad behövs. Tryckregleringssystemet bör kontrolleras med avseende på funktion och tillgång till reservdelar. Och eftersom ugnen är ett tryckkärl måste de gällande inspektionskraven på den nya anläggningen klargöras före idrifttagning.
Checklista: Är LPDC rätt för detaljen, och är maskinen lämplig?
- Väggtjocklek och komponentstorlek passar en långsam, bottenuppåtgående fyllningsprocess
- Behovet av sandkärnor eller värmebehandling utvärderas
- Krävd produktion jämförd med uppnåeliga cykeltider
- Formens mått och höjd är kompatibla med spännenheten
- Ugnens kapacitet och påfyllningsmetod lämpliga för skottsekvensen
- Ugnens täthet, lockets tätningar och det eldfasta materialets skick har inspekterats
- Typ av påfyllningsrör, tillgänglighet och bytestillvägagångssätt kända
- Tryckreglering och kylkretsar fungerar och är dokumenterade
- Inspektionskraven för tryckugnen har klargjorts på plats
Vanliga frågor
Är lågtrycksgjutning en typ av högtrycksgjutning?
Nej. Båda använder permanenta formar, men vid LPDC fylls formen underifrån med gas som utövar tryck på smältan, medan vid HPDC injiceras metallen med en kolv med hög hastighet och högt tryck. Maskinerna, formarna och processfönstren skiljer sig åt.
Varför värmebehandlas LPDC-gjutgods ofta?
Den lugna påfyllningen fångar upp lite luft, så gjutgods kan vanligtvis lösningsbehandlas och åldras för att förbättra de mekaniska egenskaperna. Vid konventionell HPDC kan instängd gas orsaka blåsor under sådan behandling.
Vad gör uppgångsröret, och hur länge håller det?
Det transporterar metallen från ugnen till gjutformen och matar gjutgodset under stelningen. Dess livslängd beror på material, legering, temperatur och hantering, så det betraktas som en slitdel.
Kan en lågtrycksmaskin gjuta olika legeringar?
Den används främst för aluminium. Vid byte av legering måste man beakta föroreningar i ugnen, stigrörets kompatibilitet och formbeläggningen, och detta bör avtalas med processägaren.
FISS erbjuder begagnade lågtrycksgjutningsmaskiner.
Berätta om din komponent, legering och önskad produktionsvolym. FISS kan diskutera om lågtrycksgjutning är lämpligt och vilka tillgängliga maskiner och ugnar som skulle passa din tillämpning.