
Att förstå pressgjutningsformar: fasta och rörliga halvor, utstötare och glidskenor
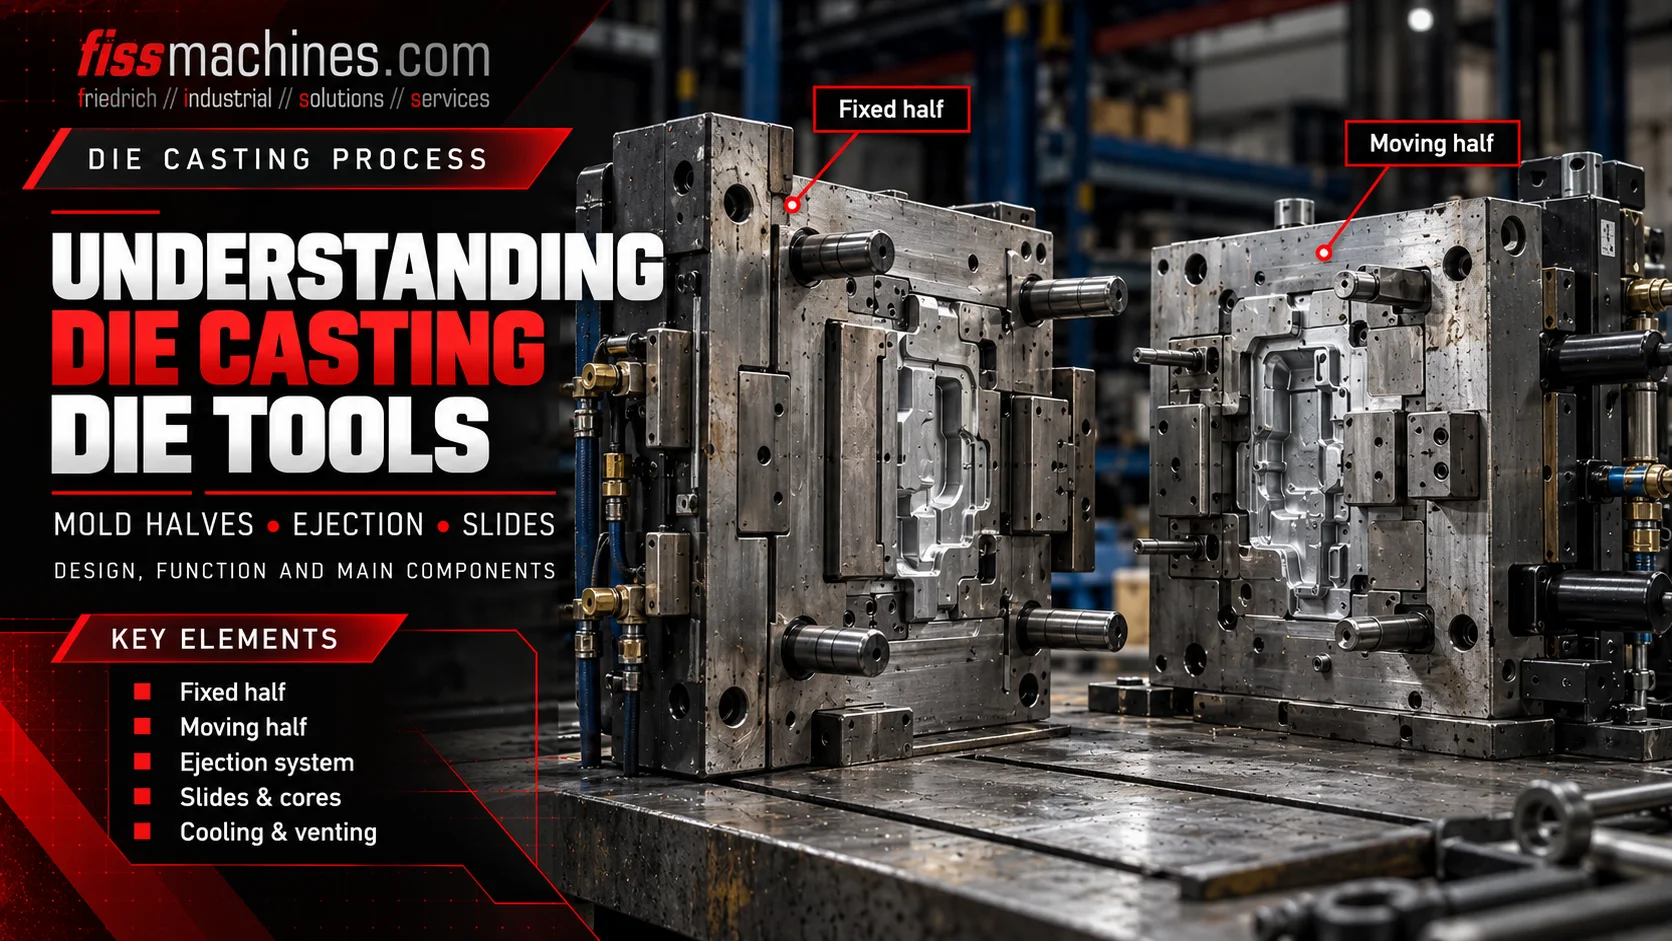
En pressgjutningsform är ett precisionsverktyg som formar flytande metall under tryck. Dess huvudkomponenter måste samverka: den fasta formhalvan matar in smältmetallen, den rörliga halvan öppnas tillsammans med maskinen, utstötarna tar bort det stelnade gjutgodset och glidskenorna formar detaljer som inte kan frigöras i huvudöppningsriktningen. Att förstå dessa komponenter är också till hjälp när man väljer en lämplig begagnad pressgjutningsmaskin.
Vilka är de viktigaste komponenterna i en pressgjutningsform?
En typisk högtrycksgjutform består av en fast halva på insprutningssidan och en rörlig halva på utstötningssidan. Den kan även innehålla forminsatser, ingötningskanaler och ingångar, överflödes- och avluftningsanordningar, kyl- eller temperaturregleringskretsar, utstötningsstift samt mekaniskt eller hydrauliskt manövrerade glidskenor. Den exakta utformningen beror på gjutnings- och verktygskonceptet.
Hur de två formhalvorna samverkar
Den fasta formhalvan är monterad på maskinens stationära platta, på insprutningssidan. Den rörliga formhalvan är monterad på den rörliga plattan och inrymmer normalt utstötningssystemet. Båda halvorna möts vid delningsytan och hålls ihop av maskinen under insprutningen.
Formhåligheten bildas av de formade ytorna på båda formhalvorna och, vid behov, ytterligare kärnor och rörliga element. Forminsatser gör det möjligt att tillverka, underhålla eller byta ut högt belastade eller detaljerade områden separat. Maskinen öppnar formen efter den nödvändiga stelningstiden; gjutningen frigörs sedan och avlägsnas.
En teknisk ritning bör skilja mellan den yta som vetter mot kaviteten och baksidan av den rörliga formen. Utstötningsstift närmar sig vanligtvis gjutgodset bakifrån den rörliga forminsatsen; de förs inte in i verktyget från delningslinjen som lösa externa komponenter.
Montering på insprutningssidan
Monterad på den stationära plattan; omfattar ofta metallinloppsområdet och en del av kaviteten.
Enhet på utkastarsidan
Rör sig när maskinen öppnas och innehåller vanligtvis utkastarsystemet bakom formningsytan.
Definierad stängningsgräns
Kontaktytorna måste stängas exakt och möjliggöra kontrollerad inneslutning och avluftning av metallen.
Hur utstötningsstift och utstötningsplattor frigör gjutgodset
När formen öppnas och alla relevanta glidelement har dragits tillbaka måste gjutgodset separeras från verktyget. Utstötningsenheten består normalt av utstötningsstift som stöds av en eller flera utstötningsplattor, styrelement och en drivning eller koppling till maskinens utstötningsmekanism.
Under utstötningen förflyttar plattorna stiftarna framåt genom korrekt anpassade hål i den rörliga halvan. Stiftarnas ytor trycker mot utvalda ställen på gjutgodset och fördelar kraften på bästa sätt utan att skada tunna väggar eller funktionella ytor. Därefter återgår systemet till utgångsläget innan nästa stängningsrörelse.
Typiska problem är fastnade stift, otillräcklig smörjning, ojämn utstötning eller synliga stiftmärken. Dessa symptom kräver en utvärdering av verktygets temperatur, inriktning, stiftens spelrum, gjutgodsets geometri och arbetssekvensen, snarare än att man bara ökar utstötningskraften.
När behövs glidare och kärnor?
Detaljer som tvärgående hål, sidoöppningar och underskärningar kan inte alltid frigöras längs formens huvudsakliga öppningsriktning. Rörliga kärnor, ofta kallade glidare eller kärnglidare, används för att forma dessa geometrier.
Beroende på konstruktionen kan en glidare drivas mekaniskt av formens rörelse eller av en hydraulisk drivning. Den måste nå sin avsedda formningsposition före gjutningen och dras tillbaka vid den definierade punkten i öppnings- och utstötningssekvensen.
Slitage i glidstyrningar, låsyta eller tätningar kan leda till måttavvikelser, läckage eller ett blockerat verktyg. Vid val av begagnad maskin måste man därför beakta maskinens tillgängliga hydrauliska kärndragningskretsar och styrfunktioner.
Bildar sidöppningar
Skapar en geometri som annars skulle förhindra direkt frigöring av detaljen.
Styr rörelsen
Begränsar rörelsen och möjliggör repeterbar positionering.
Motstår tryck
Stöder kärnan mot krafter som verkar under metallgjutningen.
Insprutningskanaler, ingångar, avluftningskanaler och temperaturregleringskretsar
Insprutningskanal- och ingötskanalsystemet leder smältmetallen till formhåligheten. Dess utformning påverkar fyllningsbeteendet och den mängd material som senare avlägsnas i form av insprutningskanaler och ingötskanaler. Överflödesfickor och korrekt utformade avluftningshål hjälper till att styra flödet och låter luft och processgaser lämna formhåligheten.
Temperaturregleringskanalerna i verktyget cirkulerar lämpliga medier för att påverka formens temperatur och de lokala stelningsförhållandena. Extern formsprutning kompletterar, men ersätter inte, den interna temperaturregleringen. För stora mängder rester av släppmedel kan också försämra ventilationsförmågan.
Alla dessa element utgör en sammanhängande process: förändringar av ingångsgeometrin, ventileringen, den lokala kylningen eller besprutningsförhållandena kan påverka gjutresultatet. Därför bör gjutformen utvärderas tillsammans med gjutparametrarna snarare än som en isolerad mekanisk komponent.
| Formelement | Huvudfunktion | Typisk kontroll |
|---|---|---|
| Inloppskanal och ingjutningskanal | Direkt smältning in i formen | Skador, avlagringar, erosion och avsedd flödesväg |
| Överflöde och avluftning | Hantera områden med sista fyllning och avleda gaser | Avlagringar, blockeringar och slitage |
| Temperaturregleringskrets | Reglera lokala termiska förhållanden | Täthet, flöde och anslutningar |
| Formningsinsatser | Åstadkomma önskad gjutgeometri | Sprickor, erosion, slitage och inriktning |
En förenklad sekvens från stängning till utstötning
En koordinerad pressgjutningscykel innebär normalt att de rörliga kärnorna förs in i rätt läge, att formen stängs och låses, att kaviteten fylls och att de nödvändiga håll- eller förstärkningsförhållandena tillämpas. Efter stelningen dras kärnorna ut efter behov, formen öppnas och gjutgodset matas ut och avlägsnas.
Den exakta ordningen kan variera beroende på maskin, form och tillämpning. Vissa sidokärnor rör sig till exempel vid olika tidpunkter före, under eller efter öppningen. Säkerhetslås säkerställer att maskinen inte stängs medan utstötare, glidskenor, robotar eller sprutverktyg befinner sig i en osäker position.
- Kontrollera glid- och kärnpositionerna innan stängning
- Kontrollera att utstötarna är tillbaka innan nästa gjutning
- Kontrollera att borttagnings- och sprutningsenheterna har lämnat formområdet
- Övervaka verktygstemperaturer och kylmedieflödet
- Håll delningsytor och ventilationskanaler rena
Vad måste stämpla och pressgjutningsmaskinen ha gemensamt?
Vid ett maskinbyte eller köp av begagnad maskin är formens mått och vikt bara början. Plattans storlek, avståndet mellan stödstängerna, erforderligt öppningsslag, formens höjd eller tjockleksintervall samt utstötarkopplingen måste vara kompatibla med det faktiska verktyget.
Maskinen måste dessutom ha tillräcklig klämkraft för den beräknade ytan och gjuttrycket, lämplig skottkapacitet, nödvändiga kärndragningskretsar och passande processanslutningar. En överensstämmande nominell klämkraftsklass är i sig inte tillräckligt för att garantera att en viss form kan monteras.
FISS erbjuder begagnade kallkammare- och varmkammare-tryckgjutningsmaskiner samt tillhörande automatisering. Utrustningens tillgänglighet och maskinspecifik lämplighet måste alltid kontrolleras mot de faktiska projektuppgifterna.
Vanliga frågor om pressgjutningsformar
Vad är skillnaden mellan den fasta och den rörliga formhalvan?
Den fasta halvan sitter kvar på den stationära plattan på insprutningssidan. Den rörliga halvan öppnas tillsammans med den rörliga plattan och innehåller normalt utstötningsenheten.
Var är utstötningsstiften monterade?
I en typisk form för högtrycksgjutning stöds utstötningsstiften av utstötningsplattor bakom formytorna på den rörliga sidan och passerar genom anpassade hål för att trycka ut gjutgodset.
Varför används glidskenor?
Glidskenor och rörliga kärnor bildar hål, underskärningar och sidodetaljer som inte kan frigöras i formens huvudsakliga öppningsriktning.
Är varje form utrustad med hydrauliska glidskenor?
Nej. Många gjutgods kan lossas utan rörliga kärnor; andra verktyg använder mekaniska rörelser, hydrauliska glidskenor eller en kombination av båda.
Kan en form monteras på vilken maskin som helst med tillräcklig klämkraft?
Nej. Plattans och dragstängernas geometri, öppnings- och utkastningsslag, skottkapacitet, anslutningar för media, utrustning för kärnutdragning och styrsystem måste också stämma överens.
Letar du efter en lämplig pressgjutningsmaskin?
FISS hjälper till med köp och försäljning av begagnade pressgjutningsmaskiner och kompletta gjutningsceller. Jämför de faktiska formdata och produktionskraven med den tillgängliga utrustningen.
Se begagnade pressgjutningsmaskinerTeknisk grund och källor
Tekniska grunder: Bührig-Polaczek, Michaeli och Spur (red.), Handbuch Urformen, avsnitt 1.6.4, Carl Hanser Verlag. Information om FISS-maskinkategorier och tekniskt urval. Originaltext; inga upphovsrättsskyddade figurer återges.