
Gravitationsgjutning eller högtrycksgjutning? Att välja rätt process
I båda processerna hälls metall i en återanvändbar metallform, och båda kallas tryckgjutning. Där slutar likheterna. Vid gravitationsgjutning flödar metallen in i formen under sin egen tyngd; vid högtrycksgjutning sprutas den in med hög hastighet och högt tryck av en kolv. Valet mellan dem påverkar komponentens utformning, investeringen i verktyg, den uppnåeliga kvaliteten och vilken typ av maskin du behöver. Den här artikeln jämför de två metoderna och förklarar när det är lämpligt att använda respektive metod.
Vad är den största skillnaden?
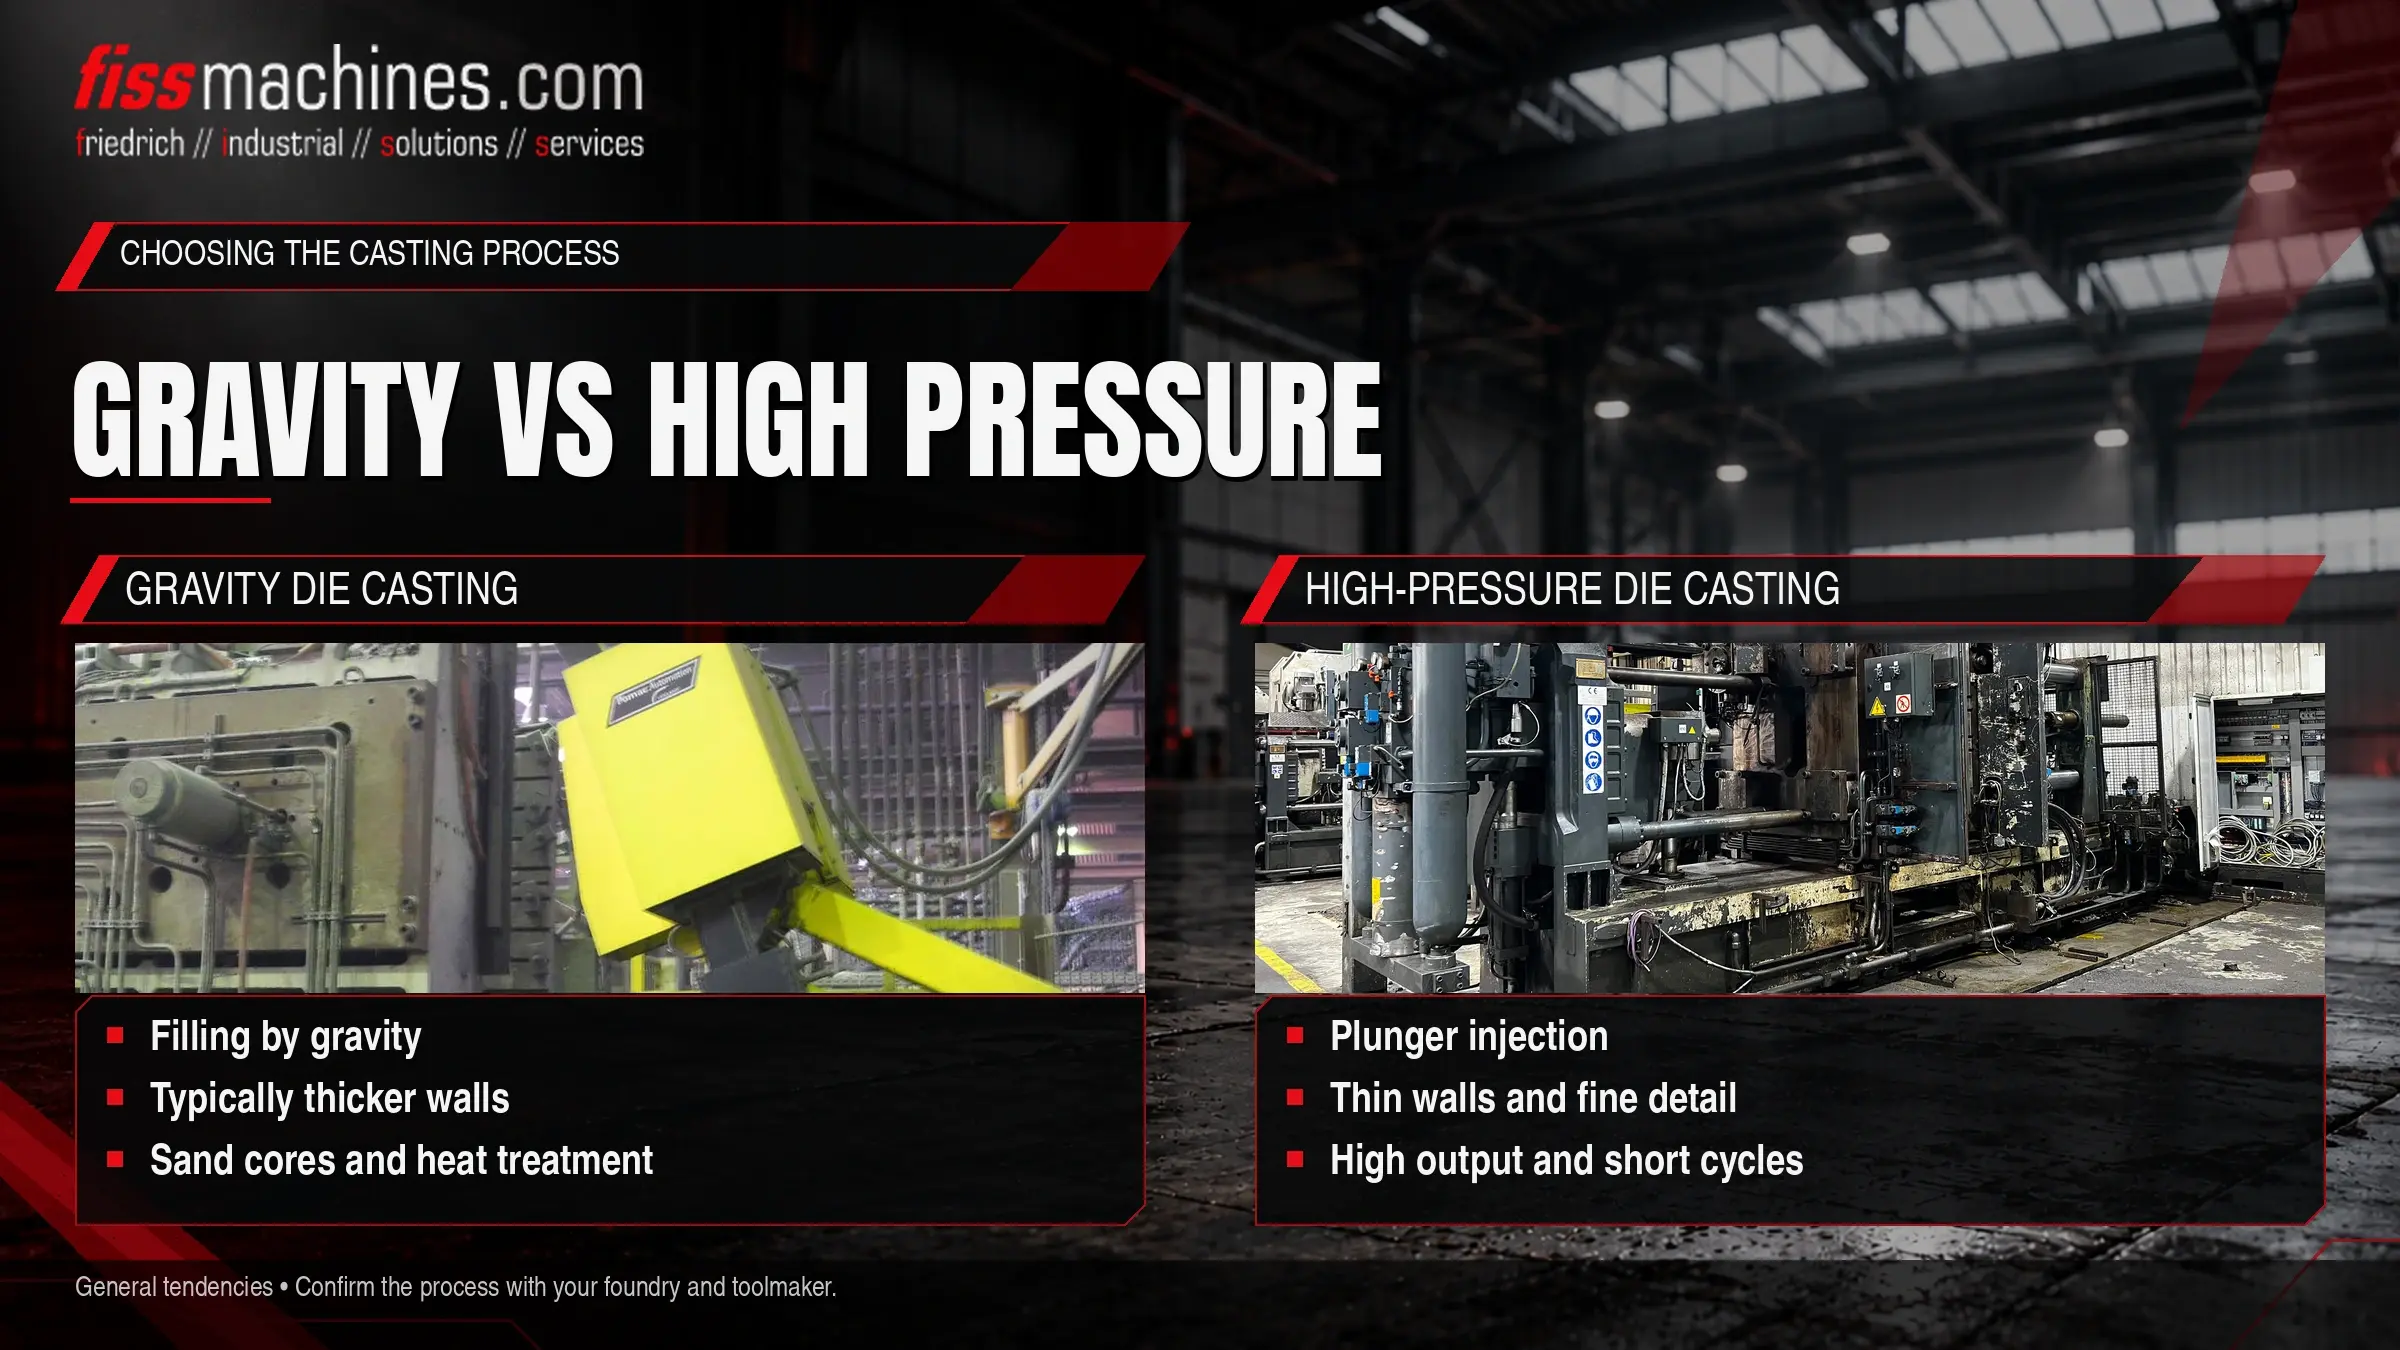
Gravitationsgjutning (även kallad permanentformgjutning ) fyller en belagd metallform genom att hälla in metallen, ofta med lutning för att kontrollera flödet. Fyllningen går långsamt, väggarna är vanligtvis tjockare, sandkärnor kan användas och gjutgodset är i allmänhet lämpligt för värmebehandling . Vid högtrycksgjutning sprutas metallen in på mycket kort tid, vilket möjliggör tunna väggar, fina detaljer och korta cykeltider, men kräver större maskiner och dyrare gjutformar.
Gravitationsgjutning är inte sandgjutning: formen är permanent och återanvänds för många gjutningar, medan en sandform förstörs efter varje gjutning.
Att reda ut begreppen
Terminologin inom gjutning varierar mellan olika regioner, vilket kan orsaka förvirring vid förfrågningar och offerter. I brittisk terminologi betyder ”die casting” utan någon ytterligare precisering vanligtvis högtrycksgjutning, och ”gravity die casting” betyder gjutning i permanentform med hjälp av tyngdkraften. I Nordamerika kallas samma gravitationsprocess vanligtvis ”gjutning i permanentform”. På tyska är det ”Kokillenguss”.
| Process | Form | Hur metallen tillförs |
|---|---|---|
| Sandgjutning | Engångsform av sand, som förstörs efter varje gjutning | Gjutning, gravitationsgjutning |
| Gravitationsgjutning | Permanent metallform, eventuellt med sandkärnor | Gjutning, gravitationsgjutning, ofta med lutning |
| Högtrycksgjutning | Permanent stålform med glidskenor och utstötare | Injiceras med kolv vid hög hastighet och högt tryck |
Lågtrycksgjutning ligger mitt emellan: även här används en permanent gjutform, men den fylls underifrån med gastryck. Det är en separat process med egna maskiner och behandlas inte i detalj här.
Hur gravitationsgjutning fungerar
Formen förvärms och beläggs med en eldfast formbeläggning. Beläggningen isolerar metallen från formytan, påverkar hur snabbt metallen kyls ner och underlättar lossningen av gjutgodset. Smält metall hälls i en hällkopp och flödar genom ingötningskanaler och uppgötningskanaler in i formhåligheten. På tiltmaskiner roterar formen under gjutningen så att metallen strömmar in mer jämnt och med mindre turbulens. Efter stelning öppnas formen och gjutgodset avlägsnas; eventuella sandkärnor knackas ut därefter.
Maskiner och utrustning
Gravitationsgjutning kan utföras med manuellt manövrerade formar, men produktionen sker vanligtvis på gravitationsgjutningsmaskiner som öppnar och stänger formhalvorna, flyttar kärnor och, i lutbara utföranden, roterar formen. Maskinerna är relativt lätta eftersom det inte finns något högt metalltryck att motstå. Hällningen kan ske manuellt eller automatiskt, till exempel med en robotskopa.
Typiska detaljer
Cylinderhuvuden, insprutningsrör, pump- och ventilhus, chassidelar och beslag är typiska exempel. Aluminiumlegeringar dominerar, men kopparlegeringar som mässing gjuts också i permanenta formar, till exempel för VVS-beslag.
Hur högtrycksgjutning skiljer sig åt
Vid högtrycksgjutning pressas metallen in i formen av en hydrauliskt driven kolv, antingen från en kallkammare eller från en varmkammare med svanhals. Formen hålls stängd av en klämenhet som är dimensionerad för det höga metalltrycket, vilket är anledningen till att högtrycksgjutningsmaskiner är mycket tyngre. Formen besprutas med ett släppmedel istället för att beläggas med ett eldfast skikt. Skillnaderna mellan kammare- och varmkammarmaskiner förklaras i ”Kammare eller varmkammare?”, och fyllningsfysiken i ”Formfyllning och vakuum”.
Gravitationsgjutning och HPDC sida vid sida
| Kriterium | Gravitationsgjutning | Högtrycksgjutning |
|---|---|---|
| Fyllning | Genom tyngdkraft, långsamt, kan lutas | Kolvinsprutning på mycket kort tid |
| Väggtjocklek | Vanligtvis tjockare väggar | Tunna väggar och fina detaljer möjliga |
| Kärnor | Kärnor av metall och sand; komplexa hålrum möjliga | Metallkärnor och glidbanor; begränsade underskärningar |
| Ytbehandling av gjutform | Eldfast formbeläggning | Släppmedel sprutas vid varje cykel |
| Värmebehandling | I allmänhet möjligt | Begränsat för konventionella detaljer |
| Yta och toleranser | Bra, beläggningens struktur kan synas | Mycket bra yta, snäva toleranser |
| Cykel tid | Relativt lång | Kort |
| Investering i maskin och form | Lägre | Högre |
| Ekonomiska seriestorlekar | Små till medelstora serier | Medelstora till mycket stora serier |
Vilken process passar din komponent?
Gravitationsgjutning är oftast lämpligt när
- väggtjockleken är medel till tjock och tvärsnitten varierar
- Inre kanaler kräver sandkärnor
- Detalen måste värmebehandlas eller svetsas
- De årliga volymerna motiverar inte en HPDC-form
- Kopparlegeringar krävs
HPDC är oftast lämpligt när
- väggarna är tunna och ytorna stora
- Det krävs stora volymer och korta cykeltider
- Snäva toleranser minskar behovet av efterbearbetning
- Zink- eller magnesiumlegeringar planeras
- Värmebehandling inte krävs, eller om särskilda processmetoder används
Detta är tendenser, inte regler. En omkonstruktion kan flytta en komponent från en process till en annan, till exempel genom att anpassa väggtjockleken eller ersätta en sandkärna med en glidkärna. Tidig diskussion mellan konstruktör, gjuteri och verktygstillverkare lönar sig oftast.
Vanliga frågor
Är gravitationsgjutning samma sak som sandgjutning?
Nej. Båda bygger på tyngdkraften, men vid sandgjutning används en engångsform av sand medan gravitationsgjutning använder en permanent metallform. Sandkärnor kan användas i gravitationsgjutformar, vilket ibland orsakar förvirring.
Kan en HPDC-maskin användas för gravitationsgjutning?
Nej. Processerna kräver olika utrustning: gravitationsgjutningsmaskiner hanterar formen och lutningen, medan HPDC-maskiner är uppbyggda kring insprutningsänden och en kraftig klämmanöver.
Varför väljs ofta gravitationsgjutning för mässing?
Kopparlegeringar har höga smältpunkter, vilket ställer höga krav på HPDC-sprutgjutna komponenter och formar. Gravitationsgjutning i permanenta formar är en etablerad metod för många mässingsdelar.
FISS erbjuder begagnade maskiner för båda processerna.
Oavsett om din komponent lämpar sig för gravitationsgjutning eller HPDC kan FISS hjälpa dig att granska lämpliga begagnade maskiner och de frågor som bör klargöras innan köpet.