
Förebyggande underhåll av tryckgjutningsmaskiner: Intervall, kontrollpunkter och dokumentation
En tryckgjutningsmaskin arbetar under högt tryck, hög hastighet och hög temperatur – gjutning efter gjutning. Slitage är oundvikligt, men oplanerade driftstopp är i stort sett inte det. Förebyggande underhåll omvandlar slitage till planerat arbete: komponenter kontrolleras innan de går sönder, och fel upptäcks medan de fortfarande är små.
Vad ingår i förebyggande underhåll av en tryckgjutningsmaskin?
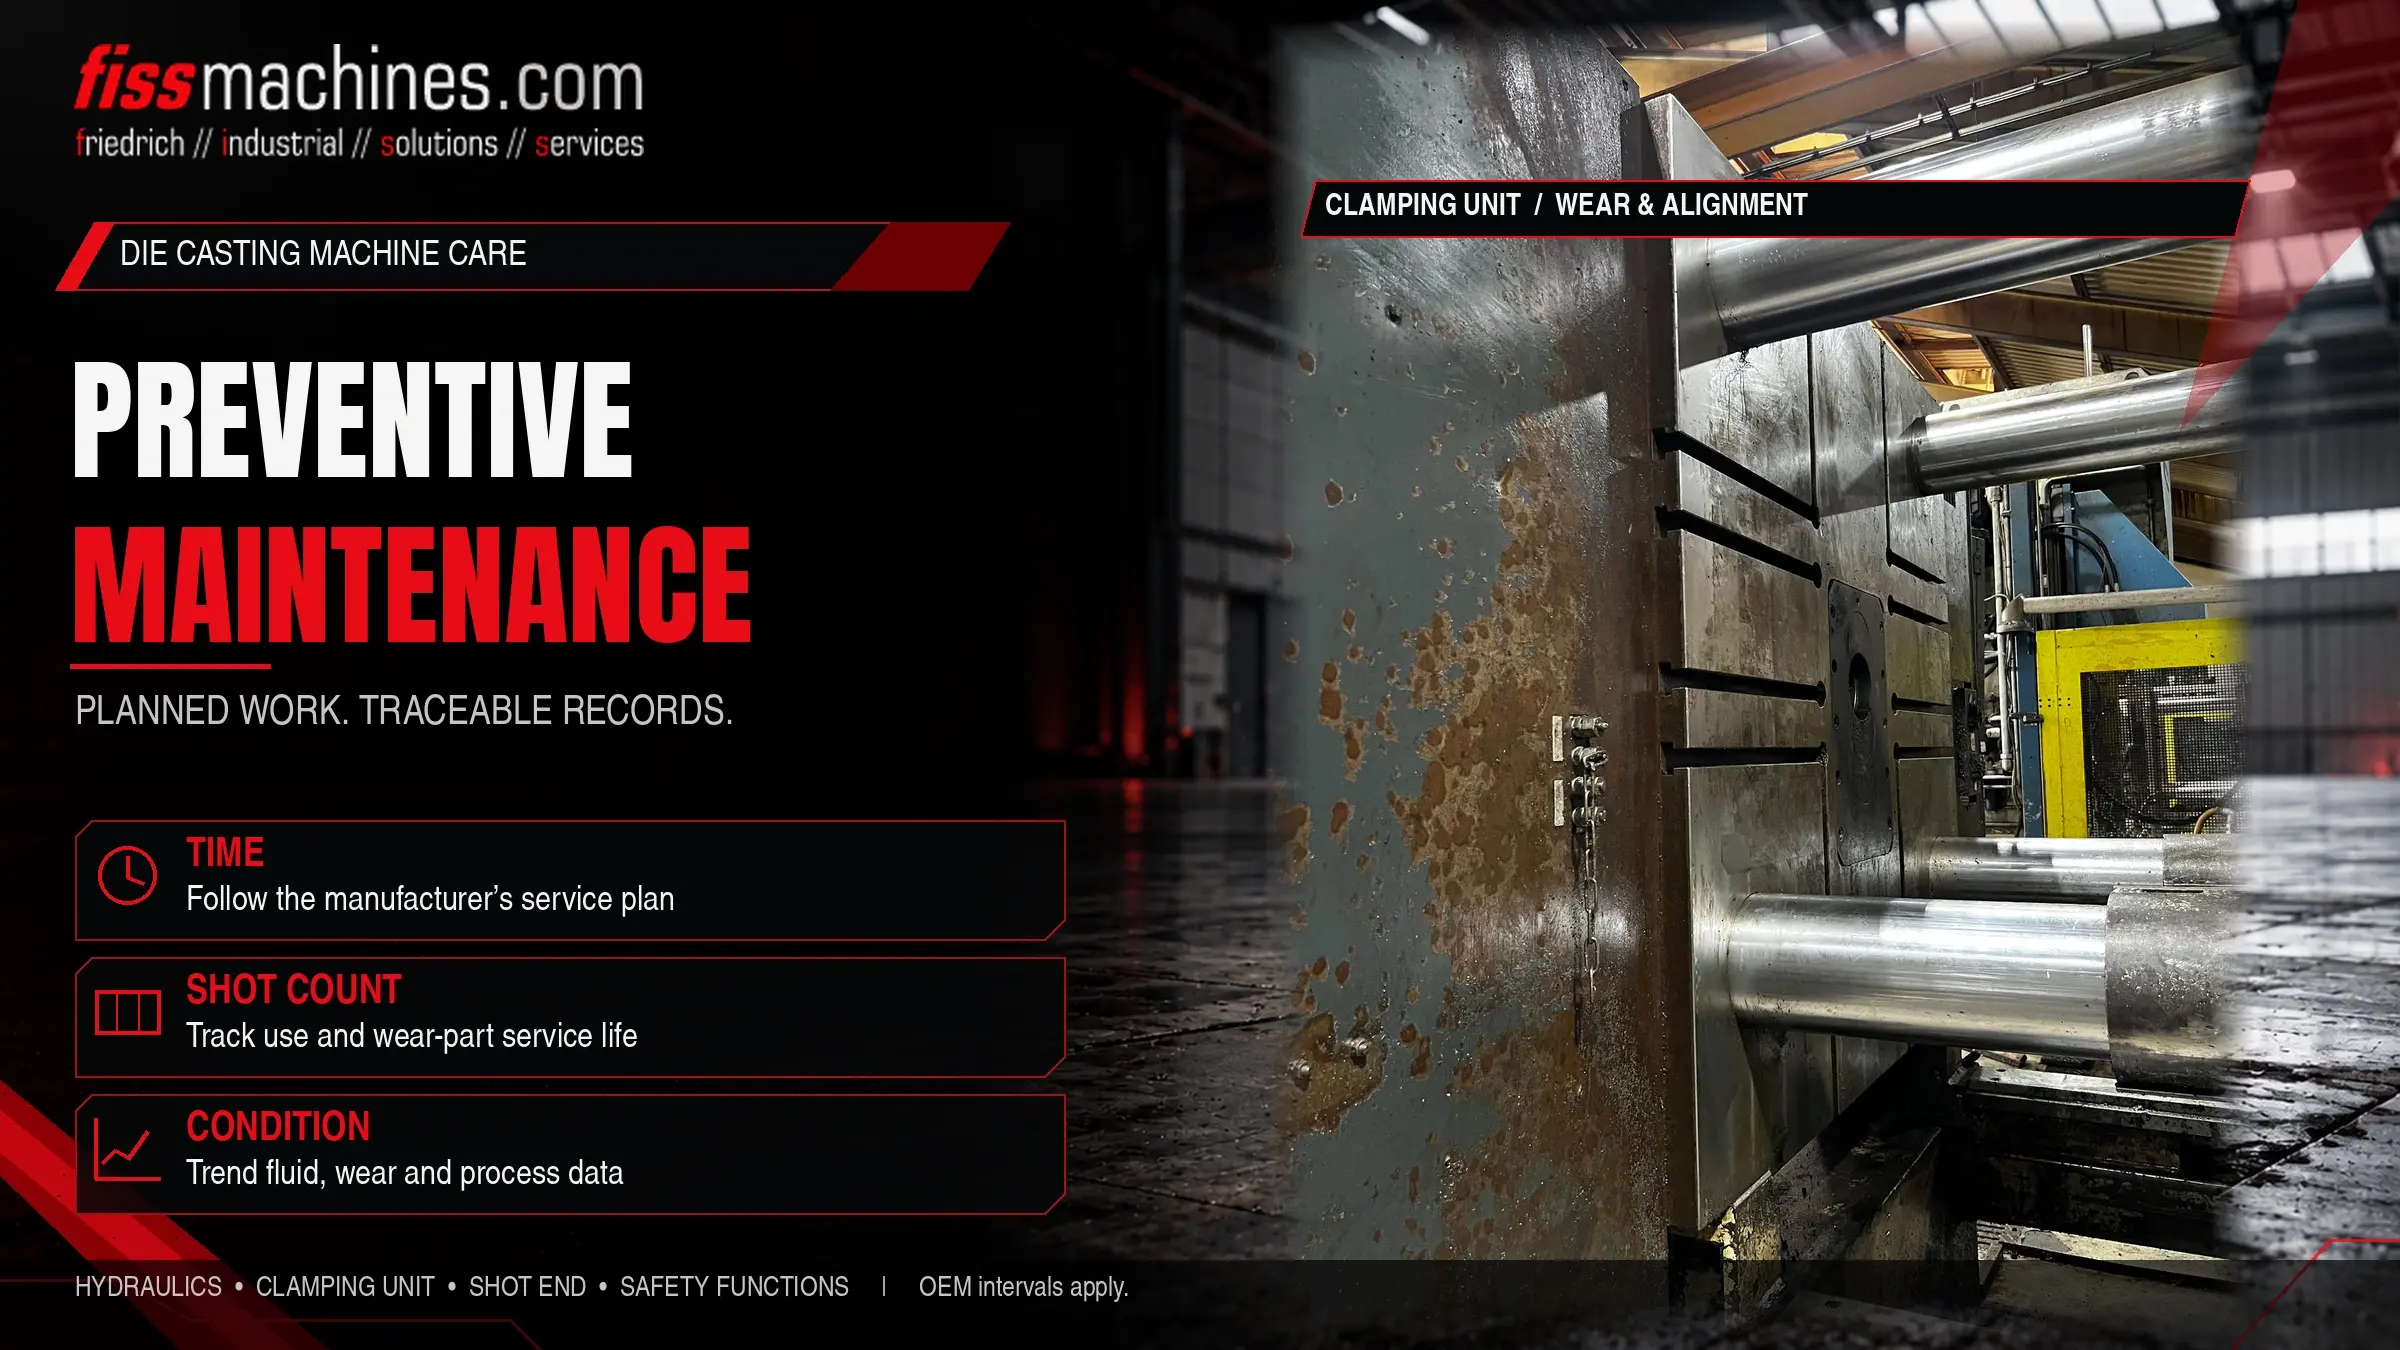
Förebyggande underhåll kombinerar regelbundna inspektioner, serviceåtgärder såsom smörjning och filterbyten samt utbyte av slitdelar i rätt tid. Fokus ligger på hydraulsystemet med dess ackumulatorer, klämenheten med dragstänger och vippmekanism, insprutningsänden och säkerhetsfunktionerna.
Grunden utgörs av tillverkarens underhållsplan, kompletterad med anläggningens egna register: avläsningar av skoträknaren, vätskeanalyser, skotkurvor och felhistorik visar var intervallen behöver justeras.
Underhåll är mer än bara reparationer
Den tyska standarden DIN 31051 delar in underhåll i fyra grundläggande åtgärder: inspektion (fastställande av det faktiska tillståndet), service (fördröjning av slitage, till exempel genom smörjning eller byte av slitdelar i god tid), reparation (återställande av funktion) och förbättring (eliminering av svaga punkter). Förebyggande underhåll fokuserar på de två första – så att det tredje behövs mindre ofta.
Reparation efter fel
Ingen planering krävs, men det uppstår oplanerade driftstopp, följdskador och behov av reservdelar under tidspress.
Fasta intervall
Uppgifter baserade på tid eller antal skott. Förutsägbart, men intervallen kan vara för korta eller för långa för den faktiska belastningen.
Baserat på uppmätta värden
Vätskeanalyser, skottkurvor och mätningar avgör när åtgärder ska vidtas. Kräver data och erfarenhet.
I praktiken kombinerar pressgjutare alla tre. Löpande underhåll måste skiljas från en engångsöversyn, vilket beskrivs i avsnittet ”Översyn eller modernisering?”.
En praktisk struktur baserad på intervall
Följande översikt visar en typisk struktur. De faktiska åtgärderna och intervallen fastställs i maskintillverkarens dokumentation och bör anpassas efter anläggningens belastning och erfarenhet.
| Intervall | Område | Typiska åtgärder |
|---|---|---|
| Varje skift | Maskin och cell | Visuell kontroll av läckor, vätskenivå och temperatur, centralsmörjning, skyddsanordningarnas funktion och nödstopp |
| Varje vecka | Hydraulik och skottänd | Filterindikatorer, kylvatten, kolvspetsens skick och smörjning, renhet i formområdet |
| Varje månad till varje kvartal | Vätska och ackumulatorer | Vätskeprov och analys, förladdning av ackumulatorer, lastfördelning på dragstängerna, slangar och kopplingar |
| En gång om året | Hela maskinen | Omfattande inspektion: pressplattor, knäledslager, dragstångsmuttrar, elsystem, säkerhetsrelaterade provningar enligt nationella föreskrifter |
Hydraulvätska: Skick istället för fasta bytesintervall
Eftersom läckage i närheten av flytande metall utgör en brandrisk drivs pressgjutningsmaskiner ofta med brandsäkra hydraulvätskor. Vatten-glykolvätskor (HFC) är vanliga; vattenfria syntetiska vätskor (HFDU) är ett alternativ. Båda har konsekvenser för underhållet: HFC-vätskor kräver regelbundna provtagningar och analyser, eftersom försummad vätskehantering kan leda till korrosion och kavitation. Att byta från en vätsketyp till en annan kräver omfattande spolning.
- Ta vätskeprover med bestämda intervall och från samma punkt
- Låt partikelföroreningen bedömas, t.ex. som en renhetsklass enligt ISO 4406
- Vid användning av HFC: övervaka vattenhalten och andra parametrar som anges av vätskeleverantören
- Byt filter enligt differenstryckindikatorn, inte bara enligt kalendern
- Åtgärda läckor omedelbart – de utgör en brandrisk, en kostnadsfaktor och är ofta ett tecken på slitage
Ackumulatorer: lagrad energi för skottet
Den snabba skottfasen kräver ett högt oljeflöde under en kort tid. Detta flöde kommer från hydrauliska ackumulatorer som är förladdade med kväve. Om förladdningstrycket sjunker minskar den tillgängliga energin – skottets hastighet och repeterbarheten försämras, ofta gradvis och obemärkt.
Ackumulatortillverkare som HYDAC rekommenderar att förtrycket kontrolleras under den första veckan efter idrifttagningen, därefter igen efter tre till fyra månader om ingen förlust konstaterats, och därefter minst en gång om året. Kontrollen utförs med vätskesidan trycklös; endast kväve får användas för påfyllning, aldrig tryckluft eller syre. Eftersom ackumulatorer är tryckutrustning kan de också omfattas av periodiska inspektioner enligt nationell lagstiftning.
Klämaggregat: dragstänger, vippmekanism och pressplattor
Klämaggregatet håller formhalvan stängd mot metalltrycket. Om kraften inte fördelas jämnt över dragstängerna kan formhalvan flasha på ena sidan, formhalvan och plattorna belastas ojämnt och enskilda dragstänger överbelastas.
Mät belastningsfördelningen
System för mätning av spännstänger visar hur jämnt klämkraften fördelas. Avvikelser korrigeras genom att justera spännstängernas muttrar eller formhöjden enligt tillverkarens anvisningar.
Smörjning och lagerspel
Vippleder kräver tillförlitlig smörjning. Ökat spel i stift och bussningar påverkar låsningen och plattans rörelse.
Parallellitet och ytor
Kontrollera regelbundet plattornas parallellitet och klämytornas skick, särskilt efter skador på formverket eller kollisioner.
Skyddsanordningar och låsningar
Testa regelbundet funktionen hos skyddsanordningar, låsanordningar och nödstopp och dokumentera resultaten.
FISS erbjuder lämplig utrustning inom mätsystem för stängar. Hur klämkraften beräknas förklaras i avsnittet Klämkraft vid pressgjutning.
Skottänd: Där slitage syns i processen
På kammarsprutgjutningsmaskiner är spruthylsan och kolvspetsen klassiska slitdelar. Ökat spel gör att metall kan tränga förbi kolven, och skador på hylsan påverkar kolvens rörelse. Båda dessa fenomen syns i sprutkurvan som förändrade hastigheter och tryckprofiler. Bakgrundsinformation om komponenterna finns i avsnittet ”Skottmuffar och kolvar vid kammargjutning”.
Sprutkurvor från en maskin i gott skick är värdefulla referensdata. Om fyllningstiderna eller tryckuppbyggnaden förändras vid oförändrade inställningar, ligger orsaken ofta i sprutändan eller i ackumulatorerna.
Dokumentation förbättrar underhållet
- Underhållslogg med datum, skotträknare, iakttagelser och åtgärder
- Resultat från vätskeanalyser och akkumulatorkontroller som en trend
- Referenskurvor för skott och säkerhetskopior av styrprogram
- Reservdelslista med kritiska delar som hålls i lager
- Felhistorik för att identifiera återkommande svagheter
Denna dokumentation höjer också maskinens värde: när den senare säljs är en fullständig underhållshistorik ett av de mest övertygande bevisen på dess skick.
Planerat arbete istället för oplanerade driftstopp
Förebyggande underhåll av en tryckgjutningsmaskin kräver inte något komplicerat system, utan konsekvens: tydliga uppgifter per intervall, uppmärksamhet på hydraulik, ackumulatorer, klämenhet och skottände samt dokumentation som synliggör trender. Om underhållet visar att komponenter har nått slutet av sin livslängd är en planerad översyn oftast mer ekonomisk än en rad reparationer.
Frågor om underhåll av pressgjutningsmaskiner
Hur ofta bör hydraulvätskan bytas?
Helst beroende på skick. Regelbundna vätskeanalyser visar om föroreningar, vattenhalt eller åldrande kräver ett byte. Vätskeleverantörens och maskintillverkarens specifikationer gäller.
Varför sjunker skottfarten med tiden?
Vanliga orsaker är minskad förspänning i ackumulatorn, slitage på skottänden, inre läckage i ventiler eller cylindrar samt förorenad vätska. Genom att jämföra skottkurvor med referensvärden kan man ringa in orsaken.
Vad visar mätningen av spännstangen?
Den visar hur klämkraften fördelas över bindstängerna. Ojämn fördelning kan orsaka överskott, skador på formverket och överbelastning av enskilda bindstänger.
Vad är skillnaden mellan underhåll och översyn?
Underhåll är kontinuerligt och håller maskinen i gott skick. En översyn är ett engångsprojekt där slitna komponenter renoveras eller byts ut för att återställa maskinens prestanda.
Renoverade pressgjutningsmaskiner från FISS.
När reparationerna hopar sig är en översyn eller en ny maskin ofta det bättre alternativet. FISS överser begagnade pressgjutningsmaskiner och levererar maskiner vars skick har kontrollerats.
Källor
DIN 31051:2019-06 – Grundläggande principer för underhåll (inspektion, service, reparation, förbättring); termer enligt sammanfattningen i DGUV IFA:s lexikon.
ISO 4406 – Hydraulisk kraftöverföring: metod för kodning av föroreningsgraden av fasta partiklar.
EUROGUSS 365: R. Knecht (Quaker Houghton), Val mellan HFC och HFDU, 2022.
HYDAC: bruksanvisningar för hydrauliska ackumulatorer och påfyllnings-/testenheter (SK 600, FPS/FPK) – intervall för kontroll av förladdning, tryckavlastning, påfyllning enbart med kväve.
FISS Machines: tillbehörskategorin Mätsystem för stängar och service/renovering av pressgjutningsmaskiner, fiss-machines.com, hämtat den 29 oktober 2026.