
Flytt av en tryckgjutningsmaskin: Demontering, transport och återuppstart
Oavsett om en pressgjutningsmaskin flyttas till en annan hall, en annan fabrik eller en annan kontinent är uppgiften densamma: en maskin som har ställts in med precision måste demonteras, flyttas på ett säkert sätt och återställas till samma skick på den nya platsen. De flesta problemen i sådana projekt uppstår inte under transporten utan beror på brister i planering och dokumentation.
Hur flyttas en tryckgjutningsmaskin?
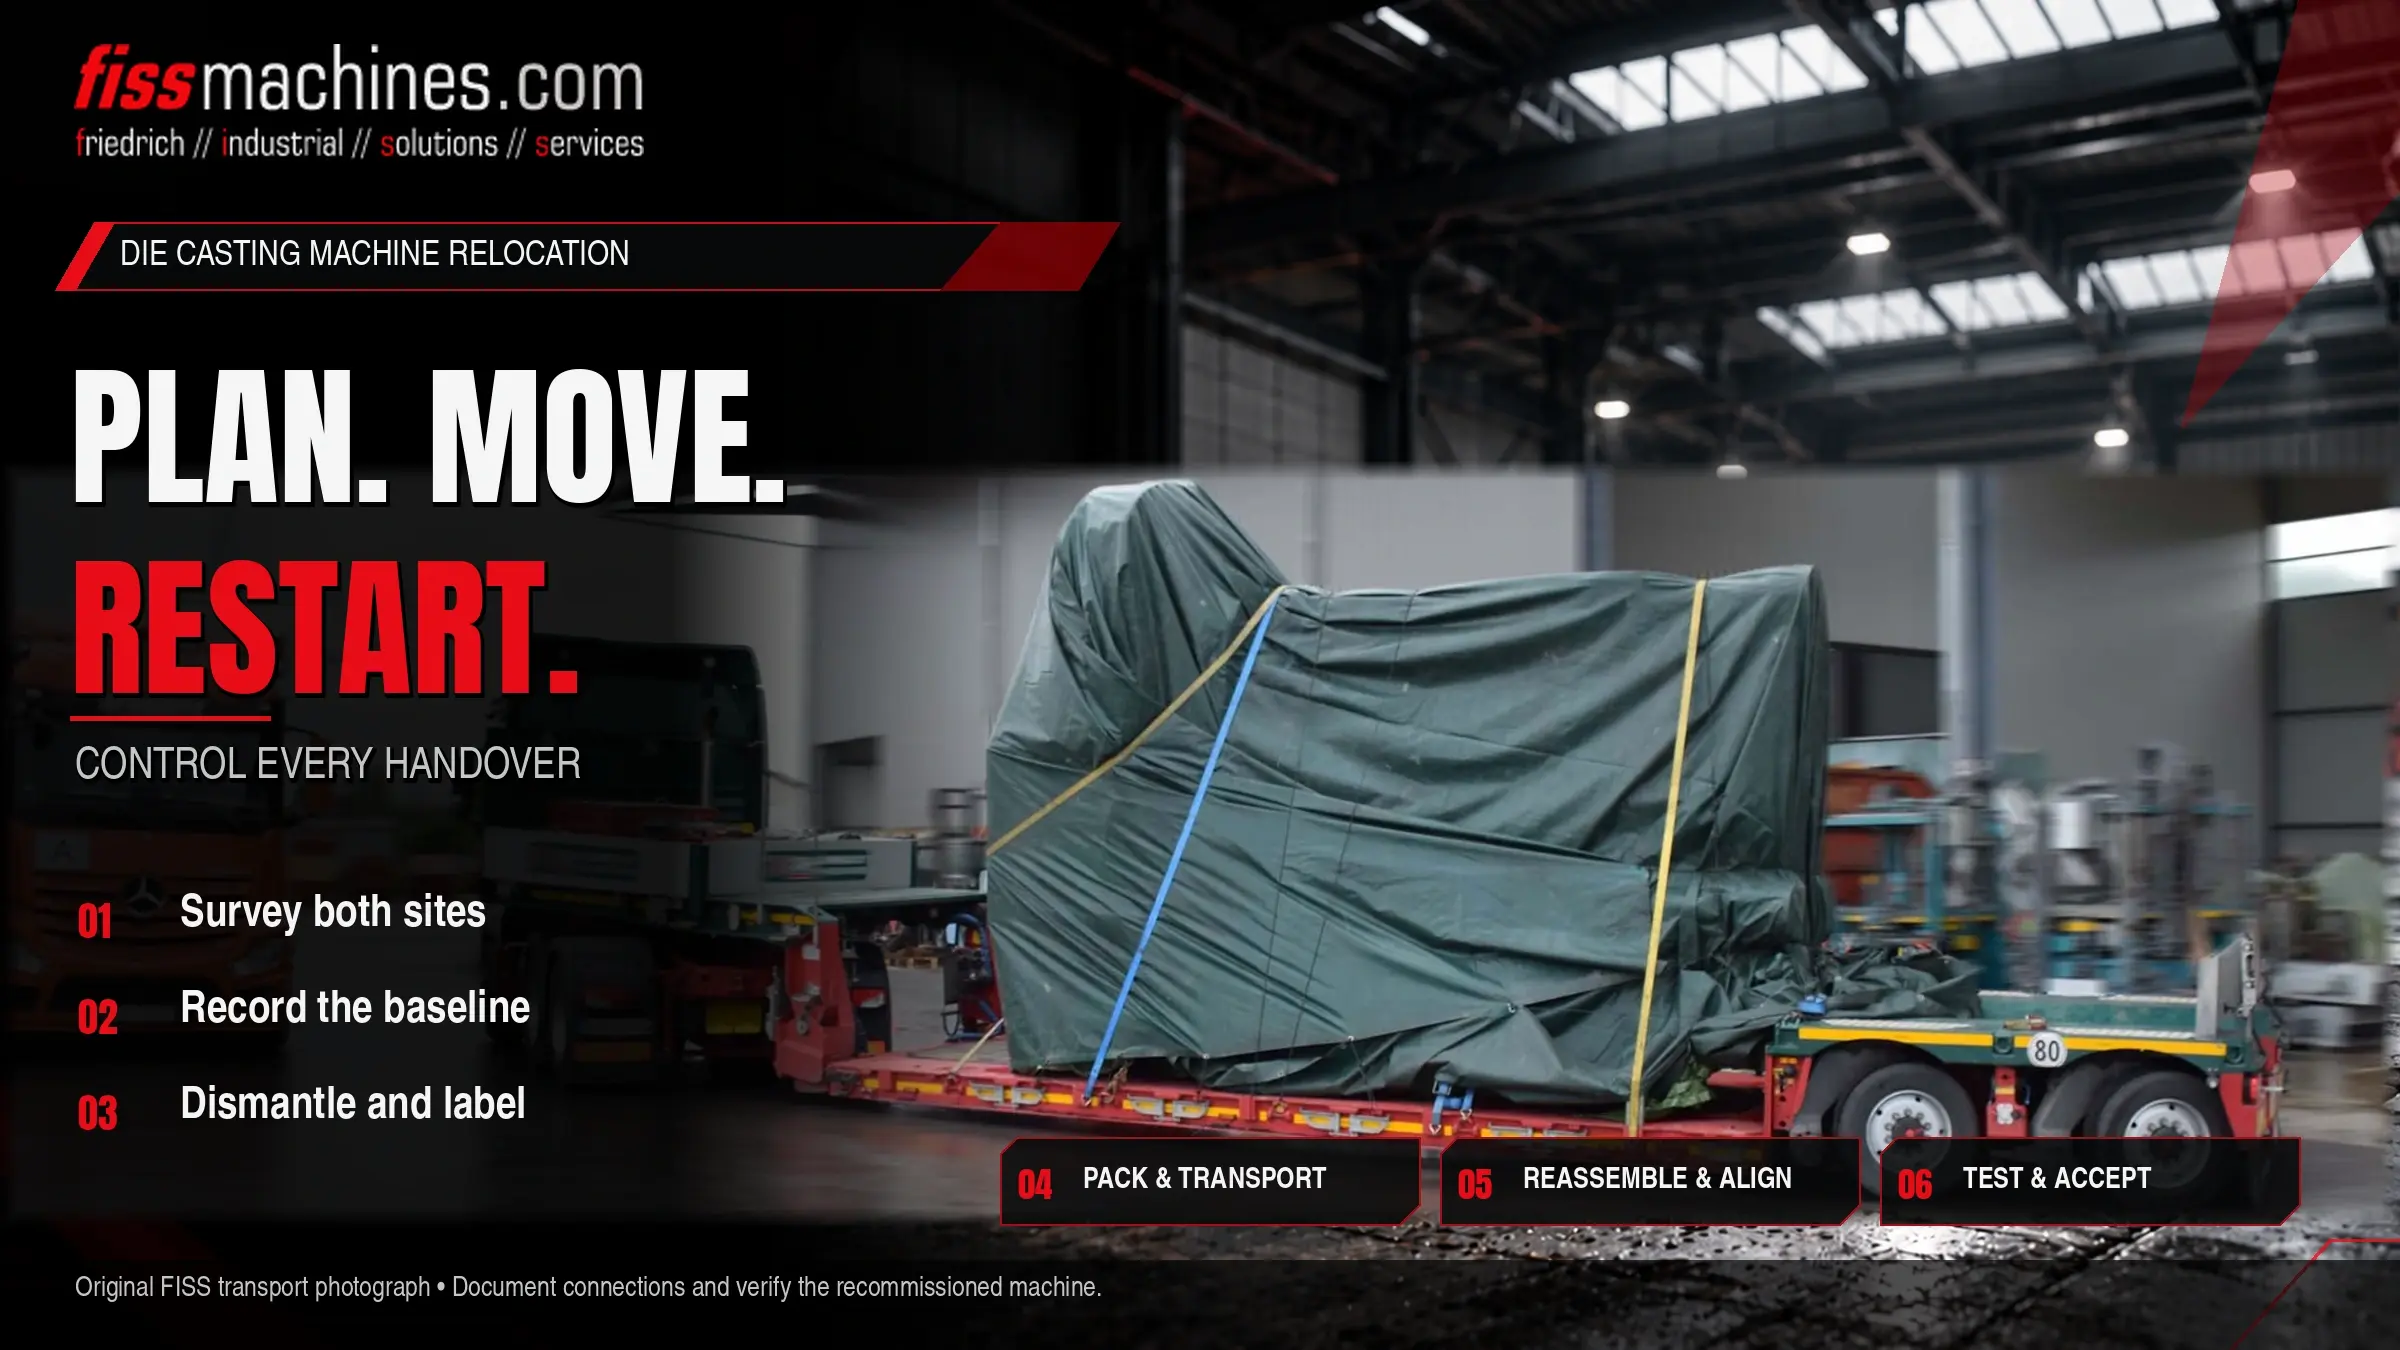
En flytt genomförs i sex faser: planering och platsundersökning, dokumentation av det aktuella tillståndet, säker demontering, förpackning och transport, installation på den nya platsen samt återupptagande av driften med godkännande.
Det avgörande arbetet sker innan den första skruven lossas: vikter, mått, fundamentkrav, anslutningar till försörjningsnät och maskindata måste vara kända, och maskinens skick bör dokumenteras under drift.
Planeringen inleds på båda platserna
En tryckgjutningsmaskin flyttas sällan ensam. Ugn, doseringssystem, sprutningsenhet, robot, temperaturregleringsenheter, trimpress, transportband och utsug ingår i cellen. Det första steget är därför att fastställa en tydlig omfattning: vilka enheter som ska flyttas, vilka som ska bytas ut och vilka som ska stanna kvar.
Tillträde och lyft
Hallportar, kranens bärförmåga, golvbelastning, utrymme för portalkranar och lastbilar samt i vilken ordning enheterna kan avlägsnas.
Vikter och mått
Tungaste enskilda delen, transportmått, nödvändiga tillstånd för tunga laster, transportväg samt, vid export, tullfrågor.
Grundläggning och media
Fundament enligt tillverkarens ritning, anslutningar för strömförsörjning, kylvatten, tryckluft, gas och avgaser.
Dokumentera det aktuella tillståndet innan något lossas
Den nya anläggningen kan endast uppnå samma prestanda som den gamla om man känner till den exakt. Helst bör maskinen dokumenteras i drift innan demontering:
- Testkörning med registrerade skottkurvor, tryck, temperaturer och cykeltider
- Säkerhetskopia av styrprogram, parametrar och formdatauppsättningar
- Hydraul- och elscheman, grundplan och bruksanvisning
- Foton och videor av cellens utformning, kabeldragning och slanganslutningar
- Enhetlig märkning av alla kablar, slangar och rör på båda sidor om varje kopplingspunkt
- Förteckning över kända fel och slitdelar som bör bytas ut i samband med flytten
Denna dokumentation fungerar även som underlag vid godkännandet på den nya platsen – och, vid köp av en begagnad maskin, som bevis på det skick den var i när den lämnades. Mer om köparens perspektiv finns i ”Att köpa en begagnad pressgjutningsmaskin: Den tekniska checklistan”.
Säker demontering: Stäng av strömmen, töm vätskor, separera enheterna
Innan demontering påbörjas ska alla energikällor isoleras och säkras: el, hydrauliskt tryck, tryckluft och gas. Särskild uppmärksamhet måste ägnas åt hydrauliska ackumulatorer, som fortfarande kan lagra energi efter att pumparna har stannat. De måste tryckavlastas på vätskesidan enligt tillverkarens anvisningar innan ledningarna öppnas.
Töm ugnar och dränera vätskor
Ugnar och doseringssystem töms på metall och kyls ned. Hydraulvätska tappas ur och lagras eller kasseras på rätt sätt; brandsäkra vätskor som ofta används vid pressgjutning får inte blandas med andra vätsketyper.
Ta bort gjutform och tillbehör
Formen, sprutningsenheten, roboten, utmatningsanordningen och övriga tillbehör avlägsnas först och packas separat.
Dela upp huvudenheterna
Beroende på storlek och transportbegränsningar delas klämenheten, formsprutningsenheten, hydraulikenheten och styrskåpen upp i olika transportenheter.
Lyft och lastning
Tunga enheter lyfts vid definierade lyftpunkter med kranar eller hydrauliska portalkranar. Öppna portar stängs och bearbetade ytor skyddas.
FISS sköter demonteringen med egna specialister och utrustning såsom hydrauliska lyftportaler, se Demontering och omplacering.
Förpackning anpassad efter transportvägen, inte bara för lastbilen
Vid korta vägtransporter räcker det oftast med att säkra lasten och skydda känsliga delar. Vid sjöfrakt utsätts maskinerna för fukt, saltluft och långa lagringstider, vilket gör att korrosionsskydd och sjövärdig förpackning blir avgörande.
| Aspekt | Vägtransport | Sjöfrakt / Export |
|---|---|---|
| Korrosionsskydd | Skydd av obearbetade ytor | Konservering av obearbetade ytor, förseglad förpackning med korrosionshämmare och torkmedel |
| Förpackning | Lastsäkring, skydd för elektriska komponenter | Lådor eller ramar anpassade för container eller flat rack, packade efter transportvägen |
| Träförpackningar | Inga särskilda krav i de flesta fall | Träet måste uppfylla ISPM 15 (t.ex. värmebehandling, märkt med IPPC-märket) |
| Dokument | Leveranssedel, lastlista | Packlista, tulldokument, export- och importformaliteter |
Elektronik såsom styrskåp och drivsystem är särskilt känsliga för fukt och vibrationer och bör packas separat. FISS organiserar transport, förpackning och tullhantering, se Lastning och maskintransport.
Från grundläggning till första godkända delen
På den nya platsen placeras maskinen på det förberedda fundamentet, inriktas och nivelleras. Därefter ansluts enheterna på nytt med hjälp av markeringar och scheman. Hydraulsystemet fylls med ny eller filtrerad vätska; filter byts ut och ackumulatorns förladdning kontrolleras innan trycket byggs upp.
Torrfunktionstest
Alla rörelser, låsningar och säkerhetsfunktioner kontrolleras utan metall: nödstopp, skydd, tvåhandsstyrning, ljusridåer.
Tillbehör och gränssnitt
Ugn, dosering, sprutning, utsug och temperaturreglering ansluts och testas i samverkan med maskinen.
Värmetest och jämförelse
Första skotten med metall. Skottkurvor, tryck och cykeltider jämförs med de värden som registrerades före demonteringen.
Godkännande och utbildning
Godkännanderapport, dokumentation av ändringar, överlämning samt utbildning av operatörer och underhållspersonal.
Den nya anläggningen kan medföra andra förhållanden, ansluten utrustning och nationella regler, så säkerhetskonceptet bör i alla fall ses över på plats. FISS stöder även denna fas, se Idriftsättning och produktionsberedskap.
En flytt är också en möjlighet
En väl förberedd flytt gör att en tryckgjutningsmaskin kan återgå till produktion med samma prestanda som tidigare. Nyckelfaktorerna är en tydlig omfattning, fullständig dokumentation av det aktuella tillståndet, säker demontering och en ny plats som är klar i tid.
Eftersom maskinen ändå demonteras är en flytt ett bra tillfälle att byta ut slitdelar eller utföra större arbeten. Hur man väljer mellan reparation, översyn och modernisering förklaras i Översyn eller modernisering?
Frågor om flytt av pressgjutningsmaskiner
Hur lång tid tar det att flytta en pressgjutningsmaskin?
Det beror på cellens storlek, transportvägen och framför allt på hur redo den nya platsen är. Grunder, anslutningar till försörjningsnät och tillstånd avgör ofta tidsplanen mer än själva demonteringen.
Måste hydraulvätskan tömmas ut?
Inför transporten töms vanligtvis hydraulvätskan ut för att undvika läckage och föroreningar. Maskinstillverkarens anvisningar och vätskans typ avgör hur den ska förvaras, återanvändas eller kasseras.
Behöver en flyttad maskin ett nytt fundament?
I allmänhet, ja. Fundamentet måste utformas enligt tillverkarens fundamentplan och förhållandena på den nya platsen. Befintliga fundament kan endast återanvändas om de uppfyller dessa krav.
Kan en omplacering kombineras med en översyn?
Ja. Eftersom maskinen redan är nedmonterad kan slitdelar, tätningar eller hela enheter renoveras före återinstallationen. Detta bör planeras i god tid så att driftstoppet inte förlängs oväntat.
Demontering, transport och idrifttagning från en och samma leverantör.
FISS planerar och genomför demontering, transport och återuppstart av tryckgjutningsmaskiner, gjutceller och kompletta gjuterisystem – både nationellt och internationellt, med en enda kontaktperson under hela projektet.
Källor
FISS Machines: servicesidorna Demontering och flytt, Lastning och maskintransport samt Idrifttagning och produktionsberedskap, fiss-machines.com, hämtat den 29 oktober 2026.
IPPC / FAO: ISPM 15 – Regler för träförpackningsmaterial i internationell handel (krav på behandling och märkning); sammanfattning t.ex. i NELMAs riktlinjer för export av träförpackningar.
HYDAC: bruksanvisningar för hydrauliska ackumulatorer och påfyllnings-/testenheter (SK 600, SB 600, FPS/FPK) – tryckavlastning av vätskesidan före arbete, påfyllning enbart med kväve, kontroller av förtryck.
EUROGUSS 365: Val mellan HFC och HFDU (2022) – brandsäkra hydraulvätskor vid pressgjutning.