
Cykeltid vid tryckgjutning: Identifiera flaskhalsar och förbättra sekvenser
Cyklustiden för en tryckgjutningscell avgör hur många detaljer som kan produceras under ett skift, och därmed hur mycket en maskintimme egentligen kostar. Men den siffra som visas på maskinens display förklarar sällan var tiden tar vägen. Formstängning, dosering, insprutning, stelning, formöppning, uttagning, sprutning och hantering konkurrerar alla om samma sekunder. Att hitta det steg som faktiskt begränsar produktionen och förkorta det utan att kompromissa med kvaliteten är en systematisk uppgift snarare än en fråga om att bara öka hastigheten på alla inställningar.
Hur hittar man flaskhalsen i en pressgjutningscykel?
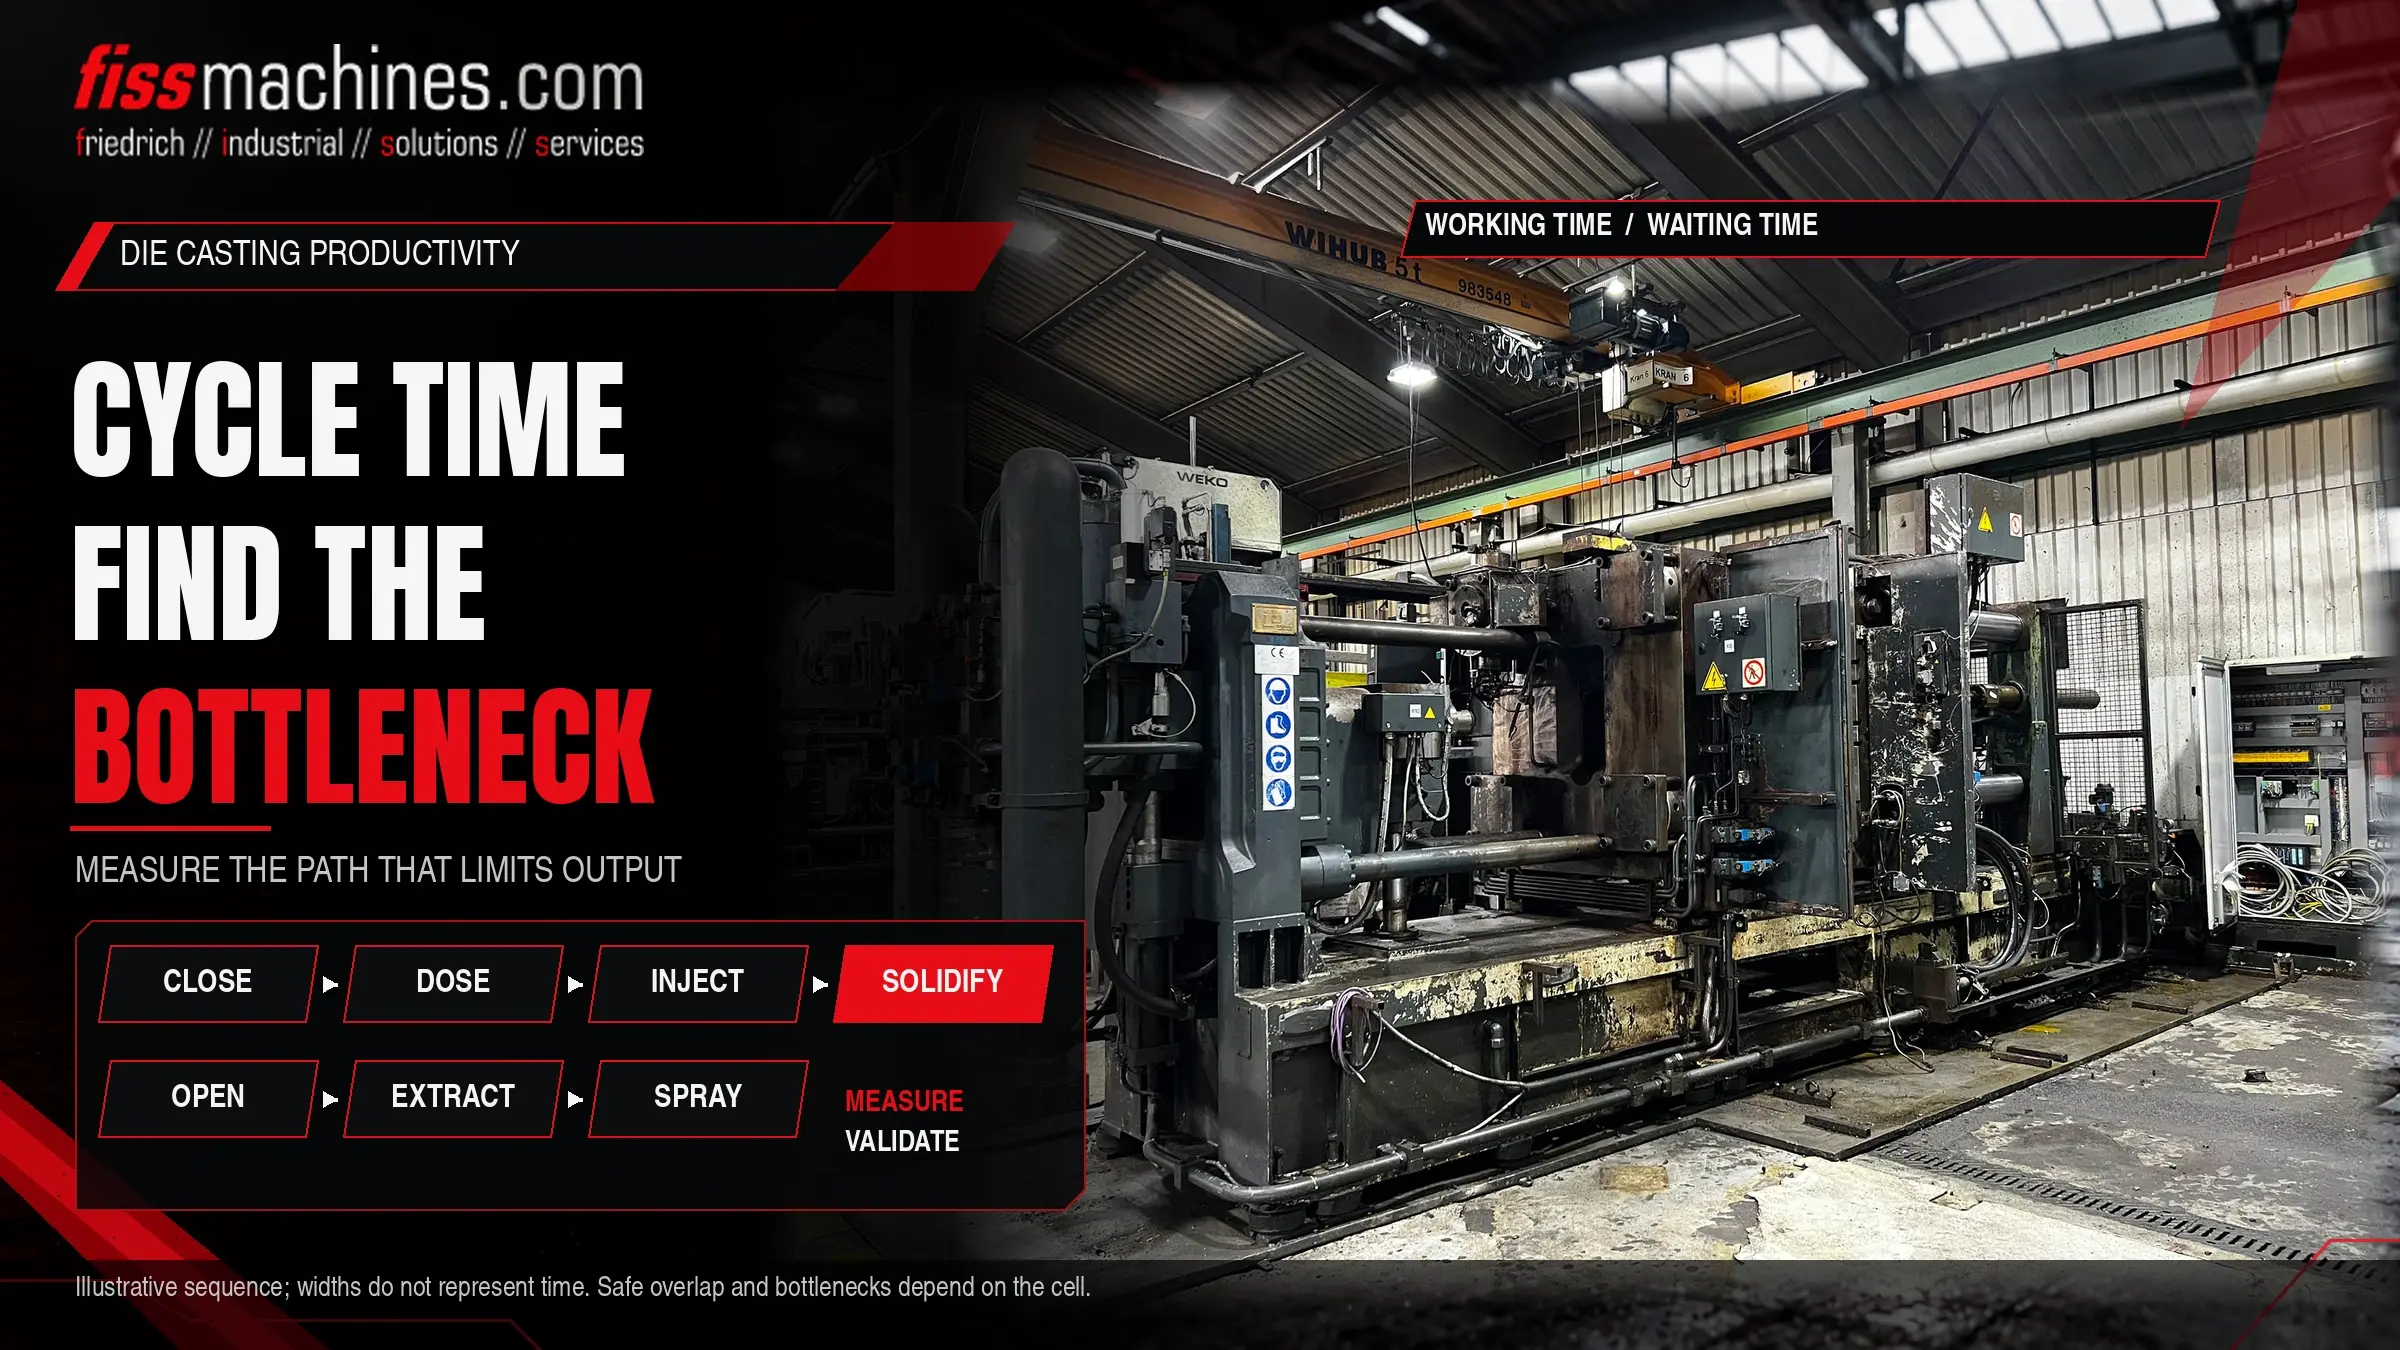
Dela upp cykeln i enskilda steg, mät varaktigheten för varje steg över flera gjutningar och markera vilka steg som körs i sekvens och vilka som körs parallellt. Flaskhalsen är det steg på den sekventiella vägen, den kritiska vägen, som tar längst tid eller varierar mest. Endast genom att förkorta det steget kan cykeltiden minskas; att påskynda parallella steg förändrar ingenting.
Stelnings tiden är ofta den största enskilda flaskhalsen, men den är kopplad till detaljens kvalitet och formens temperatur. Tidsbesparingar är vanligtvis lättare att hitta i väntetider, hanterings- och sprutningssekvenser.
Vad en tryckgjutningscykel består av
Den exakta ordningen beror på maskintyp, detalj och automatiseringsgrad, men en kallkammarcell genomgår vanligtvis stegen nedan. I varmkammarmaskiner ersätts doseringen med påfyllning via svanhals, vilket förkortar den delen av sekvensen avsevärt.
| Steg | Huvudsakliga drivkrafter | Typiska påverkansfaktorer | Risk vid förhastad förkortning |
|---|---|---|---|
| Stansformens stängning och låsning | Plattans slaglängd, hastighetsprofil, formskyddsfas | Optimerade slag och hastighetsövergångar | Mindre effektivt formskydd, stötar mot formen |
| Dosering och gjutning | Skopans rörelse eller doseringsugn, skottvikt | Börja doseringen tidigare, parallellt med formstängningen där det är säkert | Metallen kyls i hylsan, ojämn rågjutning |
| Gjutning och intensifiering | Processkrav för detaljen | Vanligtvis mycket små; inte en typisk flaskhals | Direkt inverkan på fyllning och porositet |
| Stelningsprocess (form stängd) | Väggtjocklek, legering, formtemperatur, kylningsutformning | Formkylning och termisk balans, lokal kylning | Deformation, heta sprickor, utstötningsproblem |
| Formöppning, kärnuttag, utstötning | Slag, glidsekvenser, utstötningsrörelse | Överlappande rörelser där styrsystemet tillåter det | Kollisioner, skador på glidare eller gjutgods |
| Utdragning | Robotens eller utdragaren bana, grepp, kontroll av detalj | Kortare banor, tidigare inträde i formområdet | Risk för kollision, instabilt grepp |
| Sprutning och avblåsning | Formstorlek, sprutmönster, termiska krav | Optimerat sprutprogram, mindre men målinriktad sprutning | Lödning, fastklibbning, förändrad formtemperatur |
Att mäta cykeln korrekt
En enda stoppuravläsning räcker inte. Cykelstegen varierar, och enstaka långa väntetider kostar ofta mer än en något långsam rörelse. De mest användbara uppgifterna kommer från tidsstämplar för styrsignaler, som många maskin- och robotstyrningar kan logga. Om detta inte är möjligt är videoinspelning av flera cykler ett praktiskt alternativ.
Definiera början och slutet på varje steg
Använd tydliga signaler som ”formlåst” eller ”roboten har lämnat formområdet” så att samma steg mäts på samma sätt varje gång.
Registrera många cykler
Registrera en representativ period som inkluderar normala störningar. Medelvärden döljer variationer; titta även på spridningen och avvikande värden.
Rita sekvensen
Ett enkelt tidsstapeldiagram visar vilka steg som överlappar varandra och vilka som väntar på varandra. Den längsta kedjan av beroende steg är den kritiska vägen.
Skillnaden mellan väntetid och arbetstid
Markera varje period då en enhet är klar men väntar på en signal. Väntetiden är ofta den tid som är billigast att eliminera.
Typiska flaskhalsar i praktiken
Stelningsprocessen och formtemperaturen
Den tid som formen förblir stängd styrs av de tjockaste sektionerna och av hur väl formen avleder värme. Att förkorta denna tid utan att förbättra kylningen medför risk för deformation eller utstötningsproblem. Verkliga förbättringar uppnås här vanligtvis genom formens utformning: kylkanaler, lokal kylning eller en mer balanserad termisk utformning, ofta i kombination med en anpassad temperaturregulator.
Sprutning
Sprutning kyler och skyddar formytan, så det är både en tidsfördröjning och ett termiskt verktyg. Ett sprutprogram som har vuxit fram under årens lopp innehåller ofta överflödiga passager. En minskning av detta måste vägas mot formens temperatur och risken för fastklibbning.
Tillbehör och handskakningar
Uttagsrobotar, sprutmaskiner, beskärningspressar och transportband kommunicerar med maskinen via signaler. Konservativa säkerhetslås eller långsamma kommunikationsförlopp lägger till sekunder som inte syns någonstans i maskininställningarna. Vår artikel om automatisering i pressgjutningscellen beskriver de typiska kringutrustningarna och deras uppgifter.
Dosering
Om skänken eller doseringsugnen inte hinner med, väntar maskinen med formen stängd eller hylsan tom. Doseringskapacitet och noggrannhet bör därför kontrolleras som en del av varje cykelanalys. Skillnaderna mellan olika ugnstyper behandlas i Doserings-, smält- eller hållugn?
Förbättra sekvensen utan att äventyra kvaliteten
Förbättringar av sekvensen fungerar bäst som kontrollerade experiment. Ändra en sak i taget, kör tillräckligt länge för att uppnå termisk jämvikt och jämför cykeltid, skrotandel och gjutkvalitet före och efter.
Vanligtvis låg risk
Eliminera onödiga väntetider, starta rörelser parallellt där styr- och säkerhetskonceptet tillåter det, förkorta robotbanor och åtgärda långsamma kommunikationer mellan maskin och kringutrustning.
Kräver noggrann validering
Att minska stelningstiden, ändra sprutmängd eller sprutmönster, samt öka rörelsehastigheterna nära gjutformen. Dessa faktorer påverkar gjutformens temperatur, detaljkvaliteten och slitage och bör testas med inspektion av gjutgodset.
Överlappande rörelser måste ligga inom maskinens säkerhetskoncept. Låsningar och skyddsfunktioner får aldrig kringgås för att vinna cykeltid; ändringar av säkerhetsrelaterad logik kräver en kvalificerad bedömning.
Cykelstid, driftstopp och OEE
En kortare cykeltid lönar sig endast om cellen faktiskt är i drift. Total utrustningseffektivitet (OEE) kombinerar tillgänglighet, prestanda och kvalitet. En cell med en snabb cykel men frekventa stopp, långa formbyten eller högt kassationsantal kan producera mindre än en långsammare, stabil cell. Det är därför värt att undersöka orsakerna till driftstopp och kassationsantalet parallellt med cykelanalysen.
OEE = Tillgänglighet × Prestanda × Kvalitet
Driftbarhet = driftstid / planerad produktionstid; Prestanda = (ideal cykeltid × producerade delar) / driftstid; Kvalitet = felfria delar / producerade delar. Alla tre uttrycks som bråk mellan 0 och 1.
Checklista för en cykeltidsanalys
- Start- och slutsignaler definierade för varje cykelsteg
- Data har registrerats under många cykler, inklusive störningar
- Kritisk väg identifierad; parallella steg markerade separat
- Väntetider mellan maskin, robot, sprutmaskin och press har kvantifierats
- Stelningsiden har bedömts tillsammans med formkylning och temperatur
- Sprutprogrammet har granskats med avseende på onödiga passager
- Doseringskapacitet och noggrannhet kontrollerade mot cykelmålet
- Nedströmssteg (beskärning, kylning, transportband) har kontrollerats med avseende på kapacitet
- Varje förändring testas separat och utvärderas med hjälp av skrot- och kvalitetsdata
- Säkerhetskonceptet respekteras vid varje överlappande rörelse
Vanliga frågor
Är en snabbare maskin det enklaste sättet att minska cykeltiden?
Sällan. Maskinens rörelser utgör ofta endast en liten del av cykeln jämfört med stelning, sprutning och hantering. En snabbare maskin hjälper endast om dess rörelser ingår i den kritiska vägen.
Varför blev cykeltiden sämre efter ett formbyte?
Olika formar har olika termiskt beteende, sprutprogram och glidsekvenser. Varje form kräver en egen analys; inställningar från en annan form är endast en utgångspunkt.
Kan trimpressen begränsa cellen?
Ja. Om pressen, en kylstation eller ett transportband inte kan ta emot det färdiga stycket i tid, väntar roboten och maskinen väntar med den. Flaskhalsen kan ligga utanför gjutmaskinen.
FISS hjälper dig att hitta lämpliga maskiner och utrustning.
Om din analys visar att en maskin, ugn eller kringutrustning begränsar produktionen kan FISS hjälpa dig att hitta lämplig begagnad utrustning för din komponent och ditt cykelmål.