
Energieffektivitet vid pressgjutning: Var energi används och var den kan sparas
Energi är en av de största kostnadsposterna i ett tryckgjutningsverk, och den fördelas på många förbrukare: ugnar, maskinhydraulik, temperaturregulatorer, kompressorer och utsugssystem. Att spara effektivt innebär att veta var energin faktiskt används – och att inse att varje kasserad detalj har förbrukat hela energimängden.
Var kan tryckgjutare spara mest energi?
Den största påverkansfaktorn är oftast metallen: smältning och hållning kräver mest energi, så varje kilo av ingötningskanaler, överskott och skrot som smälts om räknas. Andra påverkansfaktorer är maskinhydraulik med behovsstyrda drivsystem, värmehantering av formar och ugnar, tryckluft samt konsekvent hantering av standby-läge.
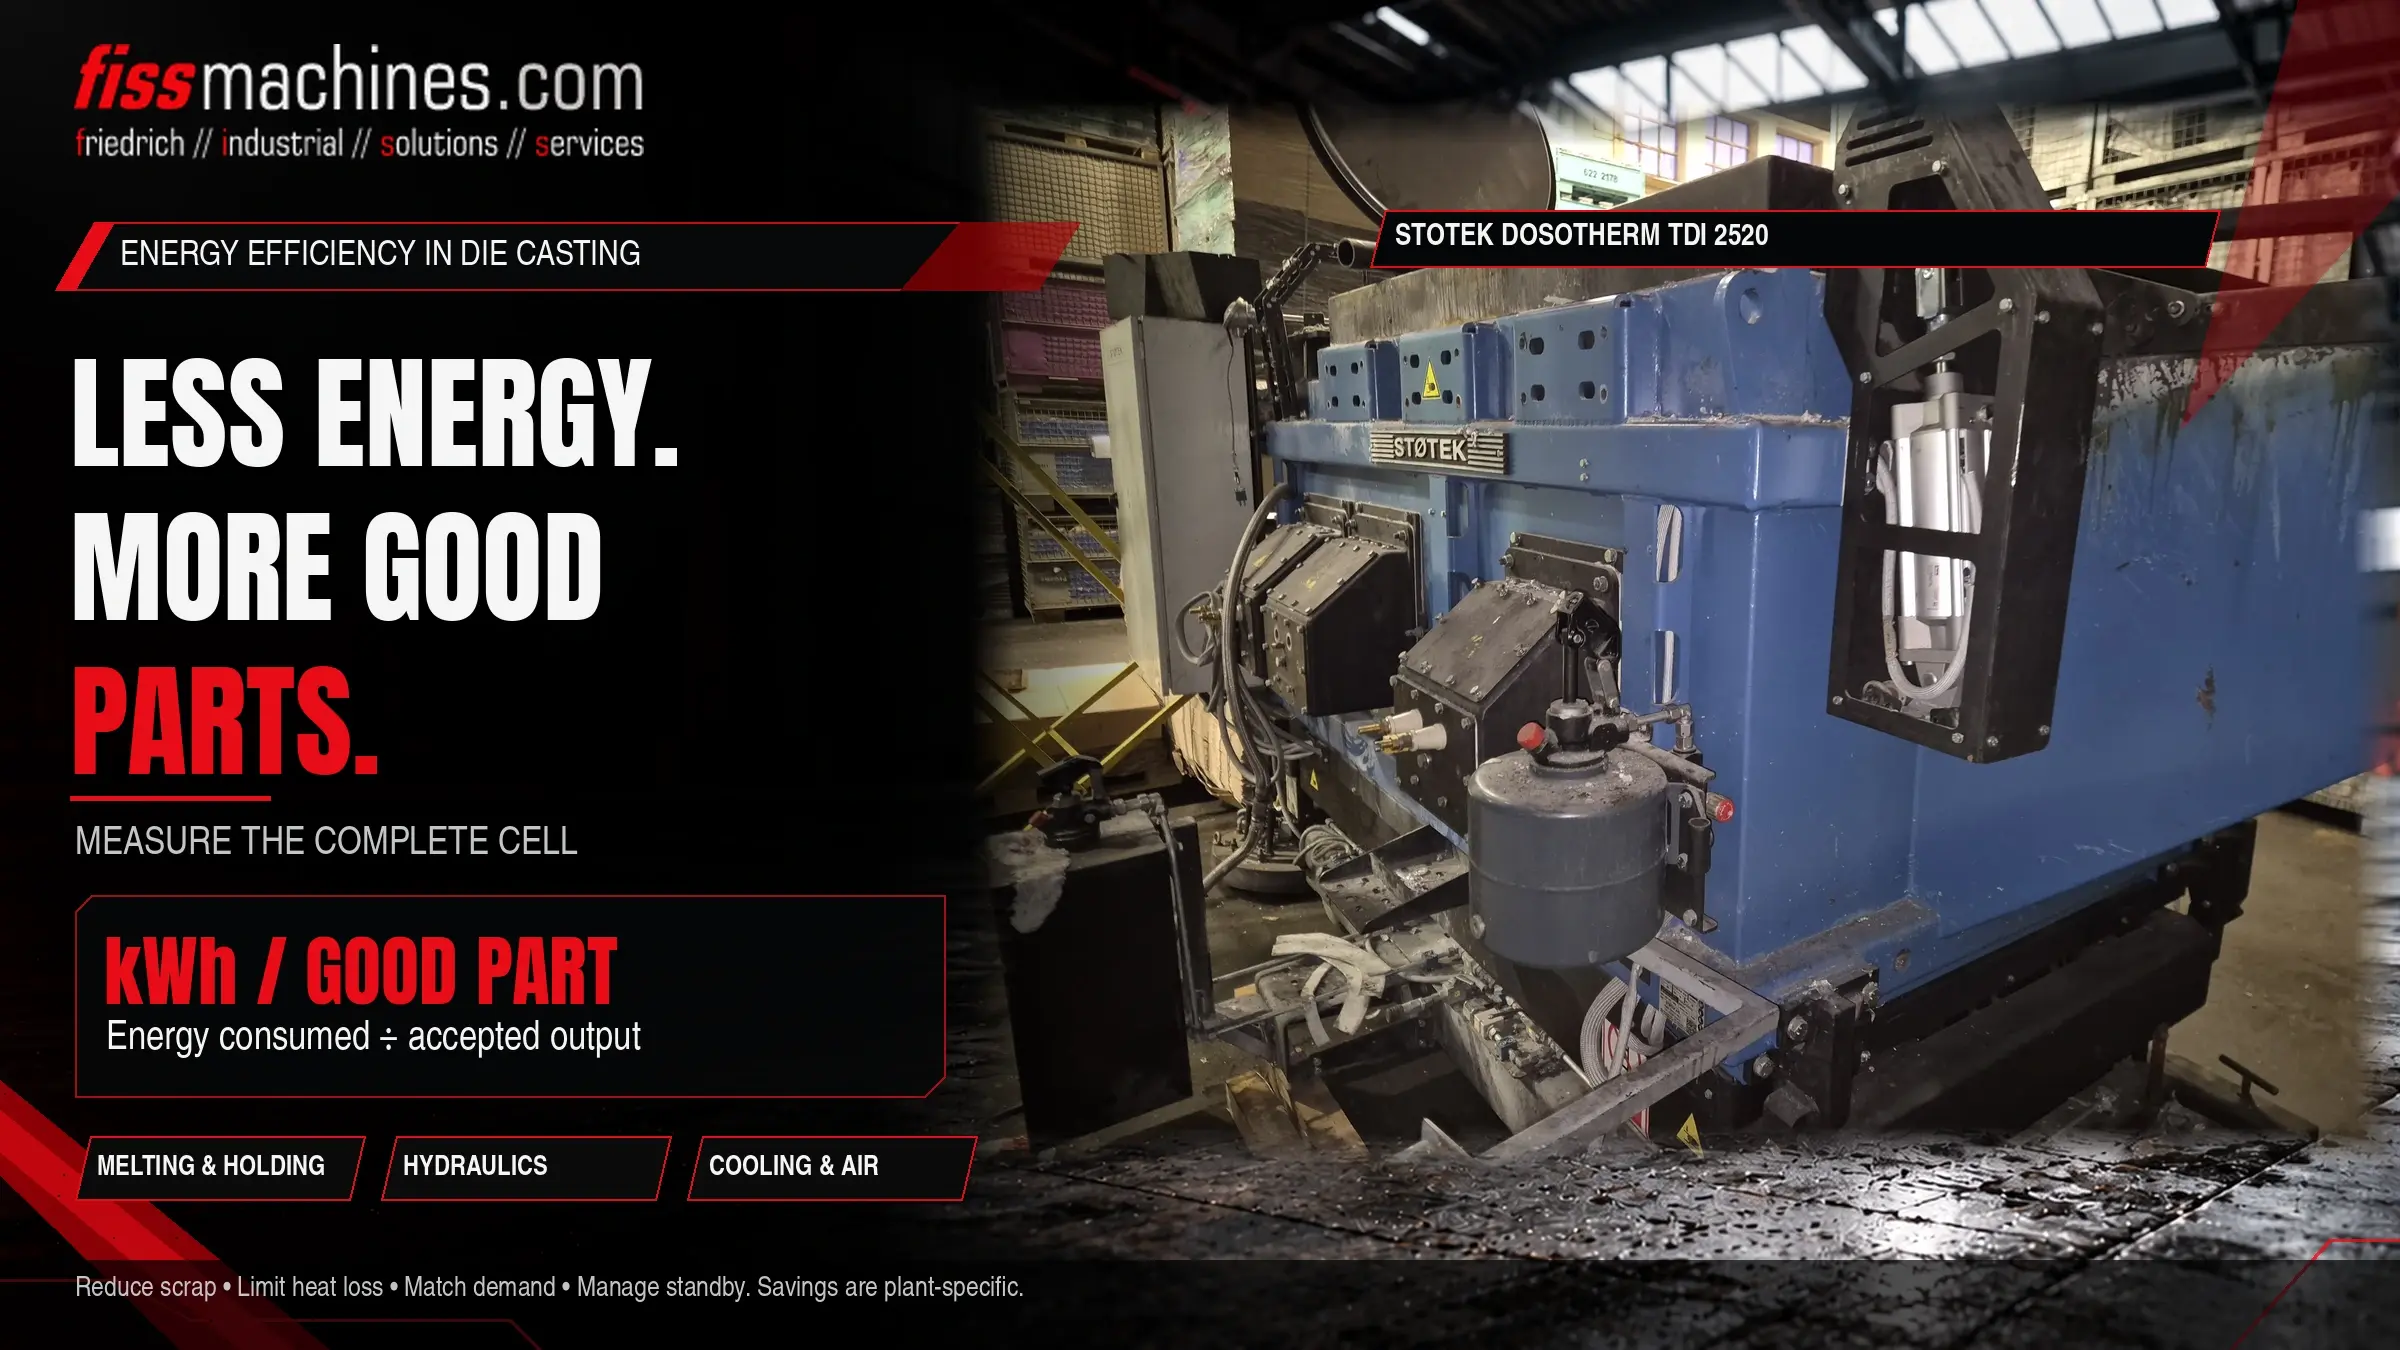
Mätning är det första steget: ett nyckeltal som energi per felfri del visar vilka åtgärder som faktiskt ger effekt.
Vart energin tar vägen i en tryckgjutningscell
En broschyr från det amerikanska energidepartementet om metallgjutningsindustrin anger att 55 % av energianvändningen går till smältning. Siffran är äldre och omfattar hela gjutningsindustrin, men den bekräftar vad tryckgjutare ser i sina egna anläggningar: termiska processer dominerar.
Smältning och hållning
Smältugnar, värme- och doseringsugnar, transport av smältkärl. Energi behövs kontinuerligt, även under raster.
Maskinhydraulik
Pumpar för fastspänning, skottändar, utkastare och kärnor. Hos pumpar med konstant varvtal går en stor del av driften utan att utföra nyttigt arbete.
Temperaturreglering och luft
Enheter för formtemperaturreglering, kylning, tryckluft för sprutning och blåsning, utsugning och transport.
Mät först, besluta sedan
Utan data förblir energibesparingsåtgärder bara gissningar. I många anläggningar registreras energiförbrukningen endast vid huvudmätaren. Undermätare vid ugnar, maskiner och kompressorer gör fördelningen synlig.
- Energi per godkänd del eller per kilo godkända gjutgods som centralt nyckeltal
- Grundbelastning under raster, helger och formbyten
- Jämförelse mellan identiska maskiner eller skift
- Registrering av skrot och returer i kilogram, inte bara i antal stycken
Ett systematiskt ramverk för detta tillhandahålls av energiledningssystem enligt ISO 50001.
Mindre metall i cirkulation, mindre värmeförlust
Varje kilo metall som inte hamnar i en godkänd del måste smältas om. Utbytet – förhållandet mellan vikten på godkända gjutgods och den gjutna metallen – är därför ett viktigt energimått. Optimerade ingötningskanaler och överflöden, stabila processer och låga skrotandelar minskar mängden returer.
- Håll ugnslock och ugnsluckor stängda och tätningarna intakta
- Kontrollera isoleringen och den eldfasta beklädnaden regelbundet – heta fläckar på manteln indikerar värmeförluster
- Ställ inte in hålltemperaturer som är högre än vad processen kräver
- Undvik långa hålltider och onödig transport av gjutskålar
- Anpassa ugnens storlek och smältkapacitet efter det faktiska behovet
Vilken ugnstyp som passar för vilken uppgift beskrivs i Doseringsugn, smältugn eller hållugn?. Begagnade ugnar finns tillgängliga under ugnar.
Hydraulik: Tillför endast flöde när det behövs
På äldre pressgjutningsmaskiner driver ofta motorer med konstant varvtal pumparna kontinuerligt, även när maskinen väntar på sprutning, borttagning av detaljer eller nästa gjutning. Drivsystem med variabelt varvtal anpassar flödet efter det faktiska behovet.
Bühler erbjuder till exempel en ServoDrive-uppgradering för sina Carat- och Ecoline-serier – en frekvensstyrd motor i kombination med en flerstegspump med fast deplacement – och uppger att den kan spara mer än 40 % av maskinens elförbrukning. Sådana siffror är tillverkarens uppgifter; den faktiska besparingen beror på maskinen, cykeln och andelen väntetider.
Formtemperaturreglering, sprutning och kylning
Formen måste hållas inom ett temperaturintervall: uppvärmd i början, kyld under produktionen. Temperaturregulatorer, isolerade ledningar och ett väl utformat formkylsystem upprätthåller denna balans med mindre energiförbrukning. Sprutning kyler också formen – en för stor sprutmängd medför ökad förbrukning av släppmedel, tryckluft och ofta ytterligare uppvärmningsenergi.
Bakgrundsinformation om dessa ämnen finns i Temperaturreglering vid pressgjutning och Formsprutning vid pressgjutning.
Tryckluft: Dyrt och ofta läckage
Tryckluft är en av de dyraste energikällorna i en anläggning. Enligt faktabladet om läckage från Compressed Air Challenge kan läckage slösa bort 20–30 % av kompressorns effekt; en anläggning som inte har underhållits ordentligt kommer sannolikt att ha en läckagefrekvens på cirka 20 % av den totala produktionskapaciteten, medan den i ett väl underhållet system bör vara mindre än 10 %.
- Regelbunden läckagedetektering, t.ex. med ultraljudsutrustning, och snabb reparation
- Kontrollera om avblåsningsfunktionerna kan förkortas eller ersättas
- Ställ inte in nätverkstrycket högre än vad den mest krävande förbrukaren behöver
- Stäng av tillförseln till celler som inte är i produktion
Begagnade maskiner och modernisering
Energieffektivitet handlar inte bara om att ha den allra nyaste maskinen. Att tillverka en ny maskin kräver också energi och råvaror; genom att fortsätta använda en maskin som är i gott skick undviker man detta. Med en översyn kan äldre maskiner uppgraderas, till exempel med behovsanpassade drivsystem, om tillverkaren erbjuder detta.
Läs mer om begagnade maskiners roll i hållbar produktion på sidan Hållbart alternativ.
Stabila processer är den bästa energibesparingsåtgärden
Inom pressgjutning börjar energieffektiviteten med metallen: lågt spill, hög utbyte och välisolerade ugnar har störst inverkan. Därtill kommer behovsstyrd hydraulik, konsekvent hantering av standby-läge, god värmehantering och ett kompakt tryckluftsnät. Den som mäter energiförbrukningen per felfri detalj kan prioritera åtgärder och verifiera deras effekt.
Frågor om energieffektivitet vid pressgjutning
Vad förbrukar mest energi i ett pressgjutningsverk?
I regel är det smältningen och uppvärmningen av metallen. En publikation från det amerikanska energidepartementet om gjutningsindustrin anger att 55 % av energiförbrukningen går till smältningen. Den exakta fördelningen beror på anläggningen.
Lönar det sig att eftermontera servodrivning?
Det beror på maskinen och driftsprofilen. Ju större andel vänt- och hålltider i cykeln, desto större är potentialen. Att mäta förbrukningen före och efter ger en tillförlitlig grund för beslutet.
Hur kan energiförbrukningen per detalj mätas?
Med undermätare vid ugnar, maskiner och kompressorer, i kombination med produktionsdata. Energiförbrukningen under en viss period divideras med antalet eller vikten av de felfria delar som producerats.
Är begagnade pressgjutningsmaskiner mindre energieffektiva?
Inte nödvändigtvis. Drivteknik, skick och processstabilitet spelar större roll än ålder. En välskött begagnad maskin kan vara effektiv, särskilt om den moderniseras i samband med en översyn.
Maskiner och ugnar med kontrollerat skick.
FISS levererar begagnade pressgjutningsmaskiner, ugnar och tillhörande utrustning samt ger råd om valet av en cell som passar just din produktion – inklusive översyn och idrifttagning.
Källor
USA:s energidepartement, Office of Industrial Technologies: Metal Casting – Industry of the Future (broschyr, omkring år 2000) – energianvändning vid metallgjutning: smältning 55 %, formtillverkning 12 %, värmebehandling 6 %.
Bühler Group: ServoDrive-uppgradering – frekvensstyrd motor med flerstegspump med fast deplacement, tillverkarens uppgift om ”mer än 40 %” energibesparing, Carat- och Ecoline-serierna, buhlergroup.com.
Compressed Air Challenge: Faktablad nr 7 – Läckage i tryckluftssystem (uppdaterat 2026), ur DOE:s källbok för industrin.
ISO 50001 – Energiledningssystem: krav med vägledning för användning.
FISS Machines: Hållbart alternativ, fiss-machines.com, hämtat den 29 oktober 2026.