
Att förstå CNC-bearbetningscentra: Teknik, tillverkare och val av maskin
CNC-bearbetningscentra hör till de viktigaste verktygsmaskinerna inom industriell metallbearbetning. De används för fräsning, borrning, gängning och bearbetning av precisa funktionsytor. Särskilt vid bearbetning av gjutna komponenter, höljen och komplexa industridelar måste noggrannhet, produktivitet och process tillförlitlighet samverka. Men vad är skillnaderna mellan 3-axliga, 4-axliga och 5-axliga maskiner, vertikala och horisontella bearbetningscentra, samt enkel- och flerspindelsystem?
Vilket CNC-bearbetningscenter passar bäst för din tillämpning?
Vilket bearbetningscenter som är rätt beror på arbetsstycket, materialet, den erforderliga noggrannheten, bearbetningsstegen, produktionsvolymen och den önskade cykeltiden. Antalet axlar och spindlar är lika viktigt som arbetsstycksuppspänning, CNC-styrning och automatisering.
Målet är inte att välja den maskin som har de flesta funktionerna, utan att välja ett bearbetningskoncept som passar tillämpningen och ger en ekonomiskt effektiv produktionsprocess.
3-axlig, 4-axlig och 5-axlig CNC-bearbetning i korthet
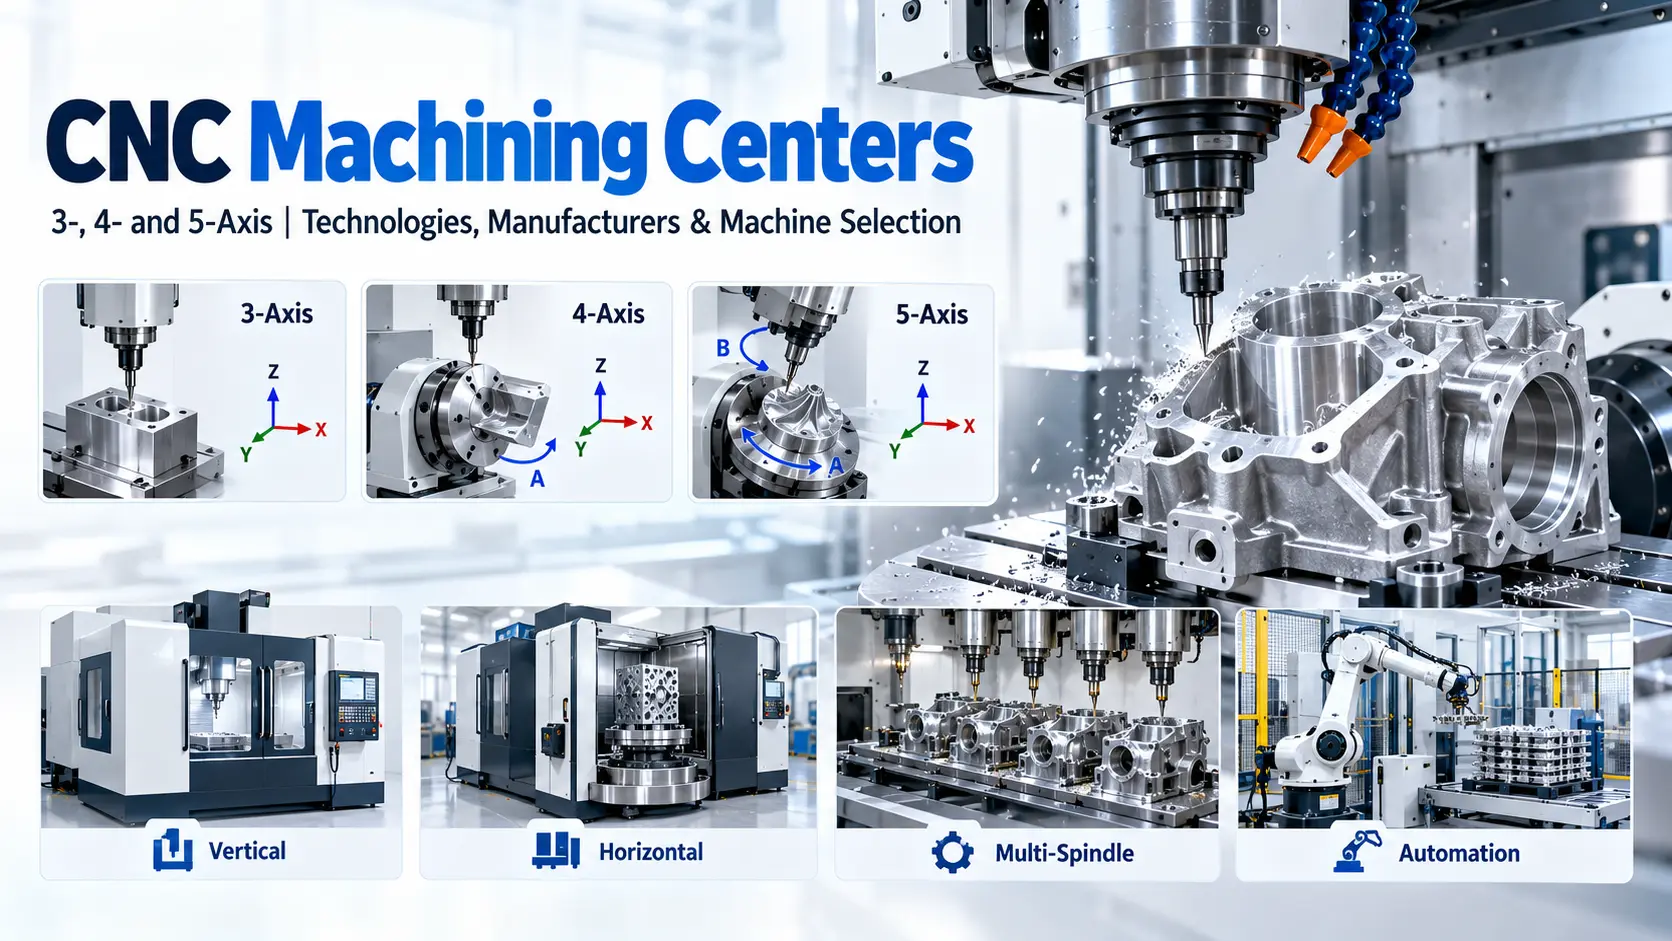
CNC-bearbetningscentra skiljer sig åt i antal och placering av sina styrda axlar. Dessa skillnader påverkar hur ett arbetsstycke kan positioneras och bearbetas, hur många inställningar som krävs och vilka geometrier som kan tillverkas effektivt.

Vilket bearbetningskoncept som är mest lämpligt beror på arbetsstyckets geometri, material, erforderlig noggrannhet, produktionsvolym och bearbetningsstrategi. Fler axlar innebär inte automatiskt högre produktivitet för alla tillämpningar.
Vad är ett CNC-bearbetningscenter?
Ett CNC-bearbetningscenter är en datorstyrd verktygsmaskin som används för att tillverka arbetsstycken genom materialavverkningsprocesser. Till skillnad från en vanlig fräsmaskin har ett typiskt bearbetningscentrum en automatisk verktygsväxlare och kan utföra olika bearbetningsoperationer inom ramen för ett CNC-program.
Dessa operationer inkluderar fräsning, borrning, försänkning, brotschning och gängning. Beroende på maskinens konfiguration kan även svarvning och kombinerade fräs- och svarvoperationer vara möjliga.
Moderna bearbetningscentra kan dessutom kombineras med pallväxlare, robotar, automatiserade uppspänningssystem och mätutrustning för att skapa kompletta tillverkningsceller.
Ytor och konturer
Fräsverktyg bearbetar plana ytor, fickor, spår och komplexa tredimensionella konturer.
Hål och precisionspassningar
Borrning, urborrning och uppborrning skapar hål för fästelement, lager och andra funktionella detaljer.
Monteringsdetaljer
Inre gängor tillverkas med hjälp av bearbetningsmetoder som t.ex. gängning eller gängfräsning.
Varför många gjutna komponenter kräver CNC-bearbetning efter gjutningen
Högtrycksgjutning, gjutning i permanentform och lågtrycksgjutning möjliggör tillverkning av komplexa metallkomponenter. Många ytor formas redan under gjutningen och kräver liten eller ingen ytterligare bearbetning.
Vissa funktionella områden kräver dock snävare dimensionstoleranser, mer exakta geometriska förhållanden eller specifika ytfinisher än vad som kan uppnås på ett ekonomiskt eller tillförlitligt sätt i respektive gjutningsprocess.
Av denna anledning genomgår många gjutgods efterföljande bearbetningssteg. Typiska tillämpningar är motorhus, växellådshus, hydrauliska komponenter, pumphus och andra industriella gjutgods.
CNC-bearbetning utgör därför en viktig efterföljande tillverkningsprocess inom industriproduktionen.
3-axlig, 4-axlig eller 5-axlig bearbetning: Vad är skillnaderna?
Antalet och placeringen av maskinens axlar avgör ur vilka riktningar ett arbetsstycke kan bearbetas. Detta påverkar åtkomligheten, antalet inställningar, CNC-programmeringen och bearbetningsstrategin.
| Bearbetningskoncept | Så fungerar det | Typiska tillämpningar |
|---|---|---|
| 3-axlig bearbetning | Bearbetningen sker med hjälp av de tre linjära axlarna X, Y och Z. | Plana ytor, fickor, hålmönster samt enkla till måttligt komplexa fräsoperationer. |
| 4-axlig bearbetning | En extra rotationsaxel möjliggör rotation eller positionering av arbetsstycket eller verktyget. | Flersidig bearbetning av höljen och komponenter för serietillverkning. |
| 5-axlig positionsbearbetning | Vid 3+2-bearbetning positionerar ytterligare rotationsaxlar arbetsstycket eller verktyget. Bearbetningen sker sedan med en fast orientering. | Flersidig bearbetning, vinklade hål och komplexa arbetsstycksgeometrier. |
| 5-axlig samtidig bearbetning | Tre linjära axlar och två roterande axlar kan röra sig samordnat under skärningen. | Friformade ytor, komplexa konturer och krävande verktygsbanor. |
Ett 5-axligt bearbetningscenter kan erbjuda betydande fördelar vid komplexa geometrier. Det är dock inte automatiskt mer ekonomiskt än en 3- eller 4-axlig maskin. För relativt enkla komponenter och stora produktionsvolymer kan ett specialiserat flerspindligt eller horisontellt bearbetningscenter vara den lämpligare lösningen.
Vertikal, horisontell eller flerspindlig bearbetning?
Förutom antalet axlar är det maskinens övergripande konfiguration som avgör hur ett arbetsstycke kan bearbetas, spännas fast och automatiseras.
Vertikala bearbetningscentra
Vertikala bearbetningscentra har en vertikalt orienterad huvudspindel. De används ofta för flexibla fräs-, borr- och gängningsoperationer.
Horisontella bearbetningscentra
Den horisontellt placerade spindeln kan stödja flerbandsbearbetning, spånavledning och automatiserade palettsystem, beroende på maskinens konstruktion.
Bearbetningscentra med flera spindlar
Maskiner med flera spindlar kan bearbeta flera arbetsstycken parallellt. Detta kan öka produktionen per bearbetningscykel, särskilt vid serietillverkning.
5-axliga universalmaskiner
Ytterligare rotationsaxlar förbättrar åtkomsten till komplexa arbetsstycksgeometrier och kan minska antalet nödvändiga inställningar.
Fräs- och svarvcentra
Kombinerade fräs- och svarvmaskiner integrerar olika bearbetningsprocesser. Beroende på utrustningen möjliggör de komplett bearbetning av komplexa komponenter.
Transport- och tillverkningsceller
Flera bearbetningsstationer eller maskiner kopplas samman via automatiserad arbetsstyckeshantering för att skapa en samordnad produktionsprocess.
SW, CHIRON, GROB, HELLER, DMG MORI och OKUMA i korthet
Marknaden för begagnade CNC-verktygsmaskiner omfattar ett brett utbud av tillverkare och bearbetningskoncept. Etablerade varumärken för industriell bearbetning är bland annat SW Schwäbische Werkzeugmaschinen, CHIRON, GROB, HELLER, DMG MORI och OKUMA.
Följande profiler belyser typiska tekniska styrkor hos utvalda maskinserier. De ersätter inte en bedömning av den specifika maskinen, eftersom utrustning och bearbetningsmöjligheter varierar beroende på modell, konfiguration och tillverkningsår.
SW Schwäbische Werkzeugmaschinen
SW utvecklar CNC-bearbetningscentra för högproduktiv industriell bearbetning. Företaget är särskilt känt för en- och flerspindliga maskiner som är utformade för repeterbara tillverkningsuppgifter.
Koncept med dubbla spindlar, såsom SW BA 622, möjliggör parallell bearbetning av två arbetsstycken.
Typiska användningsområden: Serieproduktion och flerspindlig bearbetningCHIRON
CHIRON erbjuder vertikala CNC-bearbetningscentra, fräs- och svarvningslösningar samt automatiseringskoncept. Beroende på maskinserien är några av de viktigaste egenskaperna kompakt konstruktion, dynamisk bearbetning och hög produktivitet.
Enspindliga och dubbelspindliga maskiner används bland annat inom tillverkning av komponenter till fordonsindustrin och industrin.
Typiskt fokus: Flexibel och produktiv bearbetningGROB
GROB erbjuder 5-axliga universella bearbetningscentra utformade för komplexa fräsapplikationer.
Maskin serier som G350 och G550 kombinerar en horisontell spindelplacering med ytterligare rotationsaxlar. Detta möjliggör flersidig och 5-axlig bearbetning.
Typiskt användningsområde: 5-axlig universell bearbetningHELLER
HELLER erbjuder ett sortiment av horisontella bearbetningscentra samt 5-axliga och fräs-svarvningslösningar.
Den 4-axliga H-serien, till exempel, är inriktad på produktiv och repeterbar seriebearbetning. Andra maskinserier erbjuder ytterligare bearbetningsmöjligheter.
Typiskt fokus: Horisontell flersidig bearbetningDMG MORI / Mori Seiki
DMG MORI erbjuder ett brett sortiment av fräsmaskiner, svarvar, 5-axliga bearbetningscentra och kombinerade tillverkningslösningar.
På marknaden för begagnade maskiner kan köpare stöta på DMG-maskiner, äldre maskiner som marknadsförs under varumärket Mori Seiki samt maskiner som bär namnet DMG MORI.
Typiska inriktningar: Fräsning, svarvning och helbearbetningOKUMA
OKUMA tillverkar CNC-svarvar, fräsmaskiner, bearbetningscentra och kombinerade fräs- och svarvmaskiner.
MULTUS-serien, till exempel, kombinerar svarvning och fräsning i ett och samma maskinkoncept. De faktiska möjligheterna beror på den specifika konfigurationen.
Typiska användningsområden: CNC-svarvning och kombinerad bearbetningVilken roll spelar automatisering i CNC-bearbetningscentra?
Förutom den faktiska skärtiden påverkar även på- och avlastning, fastspänning, verktygsbyten, mätning och transport av arbetsstycken den totala cykeltiden.
Automatiserade tillverkningsceller syftar därför till att göra dessa hjälpoperationer mer effektiva och repeterbara. Beroende på systemet kan pallväxlare, robotar, arbetsstyckslagringssystem eller sammankopplade bearbetningsstationer användas.
En pallväxlare kan till exempel göra det möjligt att förbereda ett nytt arbetsstycke medan maskinen bearbetar en annan komponent. Den faktiska produktivitetsförbättringen beror på bearbetningstiden, lastningskonceptet och den totala processsekvensen.
Vad är särskilt viktigt vid CNC-bearbetning av gjutna komponenter?
Gjutna komponenter skiljer sig från exakt förbearbetade halvfabrikat. Beroende på gjutningsprocessen kan råmått, ytor, utdragningsvinklar och bearbetningsövermått variera.
Fästdon måste därför utformas så att de kan positionera gjutgodset säkert utan att orsaka oacceptabel deformation. Samtidigt måste de nödvändiga positionsförhållandena mellan funktionella ytor bibehållas.
Särskilt för hus med lagerhål, tätningsytor eller exakta monteringspunkter, är det avgörande att välja en lämplig bearbetningssekvens.
Placera rågjutgodset säkert
Spännanordningarna måste anpassas till arbetsstyckets geometri och de tillgängliga referensytorna.
Ta bort material där det behövs
De definierade bearbetningstoleranserna måste vara tillräckliga för att åstadkomma de erforderliga funktionella geometrierna.
Kontrollera bearbetningsresultaten
Mätningar används för att verifiera dimensioner, geometriska förhållanden, ytor och angivna toleranser.
Bearbetningsmoment kan också avslöja tidigare dolda gjutningsfel. Att till exempel öppna upp inre porer på en tätningsyta kan påverka komponentens funktion.
Gjutkvalitet, bearbetningsstrategi och efterföljande kvalitetskontroller bör därför samordnas så tidigt som möjligt.
Vilken CNC-maskin är lämplig för vilken tillverkningsuppgift?
Valet av bearbetningscenter bör helst utgå från arbetsstycket och tillverkningskraven, snarare än från ett visst maskinmärke.
Förutom de nödvändiga bearbetningsoperationerna, bör antalet inställningar, produktionsvolymen och den erforderliga bearbetningsnoggrannheten beaktas.
| Tillverkningsuppgift | Möjlig maskinlösning | Viktiga urvalskriterier |
|---|---|---|
| Enkel fräsning och borrning | 3-axligt bearbetningscenter | Arbetsområde, spindel, arbetsstycksuppspänning och erforderlig noggrannhet. |
| Flersidig bearbetning | 4-axligt horisontellt bearbetningscenter eller 5-axligt positionellt bearbetningscenter | Tillgänglighet, antal inställningar och bearbetningssekvens. |
| Komplexa friformsytor | 5-axligt bearbetningscenter | Maskinens kinematik, CNC-styrning, programmering och noggrannhet. |
| Serietillverkning i stora volymer | Flerspindligt bearbetningscenter eller automatiserad tillverkningscell | Cykelstid, produktionsvolym, påfyllning och maskinens tillgänglighet. |
| Komponenter som kräver svarvning och fräsning | Fräs- och svarvcenter | Arbetsstyckets geometri, nödvändiga bearbetningssteg och uppspänningskoncept. |
Vad bör du kontrollera när du köper ett begagnat CNC-bearbetningscenter?
Ett begagnat CNC-bearbetningscenter kan vara ett ekonomiskt attraktivt alternativ till att köpa en ny maskin. Dess tekniska utrustning och faktiska skick måste dock passa den avsedda användningen.
Tillverkare, modell och tillverkningsår bör inte vara de enda urvalskriterierna. Spindelns skick, styrskenor, axeldrivningar, CNC-styrning, verktygsväxlare och kringutrustning påverkar också maskinens framtida användbarhet.
- Tillverkare, modell och tillverkningsår
- Maskintyp och antal axlar
- Axlarnas slaglängd och användbart arbetsområde
- Maximala arbetsstyckets mått och vikt
- Spindelhastighet, effekt och vridmoment
- Spindellager, driftsljud och termiska förhållanden
- Verktygsgränssnitt och verktygsmagasin
- Automatisk verktygsväxlare och verktygsväxlingstider
- Axeldrivningar, styrskenor och kulskruvar
- Rotations- och svängaxlar
- CNC-styrning och tillgänglig programvaruversion
- Maskinens noggrannhet och tillgängliga kontrollrapporter
- Spännanordningar och pallväxlare
- Kylvätsketillförsel och spånavledning
- Hydraulik-, pneumatik- och säkerhetssystem
- Underhållshistorik och driftstimmar
- Teknisk dokumentation och tillgång till reservdelar
- Krav för demontering, transport och installation
CNC-bearbetning med dubbla spindlar: SW BA 622 som exempel
SW BA 622 från SW Schwäbische Werkzeugmaschinen är ett exempel på ett produktivt koncept för serietillverkning.
I ett dokumenterat försäljningsprojekt förmedlade FISS försäljningen av ett begagnat tvåspindligt 5-axligt CNC-bearbetningscenter av denna typ. Maskinen var utrustad med en Siemens SINUMERIK-styrning, två huvudspindlar och omfattande utrustning för industriella bearbetningsprocesser.
Detta maskinkoncept visar hur parallell bearbetning av arbetsstycken kan kombineras med flera bearbetningsaxlar. Huruvida en sådan konfiguration är ekonomiskt lönsam beror främst på komponenten, produktionsvolymen, arbetsstycksuppspänningstekniken och den erforderliga cykeltiden.
Mer information om det avslutade projektet: FISS har framgångsrikt sålt en SW BA 622 .
Köp och försäljning av begagnade CNC-bearbetningscentra
FISS stödjer industriföretag vid internationell köp och försäljning av begagnade bearbetningscentra, CNC-fräsmaskiner, svarvcentra och kompletta tillverkningslösningar.
Beroende på aktuell tillgänglighet kan maskiner från olika tillverkare komma i fråga, däribland SW, CHIRON, GROB, HELLER, DMG MORI, Mori Seiki och OKUMA.
Beroende på projektet kan teknisk utvärdering, demontering, transport och återinstallation också spela en viktig roll i den totala maskintransaktionen.
En översikt över tillgängliga maskiner finns i kategorin FISS Begagnade CNC-bearbetningscentra .
Rätt CNC-maskin beror på bearbetningsapplikationen
Oavsett om ett vertikalt 3-axligt bearbetningscenter, en horisontell 4-axlig maskin, ett 5-axligt universellt bearbetningscenter eller ett flerspindligt produktionssystem är den mest lämpliga lösningen, beror det på den avsedda tillverkningsprocessen.
Arbetsstyckets geometri, material, krävd noggrannhet, maskinens kinematik, spänning och automatisering måste betraktas som ett sammanhängande system.
Tillverkare som SW, CHIRON, GROB, HELLER, DMG MORI och OKUMA erbjuder olika tekniska koncept. Vid köp av en begagnad maskin är det dock fortfarande avgörande att utvärdera dess specifika konfiguration och faktiska tekniska skick.
Frågor om CNC-bearbetningscentra
Vad är skillnaden mellan en CNC-fräsmaskin och ett bearbetningscenter?
Ett bearbetningscenter kombinerar vanligtvis flera bearbetningsoperationer med en automatisk verktygsväxlare. Beroende på konfigurationen kan CNC-fräsmaskiner vara enklare eller lika omfattande. Begreppen överlappar varandra i praktiken.
När är ett 5-axligt bearbetningscenter lönsamt?
En 5-axlig maskin kan vara särskilt användbar för komplexa arbetsstycksgeometrier, vinklade bearbetningsytor eller tillämpningar som kräver åtkomst från flera håll. Den avgörande frågan är om den kan minska antalet inställningar, bearbetningstiden eller kvalitetsriskerna.
Vilka är fördelarna med en CNC-maskin med dubbla spindlar?
Beroende på konstruktionen kan en dubbelspindlig maskin bearbeta två arbetsstycken samtidigt. Detta kan öka produktionskapaciteten vid serietillverkning, förutsatt att komponenten och arbetsstyckets infästningskoncept är lämpliga.
Vilka bearbetningscentra är lämpliga för aluminiumgjutgods?
Beroende på arbetsstyckets storlek, bearbetningsytor och produktionsvolym, kan vertikala, horisontella, 4-axliga, 5-axliga och flerspindliga CNC-bearbetningscentra vara lämpliga. Valet bör alltid baseras på de specifika bearbetningskraven.
Vilka tillverkare av CNC-bearbetningscentra är relevanta?
Bland de etablerade tillverkarna finns: SW Schwäbische Werkzeugmaschinen, CHIRON, GROB, HELLER, DMG MORI och OKUMA. Vilken tillverkare som är mest lämplig beror på vilket maskinkoncept som krävs och den avsedda användningen.
Vad är viktigast när man köper ett begagnat CNC-bearbetningscenter?
Viktiga faktorer är bland annat spindelns skick, axelnoggrannhet, CNC-styrning, verktygsväxlare, arbetsstycksuppspänning, underhållshistorik och kompatibilitet med den planerade produktionsprocessen.
Kan FISS söka efter ett specifikt CNC-bearbetningscenter?
Ja. Om det för närvarande inte finns någon lämplig maskin i lager, kan FISS genomföra en riktad maskinsökning utifrån tillverkare, modell, tekniska krav, plats och önskad leveranstid.
FISS stödjer köp och försäljning av begagnade CNC-bearbetningscentra.
Oavsett om det gäller SW, CHIRON, GROB, HELLER, DMG MORI eller OKUMA: Maskinens utformning, tekniska utrustning och skick måste stämma överens med den avsedda tillverkningsapplikationen.
Teknisk bakgrund och källor
Teknisk tillverkarinformation från SW Schwäbische Werkzeugmaschinen, CHIRON, GROB, HELLER, DMG MORI och OKUMA. Ytterligare information: Maskinbeskrivningar och projektreferenser från FISS Machines.