
Att köpa en begagnad tryckgjutningsmaskin: Den tekniska checklistan
En begagnad pressgjutningsmaskin kan vara ett ekonomiskt sätt att utöka kapaciteten eller ersätta en föråldrad cell. Huruvida det är ett bra köp avgörs mindre av tillverkningsåret än av maskinens tekniska skick, hur väl den passar för de avsedda gjutningarna och den insats som krävs för att flytta och ta den i drift igen. Denna checklista strukturerar inspektionen från krav till provkörning.
Vad bör man kontrollera innan man köper?
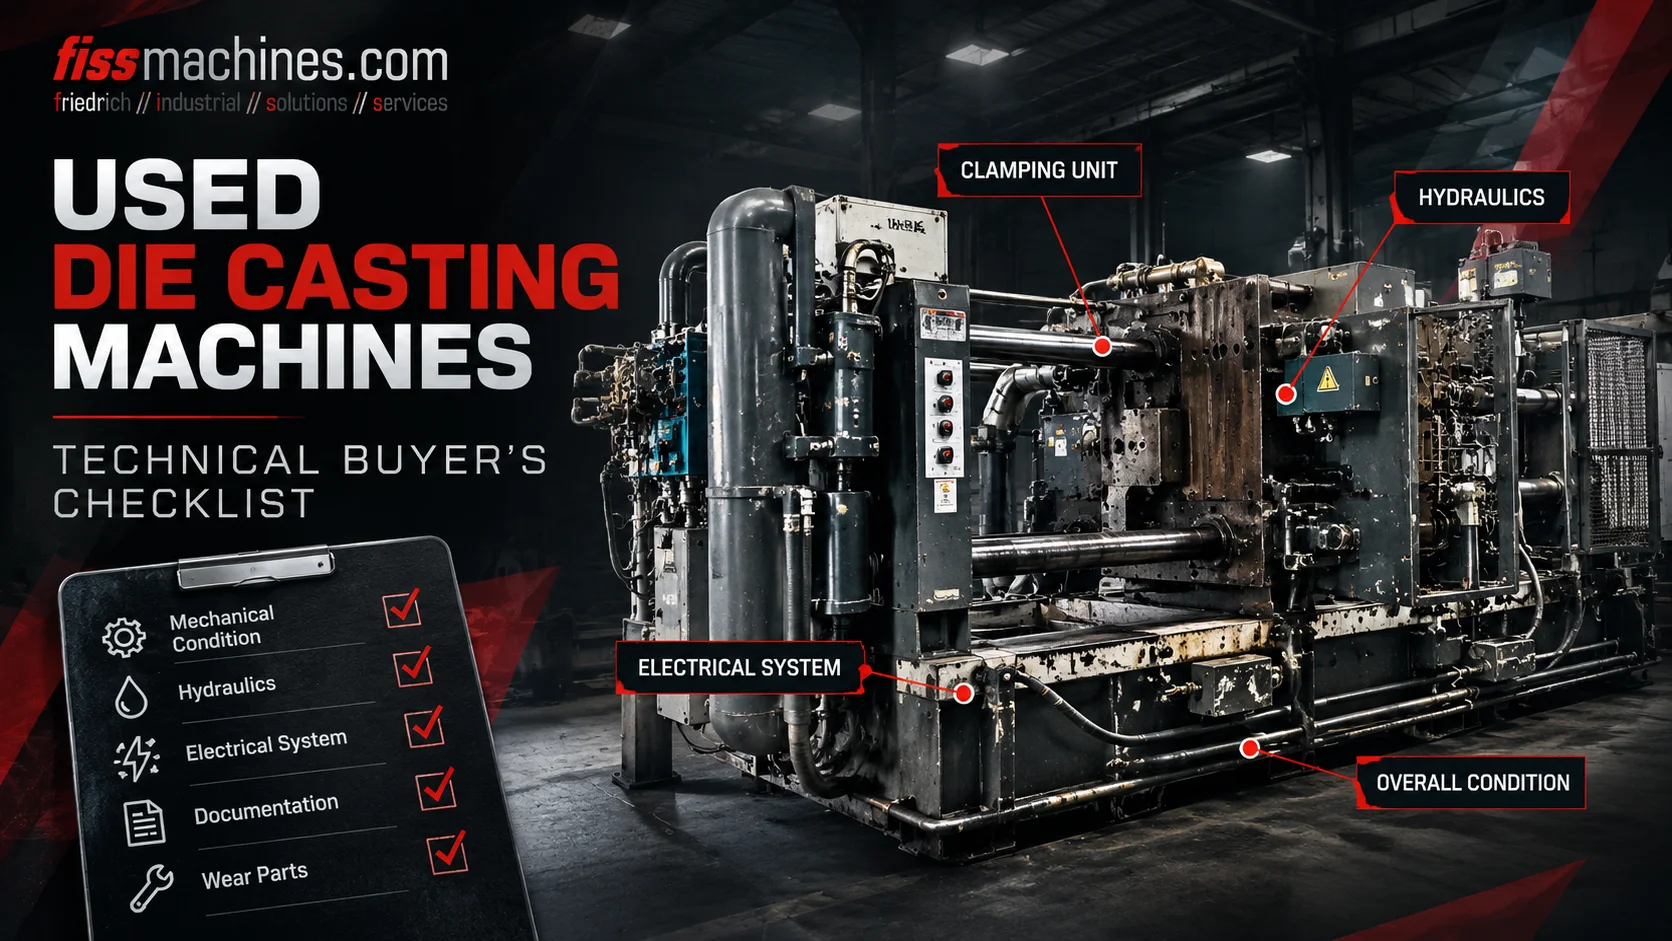
Börja med dina egna krav: legering, detaljstorlek, formdimensioner, nödvändig klämkraft och skottkapacitet. Utvärdera sedan maskinen utifrån fem områden: dokumentation och historik, klämaggregat, skottände, hydraulik och elektrisk styrning. Om möjligt, se till att maskinen körs med egen kraft och notera vad du observerar.
Allt som inte kan verifieras på plats bör listas som en öppen punkt och kostnadsberäknas, till exempel genom att planera en delvis översyn eller en mer detaljerad inspektion efter demontering.
Definiera kraven innan du tittar på anbud
Att jämföra erbjudanden enbart utifrån klämkraft leder till felaktiga beslut. En maskin kan ha rätt nominell kraft och ändå vara olämplig eftersom formen inte passar mellan stängararmarna, skottänden inte kan leverera den erforderliga metallvolymen eller styrsystemet inte kan återge den skottprofil som processen kräver.
Det första beslutet gäller maskinprincipen. Aluminium gjuts på kallkammarmaskiner, medan zink och många mindre magnesiumdelar vanligtvis tillverkas på varmkammarmaskiner. Vår artikel Kallkammare eller varmkammare? förklarar skillnaderna i detalj.
| Parameter | Varför det är viktigt | Källa |
|---|---|---|
| Legering | Avgör om det är en kall- eller varmkammareprocess samt vilken smältutrustning som används. | Detaljritning, kundspecifikation |
| Beräknad yta och gjuttryck | Grund för den erforderliga klämkraften inklusive säkerhetsmarginal. | Formkonstruktion, processingenjör |
| Gjutvikt | Gjutgods samt ingötningskanaler, ingötningsställen, överflöden och restmaterial måste passa i gjutmunstycket. | Formkonstruktion, befintliga processdata |
| Formmått | Bredd, höjd och formhöjd måste passa mellan stödstängerna och ligga inom formhöjdsintervallet. | Formritning |
| Cellens omkrets | Hällning, sprutning, utdragning, trimning och gränssnitt mot maskinstyrningen. | Befintlig eller planerad layout |
Dokumentation och maskinhistorik
God dokumentation förkortar återupptagandet i drift och minskar riskerna. Be om uppgifter från typskylten, bruksanvisning, hydrauliska och elektriska scheman, reservdelslistor och, om sådana finns, underhållsjournaler. Avläsningen på skotträknaren ger värdefull bakgrundsinformation men är inte i sig ett mått på maskinens skick: en maskin med många skott och regelbundet underhåll kan vara i bättre skick än en som stått oanvänd i en fuktig hall.
Tryckutrustning, såsom slagackumulatorn, omfattas av nationella inspektionsregler. Ta reda på vilka inspektionsrapporter som finns och vad som kommer att krävas på den nya platsen. Detsamma gäller säkerhetsutrustning: skydd, låsningar och ljusridåer måste uppfylla kraven på driftplatsen, vilket kan innebära extra arbete om maskinen flyttas mellan länder.
Klämaggregat: Plattor, dragstänger och låsmekanism
Klämaggregatet måste hålla formen stängd trots trycket från metallen vid varje skott. Skador här är dyra att reparera och påverkar direkt grät, måttnoggrannheten och formens livslängd.
Plattor
Kontrollera formens monteringsytor med avseende på sprickor, erosion orsakad av metallsprut, skadade T-spår och reparerade områden. Parallelliteten mellan den fasta och den rörliga plattan bör mätas, inte bedömas med blotta ögat.
Bindestänger
Leta efter repor, korrosion, skador på gängorna och tecken på tidigare reparationer. Ojämn förlängning av bindstängerna under klämkraften indikerar felinriktning eller slitage; töjningsmätning på alla stänger ger en tydlig bild av om maskinen kan stängas under tryck.
Vipphuvud eller låssystem
På vippmaskiner är spel i stift och bussningar samt smörjsystemets skick viktiga punkter. På tvåplattiga konstruktioner måste man ägna uppmärksamhet åt bindstängernas låselement och klämcylindrarna. I båda fallen ska man kontrollera formhöjdsjusteringen över hela dess omfång.
Sprutningsändan: Processens hjärta
Insprutningsänden avgör hur reproducerbart metallen accelereras, hur snabbt formhåligheten fylls och hur trycket appliceras under stelningen. På maskiner med kallkammare ska du kontrollera insprutningshylsans montering, kolvstången och kopplingen, insprutningscylinderns tätningar samt ackumulatorns skick, inklusive dess kväveförladdning. På varmkammarmaskiner är svanhalsen, munstycket och kolvens passform de viktigaste slitdelarna.
Om den avsedda processen använder vakuum eller en definierad trefasig insprutningsprofil, kontrollera att maskinen och dess styrsystem faktiskt stöder detta. Vår artikel om formfyllning och vakuum beskriver vilka insprutningsegenskaper som påverkar gjutkvaliteten.
Hydraulik, el och styrning
Hydraulsystem
Kontrollera oljan med avseende på föroreningar och vatten, slangarnas ålder, yttre läckor, pumpbuller, filterstatus och oljetemperatur under drift. Läckande ventiler visar sig ofta som långsam tryckförlust eller ojämna rörelser snarare än synlig olja.
Styrning och elsystem
Identifiera styrsystemets generation, tillgången på reservdelar och om det finns säkerhetskopior av programvaran och parameterinställningar. Ett äldre styrsystem kan fungera tillförlitligt, men föråldrade komponenter kan göra en senare ombyggnad nödvändig, vilket bör inkluderas i budgeten redan från början.
Provkörning, demontering och återupptagande av drift
Att se maskinen i drift är det mest informativa alternativet. Om det inte är möjligt bör ett funktionstest under strömförsörjning åtminstone visa alla rörelser, tryckuppbyggnad, fastspänning och skottssekvensen så långt det är säkert möjligt utan metall. Dokumentera tryck, tider och eventuella felmeddelanden.
Planera slutligen logistiken: professionell demontering, märkning av hydrauliska och elektriska anslutningar, förpackning för transport samt en realistisk tidsplan för installation, grundläggningsarbete och återupptagning av driften. Dessa kostnader avgör ofta lönsamheten i lika hög grad som inköpspriset.
Checklista för inspektionsbesöket
- Typskylt fotograferad; klämkraft, skottkraft och kolvdiametrar noterade
- Avståndet mellan bindstängerna och formens höjdintervall har mätts mot formen
- Plattornas ytor, T-spår och parallellitet har kontrollerats
- Stödstängerna har inspekterats med avseende på skador; töjningsfördelningen har mätts om möjligt
- Vipppinnar och bussningar eller låselement för de två plattorna har kontrollerats med avseende på glapp
- Skottcylinder, ackumulator, kolvstång och skottmuffens fäste har inspekterats
- Provtagning av hydraulolja; läckor, slangar och filter dokumenterade
- Styrtyp, säkerhetskopiering av programvara och reservdelsläget har klargjorts
- Inspektionsprotokoll för säkerhetsutrustning och ackumulator granskas
- Rörelser och skottsekvens observeras under drift; värden registreras
- Tillbehör, gränssnitt och leveransomfattning har förtecknats skriftligt
Vanliga frågor
Är tillverkningsåret en bra indikator på maskinens skick?
Endast i begränsad utsträckning. Underhållshistorik, driftsförhållanden och slitdelarnas skick säger oftast mer om en begagnad maskin än dess ålder.
Kan jag bedöma en maskin utan att se den i drift?
En statisk besiktning avslöjar mekaniska skador och läckor, men inte hur jämnt skottänden fungerar. Om det inte går att göra en provkörning bör den kvarvarande osäkerheten beaktas i budgeten.
Ska jag köpa en maskin i befintligt skick eller renoverad?
Det beror på era interna resurser och tidsplan. En renovering före leverans minskar risken vid idrifttagning; att köpa i befintligt skick kan vara ett bra val om ert eget underhållsteam kan ta över arbetet.
Måste tillbehören köpas tillsammans med maskinen?
Inte nödvändigtvis, men gränssnitten mellan gjutskål, sprutdon, utsug och maskinstyrning måste vara kompatibla. Att blanda olika generationer av utrustning kan kräva ytterligare integrationsarbete.
FISS hjälper till med urval, besiktning och översyn.
FISS erbjuder begagnade pressgjutningsmaskiner och kompletta celler och kan hjälpa till med besiktning, demontering, transport och renovering. Berätta om dina krav på detaljer och processer, så undersöker vi vilka maskiner som passar.