
Klämkraft vid pressgjutning: Beräkning och val av maskin
Klämkraften är ett av de första tekniska värdena som jämförs vid val av pressgjutningsmaskin. En större gjutdel kräver dock inte automatiskt en proportionellt större maskin bara för att den väger mer. Den relevanta kraften beror på trycket som verkar på gjutdelens effektiva projektionsarea och dess tillhörande flödessystem. Gjutformens dimensioner, skottkapacitet och processkrav måste också stämma överens.
Hur bestäms den erforderliga klämkraften?
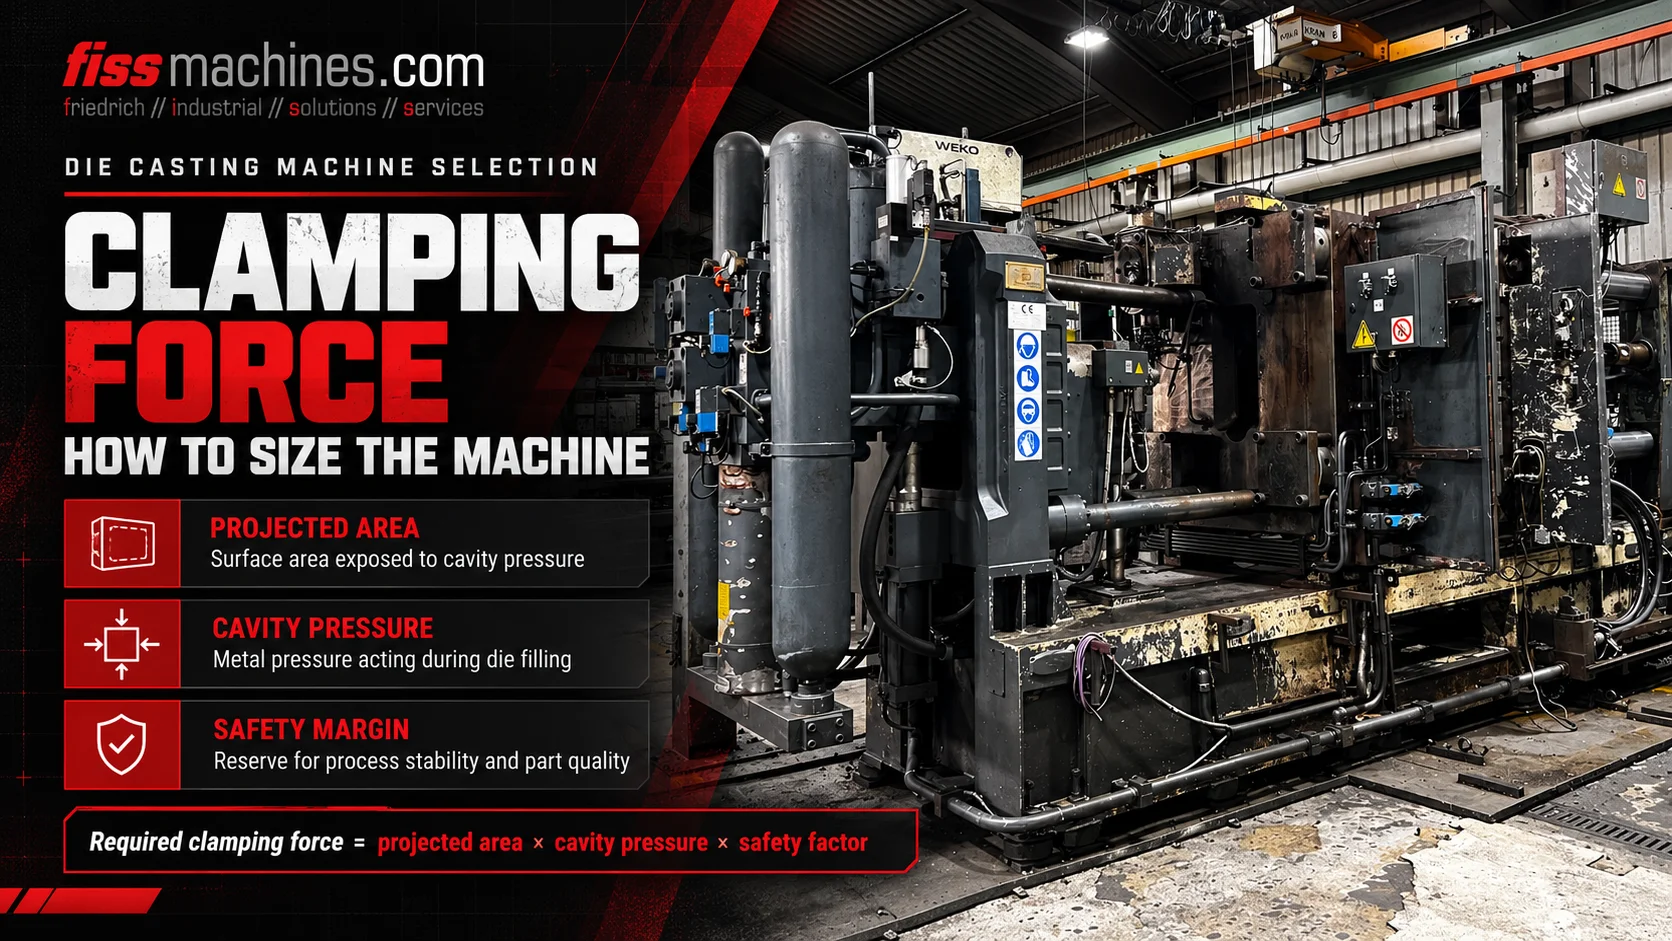
Som en förenklad första kontroll beräknar man öppningskraften utifrån den effektiva projicerade ytan × metalltrycket. Man lägger till en lämplig teknisk säkerhetsmarginal och jämför resultatet med maskinens användbara klämkapacitet. Den projicerade ytan mäts i formens delningsplan och måste omfatta de tryckrelevanta områdena i hela ingjutnings- och överflödessystemet, inte bara den synliga färdiga gjutningen.
Varför smält metall tenderar att öppna den stängda formen
Under insprutning och tryckuppbyggnad verkar smältmetallen på ytorna som avgränsar det fyllda hålrummet och det tillhörande matningssystemet. Den resulterande kraftkomponenten i formöppningsriktningen tenderar att dra isär de två formhalvorna.
Låsenheten måste motverka denna isärdragnings- eller öppningskraft. Om den tillgängliga kraften är otillräcklig för de faktiska gjutningsförhållandena kan delningsytorna öppna sig lokalt, vilket kan leda till övergjutningar eller andra kvalitetsproblem.
Maskinens nominella klämkraft är inte detsamma som insprutningstrycket. De två värdena beskriver olika fysikaliska storheter. På samma sätt kan en maskin med en hög angiven klämkraft fortfarande vara olämplig på grund av plattans geometri, avståndet mellan stödstängerna, skottkapaciteten eller verktygshöjden.
Tryck i formen
Trycket som verkar på de utskjutande delarna av formhåligheten och inloppskanalen genererar en öppningskraft.
Effektivt tryckområde
Den relevanta geometrin projiceras på formens delningsplan.
Maskinens stängningskapacitet
Låssystemet motverkar öppningskraften inom sina nominella driftsgränser.
Vad ingår i den projicerade ytan?
Den projicerade ytan är den relevanta ytan av det fyllda gjutningssystemet sett i öppningsriktningen, inte den totala ytan på en tredimensionell detalj. För det valda verktyget måste tryckrelevanta ingångar, inlopp och överflödeskanaler beaktas tillsammans med själva gjutningen.
I den tekniska litteraturen beskrivs även ytterligare maskin- och processberoende tryckområden i gjutningssystemet. Därför måste den exakta effektiva ytan härledas utifrån verktyget och insprutningsarrangemanget, snarare än att uppskattas utifrån ett fotografi eller delens vikt.
Två gjutgods med olika massa kan kräva liknande låskrafter om deras effektiva projicerade ytor och gjuttryck är likartade. Omvänt kan en relativt lätt men platt och bred detalj ha en betydande projicerad yta.
Ett tydligt exempel på beräkning av klämkraft
För en enhetlig enhetssats är en förenklad uppskattning av öppningskraften Fopening [kN] =Aprojected [cm²] ×pmetal [bar] / 100. Enhetsomräkningen bygger på att 1 bar som verkar på 1 cm² motsvarar 10 N.
Anta en hypotetisk effektiv projektionsarea på 800 cm² och ett antaget effektivt metalltryck på 600 bar. Den resulterande uppskattade öppningskraften blir 800 × 600 / 100 = 4 800 kN. Om man, rent illustrativt, skulle välja en säkerhetsfaktor på 1,25, skulle jämförelsevärdet bli 6 000 kN.
Säkerhetsfaktorn i detta exempel är inte en universell säkerhetsfaktor eller en tillverkargodkänd maskinkapacitet. Den faktiska konstruktionen måste ta hänsyn till formkonstruktionen, kärnarrangemangen, den faktiska tryckhistoriken, insprutningsenheten, maskinspecifikationen och relevanta tekniska regler.
| Indata | Illustrativt värde | Betydelse |
|---|---|---|
| Effektiv projicerad yta A | 800 cm² | Antagen tryckrelevant projicerad yta |
| Metalltryck p | 600 bar | Antaget tryck som verkar i det fyllda systemet |
| Beräknad öppningskraft | 4 800 kN | 800 × 600 ÷ 100 |
| Illustrativ säkerhetsmarginal | 1,25 | Endast exempel; gäller inte generellt |
| Illustrativt jämförelsevärde | 6 000 kN | 4 800 × 1,25 |
Varför tryckvärdet måste väljas noggrant
Injektionsgjutning har olika hastighets- och tryckfaser. En avläsning från ett hydrauliskt ställdon kan inte direkt ersätta det effektiva metalltrycket i formen utan förståelse för insprutningssystemet, förstärkningsmekanismen och trycköverföringen.
Metalltrycket kan förändras under fyllningen av formhåligheten och stelningen. Verktygskonstruktion, inloppsfrysning, trycktoppar och tidpunkten för tryckförstärkningen kan alla påverka vilka belastningsförhållanden som är relevanta för dimensioneringen av maskinen.
Vid seriöst projektarbete bör man använda verifierade gjutnings- och maskindata, processberäkningar samt specifikationer från den ansvariga tillverkaren eller verktygsingenjören, istället för att förlita sig på generiska värden från internet.
Störstorhet på ställdonssidan
Kräver korrekt maskinomräkning för att kunna relatera den till metalltrycket.
Stöpsidans storhet
Måste kopplas till de faktiska insprutnings- och intensifieringsförhållandena.
Transient belastning
Bör beaktas där så är relevant vid bedömning av verktyg och processer.
Varför en maskin med tillräcklig klämkraft ändå kan vara olämplig
En maskin måste fysiskt kunna rymma verktyget. Avståndet mellan stödstängerna, plattans mått, verktygsfästet, verktygets minsta och största höjd, öppningsslaget och utstötarens placering avgör om verktyget kan användas.
Insprutningsenheten måste ha lämplig skottkapacitet och slaglängd, en kompatibel skottmuff eller ett varmkammarsystem samt rätt processområde för legeringen. Maskinen kan även behöva hydrauliska kärndragningskretsar, vakuumgränssnitt, formtemperaturreglering samt kompatibel utdragnings- och sprututrustning.
En fullständig utvärdering kopplar samman detaljens och verktygets geometri med valet av maskin och den önskade produktionscykeln. Den nominella klämkraften är endast en del av det beslutet.
- Effektiv projektionsarea inklusive ingötningskanal och överflödessystem
- Krävt metalltryck och insprutningsprofil
- Nominell och användbar klämkapacitet
- Avstånd mellan stängar och användbar plattarea
- Tillåten formhöjd och erforderligt öppningsslag
- Skottkapacitet, hylsa eller konfiguration av insprutningssystem
- Utstötnings- och kärnuttagsfunktioner
- Anslutningar för temperaturreglering, vakuum och automatisering
Vad man ska kontrollera på en begagnad maskin med önskad kraftklass
Kontrollera den faktiska modellen, den angivna klämkraften och det tekniska skicket på en begagnad tryckgjutningsmaskin. Undersök dragstängerna, plattorna, vipp- eller hydrauliska låskomponenter, centralsmörjningen, återkopplingen för låsläget samt all relevant underhållshistorik.
En maskin bör i möjligaste mån inspekteras under lämpliga driftsförhållanden. Ett rent visuellt intryck eller ett angivet värde på typskylten kan dock inte i sig bevisa full gjutprestanda med en ny form.
FISS erbjuder begagnade kallkammare- och varmkammarmaskiner i olika storlekar samt kompletta gjutceller. Den slutgiltiga konfigurationen bör väljas utifrån verifierade verktygs- och produktionskrav.
Vanliga frågor om klämkraft vid pressgjutning
Vad är skillnaden mellan klämkraft och insprutningstryck?
Klämkraften är en mekanisk kraft som motverkar formöppningen och anges vanligtvis i kN. Injektionstrycket, eller metalltrycket, är det tryck som utövas på smältan och anges vanligtvis i bar eller MPa.
Avgör gjutgodsets vikt maskinens storlek?
Inte i sig. Den effektiva projektionsarean och metalltrycket styr den grundläggande beräkningen av öppningskraften. Skottkapacitet och geometri är ytterligare krav.
Påverkar en kärnsläde valet av maskin?
Ja. Slidens geometri och låsning kan påverka lokala verktygsbelastningar och tillämplig konstruktionsmarginal; hydraulkretsar och styrfunktioner måste också stämma överens.
Krävs alltid en säkerhetsmarginal på 1,25?
Nej. Siffran i exemplet är endast illustrativ. Tillämpliga säkerhetsmarginaler beror på konstruktionsmetoden, formkonstruktionen samt maskin- och verktygsspecifikationerna.
Räcker det med tillräcklig klämkraft för att godkänna en begagnad maskin?
Nej. Avståndet mellan stängar, plattor, formhöjd, öppningsslag, insprutningsenhet, utstötare, kärnuttagning, automatisering, säkerhet och maskinens faktiska skick måste också kontrolleras.
Välj en begagnad tryckgjutningsmaskin utifrån verifierade tekniska data
FISS stödjer internationell köp och försäljning av begagnade kallkammare- och varmkammare-maskiner. Jämför de beräknade processkraven med maskinens fullständiga specifikationer och skick.
Visa begagnade pressgjutningsmaskinerTeknisk grund och källor
Teknisk formel och principen om projicerad yta: Handbuch Urformen, avsnitt 1.6.4.1.1, ekvationerna 1.45–1.46. Exempelsiffrorna är uttryckligen hypotetiska; toleranserna utgör inte ett allmänt konstruktionsgodkännande. Originaltext och exempel.