
Kvaliteten på smält aluminium: Avgasning, filtrering och oxider
En pressgjutningsmaskin kan endast gjuta det som smältverket levererar. Upplöst väte, oxidfilmer och andra inneslutningar följer med metallen in i gjuthylsan och hamnar i gjutgodset. Ren, välbehandlad smälta är därför en förutsättning för låga kassationsnivåer, läckagefria detaljer och tillförlitlig bearbetning, värmebehandling eller svetsning.
Vad avgör kvaliteten på aluminiumsmältan?
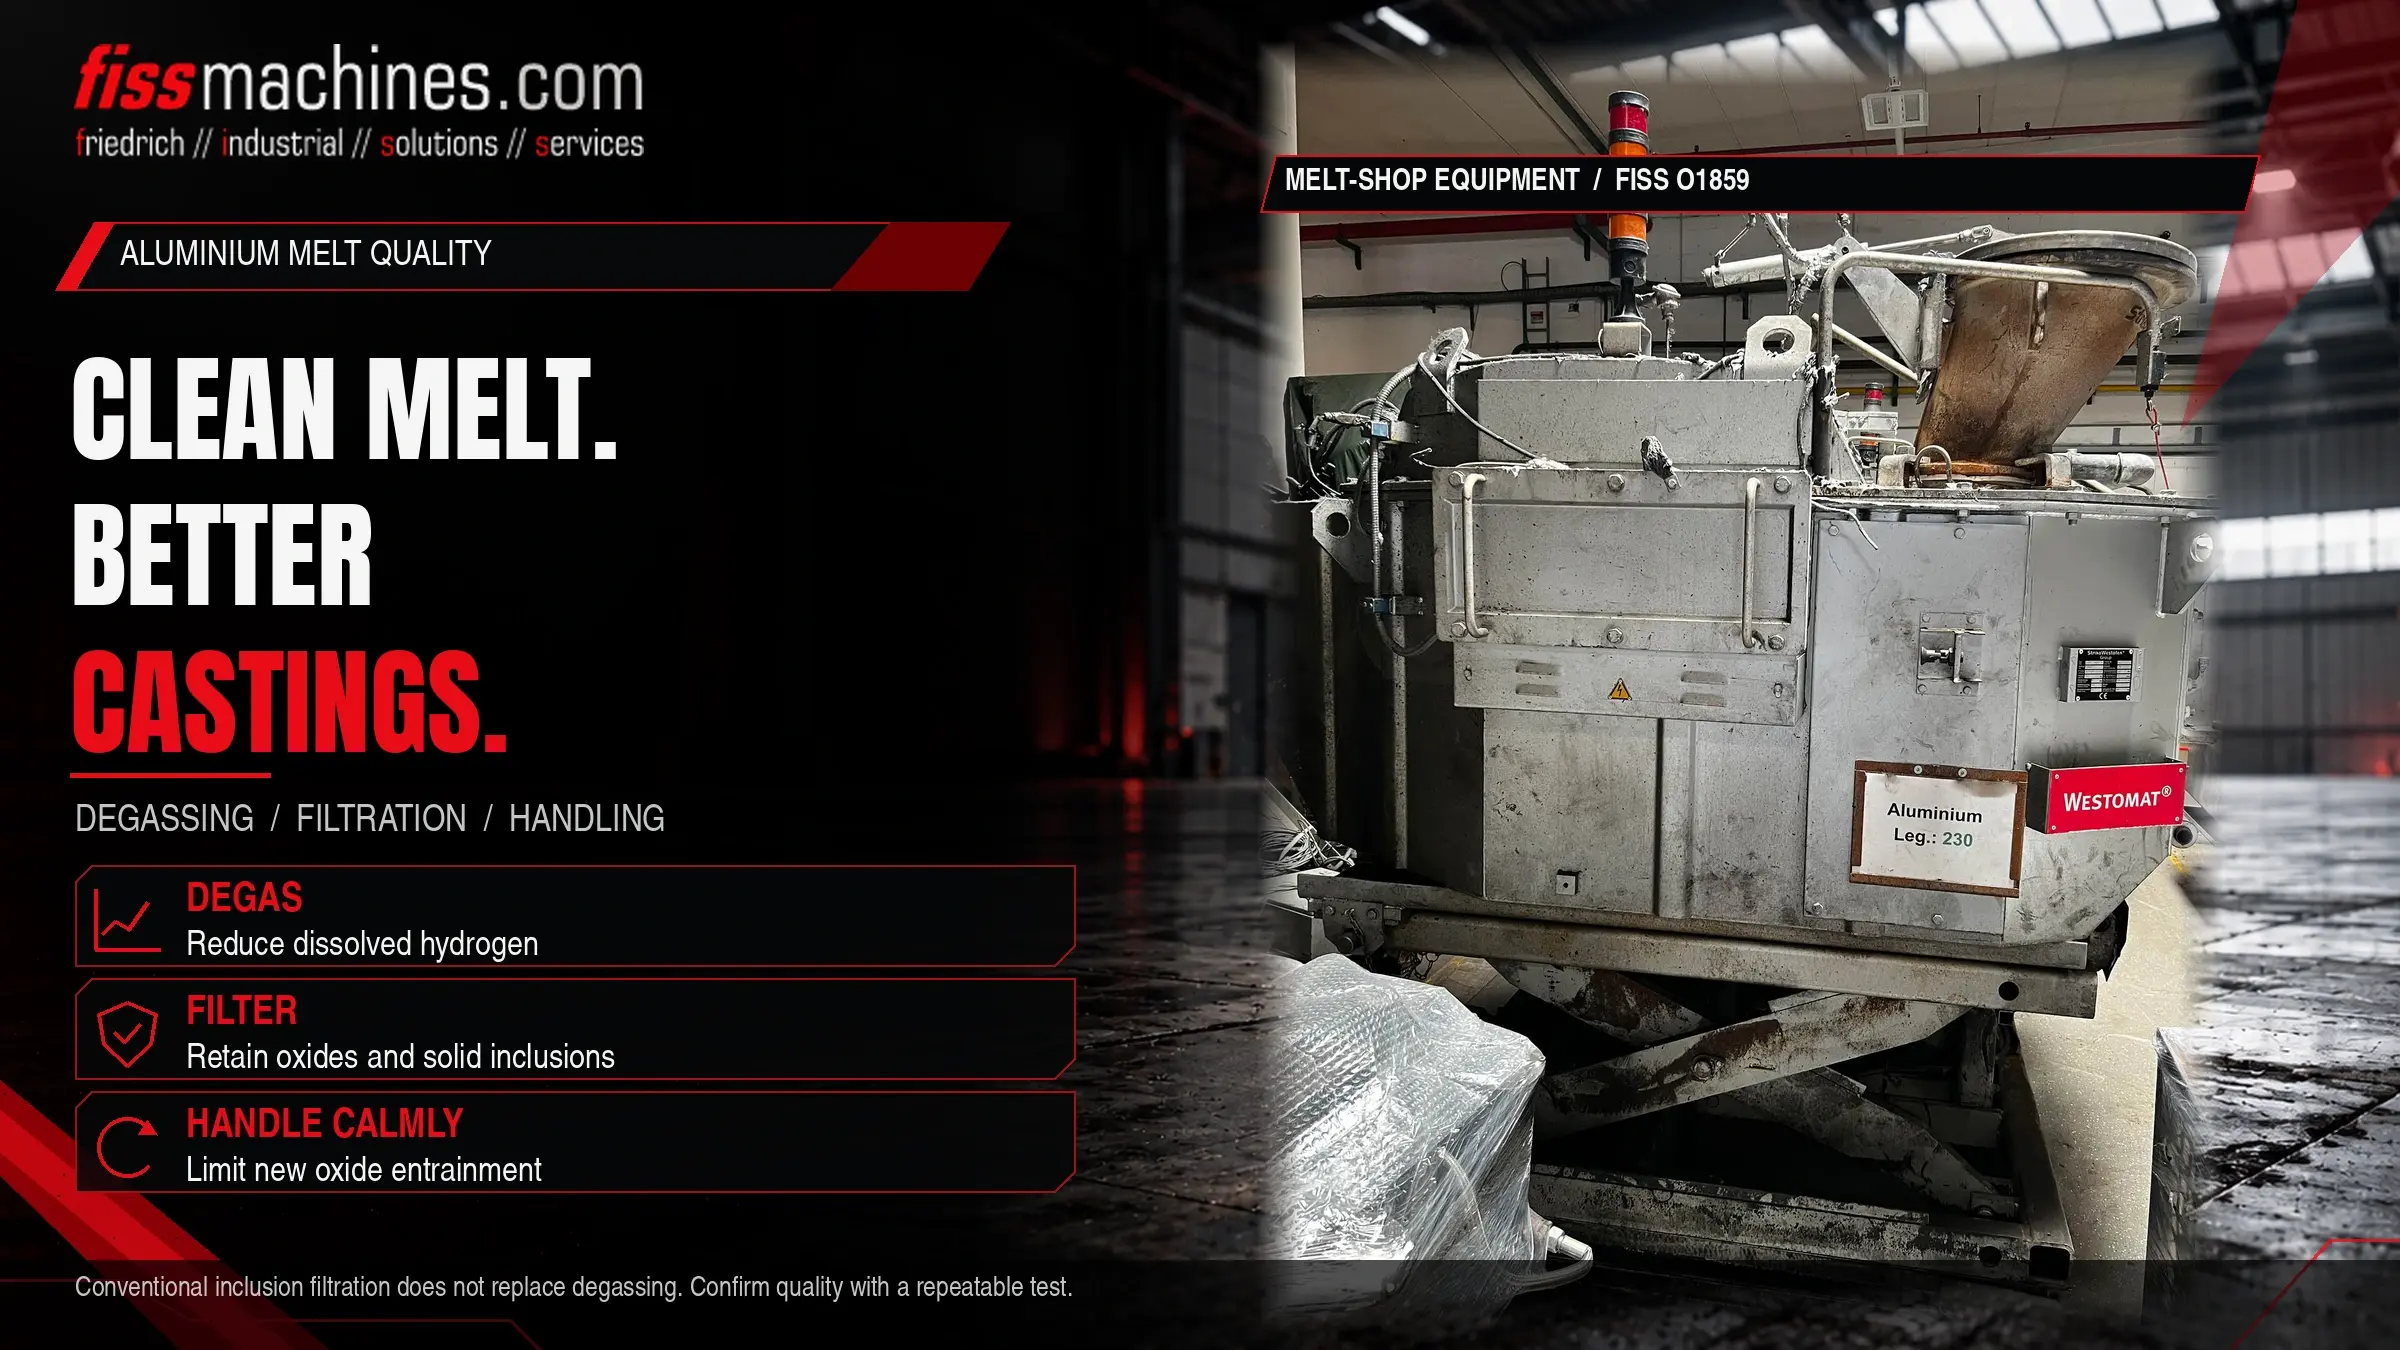
Tre faktorer spelar en avgörande roll: upplöst väte, som kan bilda gasporer under stelningen; oxider och inneslutningar, som försvagar gjutgodset och stör flödet; samt temperaturreglering, som påverkar båda. Avgasning med inert gas sänker vätehalten, filtrering kvarhåller oxider och partiklar, och noggrann hantering förhindrar ny förorening.
Smältans kvalitet bör mätas, inte antas. Enkla tester på verkstadsgolvet gör förändringar synliga innan de leder till skrot.
Väte: Den osynliga föroreningen
Väte är den enda gasen som löses upp i märkbara mängder i smält aluminium. Dess löslighet är mycket högre i flytande än i fast metall och ökar med temperaturen. Under stelningen avges överskottet av väte och kan bilda porer.
Den främsta källan är fukt. Vattenånga reagerar med smält aluminium, bildar oxid och frigör väte i smältan. Fukt kommer från fuktig luft, fuktigt eller förorenat insatsmaterial, otillräckligt torkade verktyg, skänkar och eldfasta foder, samt från förbränningsgaser i bränsleeldade ugnar.
Vid högtrycksgjutning orsakas en stor del av porositeten av instängd luft och stelningskrympning snarare än av väte. Upplöst gas spelar fortfarande en viktig roll, särskilt för detaljer som värmebehandlas, svetsas eller måste vara trycktäta, där små gasporer kan orsaka blåsor eller läckage.
Oxid, slagg och andra inneslutningar
Smält aluminium täcks omedelbart av ett tunt oxidskikt. Så länge det ligger kvar på ytan är det ofarligt. När ytan bryts av turbulent gjutning, stor fallhöjd eller omrörning, dras oxidfilmerna in i smältan. Dessa filmer kan fungera som sprickor i gjutgodset och som kärnor för porer.
| Förorening | Typisk källa | Åtgärd |
|---|---|---|
| Upplöst väte | Fukt från luft, råmaterial, verktyg, eldfast material, förbränning | Torra insatsmaterial och verktyg, avgasning med inert gas, kontrollerad temperatur |
| Oxidfilmer | Turbulent överföring, hög fallhöjd, oxiderade returer | Lugn överföring, korta fallhöjder, avskumning, filtrering |
| Partiklar av eldfast material | Slitna eller skadade ugns- och skänksfoder | Underhåll av foder, filtrering |
| Slam (intermetalliska faser) | Högt järn-, mangan- och kromhalt i kombination med låg hålltemperatur | Legeringskontroll, hålltemperatur anpassad till legeringen, regelbunden rengöring av ugnen |
För slam används ofta en empirisk slamfaktor som indikator: Fe + 2 × Mn + 3 × Cr, vardera i viktprocent. Det kritiska värdet beror på hålltemperaturen och bör överenskommas med legeringsleverantören.
Avgasning: Avlägsnande av väte med inert gas
Den vanligaste metoden i aluminiumgjuterier är roterande avgasning. Ett roterande grafitimpeller sprider en inert gas, vanligtvis argon eller kväve, till fina bubblor. Väte diffunderar från smältan in i bubblorna och förs ut tillsammans med dem till ytan. De stigande bubblorna för också med sig oxider uppåt, där de kan skummas bort tillsammans med slagg.
Förbered
Förvärm rotorn och axeln, kontrollera rotorns slitage och värm upp smältan till behandlingstemperatur.
Behandla
Kör med det angivna gasflödet, rotorhastigheten och behandlingstiden; undvik virvlar som drar in oxider i smältan.
Skumma av och kontrollera
Avlägsna slagg noggrant och bekräfta resultatet med ett smältkvalitetstest.
Använd omedelbart
Den behandlade smältan kan med tiden återigen ta upp väte, särskilt under fuktiga förhållanden.
Var avgasningen sker beror på smältverkets utformning: i en överföringsskopa , i en separat behandlingsstation eller i ugnen. De olika ugntypernas roller förklaras i vår artikel Doserings-, smält- eller hållugn?
Filtrering: Att kvarhålla oxider och partiklar
Filter kvarhåller mekaniskt oxidfilmer och fasta partiklar. Keramiska skumfilter, klassificerade efter porstorlek, används i stor utsträckning i rännor, vid ugnens utlopp eller i doseringsugnar. Ett finare filter kvarhåller mindre inneslutningar men ger större flödesmotstånd och täpps igen snabbare, därför måste valet av filter anpassas efter genomströmningen och bytesintervallen.
Filtrering avlägsnar inte upplöst väte, och avgasning i sig avlägsnar inte alla inneslutningar. De två behandlingarna kompletterar varandra. Båda är endast effektiva om metallen inte förorenas igen efteråt, till exempel genom turbulent sköpning i skottmuffen. Effekten av påfyllningsförhållandena på porositeten behandlas i vår artikel om formfyllning och vakuum.
Hur smältans kvalitet testas
Test vid reducerat tryck
Ett prov stelnar vid atmosfärstryck, ett annat under ett definierat vakuum. Gas och oxider gör att vakuumprovet bildar fler porer och därför har en lägre densitet. Densitetsindexet jämför båda värdena.
Inneslutningsprovningar
Brottprov på enkla prover gör oxidfilmer synliga på brottytan. För en mer detaljerad analys kvantifierar laboratoriemetoder inneslutningar i ett filtrerat metallprov.
Densitetsindex [%] = (ρatm −ρvac) /ρatm × 100
ρatm = densiteten hos provet som stelnat vid atmosfärstryck, ρvac = densiteten hos provet som stelnat under reducerat tryck, båda i g/cm³. Resultaten är endast jämförbara vid identisk provstorlek, tryck och förfarande.
Checklista för smältkvalitet vid daglig drift
- Råmaterial och returmaterial ska vara torra, rena och förvaras under tak
- Skänkar, verktyg och skumskopor ska vara belagda och förvärmda innan de kommer i kontakt med smältan
- Ugnens och skänkens foder ska inspekteras med avseende på skador och avlagringar
- Smältans temperatur ska ligga inom det definierade intervallet för legering och process
- Avgasningsparametrarna ska dokumenteras och rotorns skick kontrolleras
- Slagga avlägsnas försiktigt utan att oxider rörs tillbaka in i smältan
- Filter väljs ut efter genomströmning och byts ut vid fastställda intervall
- Överföring och skänkning med låg turbulens och korta fallhöjder
- Densitetsindex eller jämförbar test utförs och registreras regelbundet
Vanliga frågor
Är avgasning nödvändig vid högtrycksgjutning?
Det beror på kraven på detaljen. För detaljer som värmebehandlas, svetsas eller måste vara trycktäta är det i allmänhet viktigt med ett kontrollerat väteinnehåll och ren smälta. Den erforderliga nivån bör fastställas per produkt.
Ersätter filtrering avgasning?
Nej. Filter fångar upp fasta inneslutningar och oxidfilmer men avlägsnar inte upplöst väte. Avgasning och filtrering löser olika problem.
Varför varierar smältans kvalitet beroende på vädret?
Luftfuktigheten är en källa till väte. Under fuktiga dagar kan smältan ta upp mer väte genom kontakt med luft, verktyg och material, vilket är anledningen till att regelbundna tester är användbara.
Förbättrar en högre smältningstemperatur kvaliteten?
Inte automatiskt. Högre temperaturer ökar väteupplösligheten och oxidationen. Temperaturen bör vara så hög som processen kräver, men inte högre.
FISS erbjuder begagnade smält-, värme- och doseringsugnar.
En jämn smältkvalitet börjar med rätt ugnsteknik. FISS erbjuder begagnade ugnar för gjuterier och pressgjutning och kan hjälpa till att bedöma vilken utrustning som passar just er legering, produktionskapacitet och cellkonfiguration.