
Automatisering i tryckgjutningscellen: Vilken kringutrustning ingår i ett modernt tryckgjutningssystem?
En modern pressgjutningscell är mycket mer än själva pressgjutningsmaskinen . Metalltillförsel, formspolning, temperaturreglering, uttagning av detaljer, beskärning, transport och hantering måste samverka som ett samordnat produktionssystem. Syftet med automatiseringen är inte bara att ersätta manuellt arbete, utan att göra de enskilda processtegen mer repeterbara, kontrollerbara och lämpade för kontinuerlig industriell produktion.
Vilken utrustning används vanligtvis i en automatiserad pressgjutningscell?
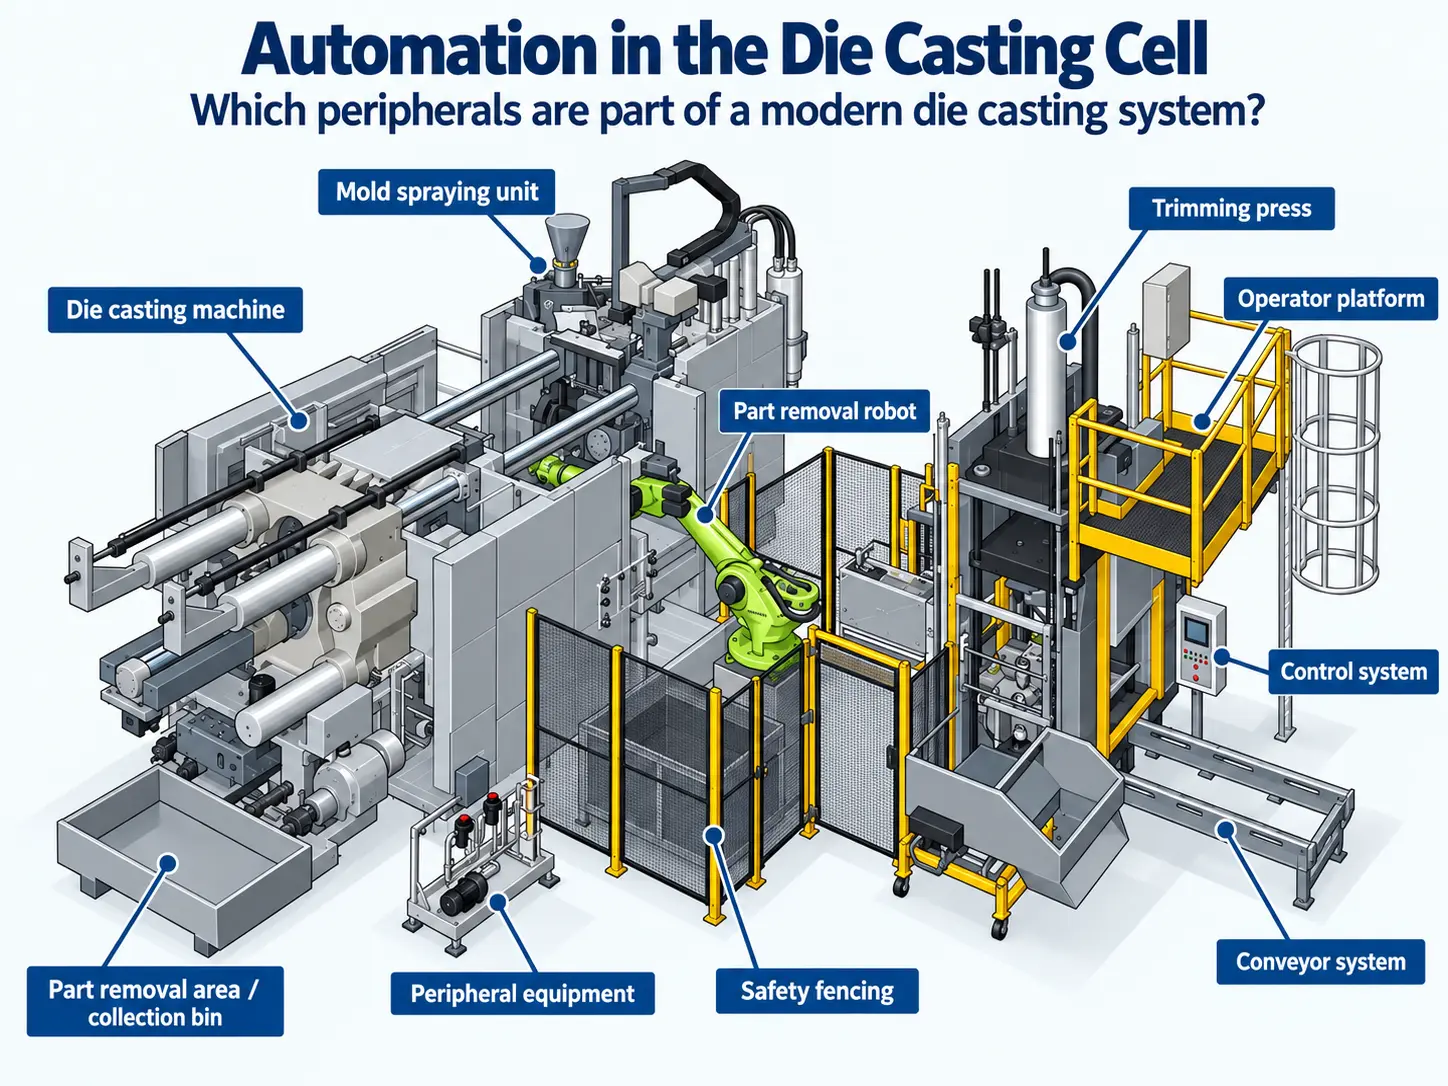
Beroende på gjutningsprocessen och komponenten kan en automatiserad tryckgjutningscell omfatta en doseringsugn eller ett metalldoseringssystem, utrustning för formspolning, temperaturregleringsenheter, en uttagsrobot, en trimpress, transportsystem och automatiserad detaljhantering.
Dessa komponenter samordnas med tryckgjutningsmaskinen genom styrgränssnitt och en definierad processsekvens. Den exakta konfigurationen beror på legering, maskintyp, form, komponentens geometri, cykeltid och kvalitetskrav.
Vad är en pressgjutningscell?
En pressgjutningscell kombinerar den huvudsakliga pressgjutningsmaskinen med den kringutrustning som krävs före, under och efter den egentliga gjutningsprocessen. Istället för att behandla varje maskin som en isolerad enhet är cellen utformad kring den fullständiga produktionssekvensen.
Innan gjutningen måste smält metall finnas tillgänglig och formen måste vara förberedd till rätt temperatur. Efter gjutningen måste komponenten avlägsnas på ett säkert sätt, separeras från ingötningskanaler och överskott, transporteras och, beroende på produktionskonceptet, kontrolleras eller överföras till nästa bearbetningssteg.
De enskilda modulerna måste därför anpassas till varandra, inte bara mekaniskt, utan även vad gäller cykeltid, styrsignaler, säkerhetsfunktioner och materialflöde.

Från smält metall till den färdiga pressgjutna delen
Den exakta sekvensen varierar mellan olika produktionslinjer, men en högautomatiserad kammargjutningscell följer ofta en återkommande struktur.
Tillförsel och dosering av smält metall
Den erforderliga mängden smält metall tillförs till tryckgjutningsmaskinen. Vid automatiserad kammareproduktion kan detta utföras av en doseringsugn eller ett annat kontrollerat metaldoseringssystem.
Förbered gjutformen
Efter att den föregående gjutningen har tagits bort kan den öppna formen sprutas ren och förberedas för nästa cykel. Påföring av släppmedel, kylning och torkning måste samordnas med den erforderliga formtemperaturen.
Gjutning
Formen stängs och gjutcykeln inleds. Det smälta metallen sprutas in i formhåligheten, trycket byggs upp och gjutgodset stelnar tillräckligt för att formen ska kunna öppnas.
Utdragning av gjutgodset
En uttagningsrobot eller en uttagningsanordning tar ut gjutningen ur den öppna formen och förflyttar den säkert till nästa station i produktionssekvensen.
Beskärning och separering
Ingötningskanaler, överflöden och grater kan avlägsnas i en trimmpress eller ett annat efterföljande bearbetningssystem. Beroende på komponenten kan ytterligare bearbetningssteg följa.
Hantering, kontroll och transport
Komponenten kan sedan överföras till behållare, transportband, inspektionsutrustning eller efterföljande produktionsprocesser. Graden av automatisering beror på det produktionskonceptet.
De viktigaste automatiseringsmodulerna i en tryckgjutningscell
Inte alla pressgjutningsceller kräver samma kringutrustning. Det finns dock flera moduler som är typiska för industriell pressgjutningsproduktion.
Doseringsugn
Tillför en definierad mängd smält metall till sprutkammaren. Repeterbar dosering bidrar till stabila sprutförhållanden och jämna produktionscykler.
Sprutningsenhet
Applicerar släppmedel och möjliggör kontrollerad formkylning. Sprutmönster, mängd, luftavblåsning och cykeltid måste anpassas till formen och processen.
Temperaturregleringsenhet
Styr utvalda formkretsar med hjälp av värme- och kylmedier. Stabila termiska förhållanden bidrar till reproducerbara gjutningsförhållanden och komponentkvalitet.
Utmatningsrobot
Tar bort gjutgodset från gjutformen och överför det till den nästa processstationen. Robotarna kan även utföra ytterligare hanteringsuppgifter när cellens utformning tillåter det.
Trimpress
Separerar ingötningskanaler, överflöd och grater från gjutgodset. Trimverktyget måste vara anpassat till komponenten och gjutningssystemet.
Transport och hantering av detaljer
Transportband, överföringsenheter och behållare förflyttar gjutgods, skrot och färdiga delar mellan stationerna och ut ur cellen.
Vilka är fördelarna med en automatiserad tryckgjutningscell?
Automatisering bör inte utvärderas enbart utifrån antalet robotar som är installerade. Dess främsta värde ligger i att styra repetitiva arbetsmoment och samordna dem med gjutmaskinen.
| Syfte | Automatiseringens bidrag | Viktig förutsättning |
|---|---|---|
| Processens repeterbarhet | Dosering, sprutning, utvinning och hantering kan utföras med hjälp av definierade sekvenser och parametrar. | Utrustningens skick och processinställningarna måste förbli stabila. |
| Jämn cykel | Automatiserade moduler kan minska variationer orsakade av manuella ingrepp. | Det långsammaste processteget avgör fortfarande den uppnåeliga totala cellcykeln. |
| Operatörssäkerhet | Robotar och automatiserad hantering kan minska behovet av att personal vistas i områden med höga temperaturer och rörliga maskiner. | Skyddsanordningar, låsningar och det övergripande säkerhetskonceptet måste utformas korrekt. |
| Kvalitetskontroll | Processövervakning och automatiserad hantering kan förbättra repeterbarheten och stödja definierade inspektionssekvenser. | Automatisering ersätter inte korrekt processutformning och kvalitetsbedömning. |
| Materialflöde | Komponenter och spill kan förflyttas mellan produktionsstationer i en definierad sekvens. | Buffertar och hanteringskapacitet måste anpassas till produktionstakten. |
Gränssnitten mellan maskinerna är lika viktiga som maskinerna själva
En samling av enskilt fungerande maskiner utgör inte automatiskt en fungerande automatiserad pressgjutningscell. Utrustningen måste utbyta signaler och följa en definierad sekvens.
Till exempel måste tryckgjutningsmaskinen veta när sprutningsenheten har lämnat formområdet, när roboten befinner sig i ett säkert läge och när metaldoseringen är avslutad. På samma sätt måste kringutrustningen få information om maskinens status, formens position och det aktuella processteget.
- signaler för maskinklar och cykelstart
- status för öppen och stängd form
- robotens och sprutningsenhetens säkerhetspositioner
- signal om att doseringen är klar
- signaler för detekterad eller borttagen detalj
- fel- och larmhantering
- nödstopp och säkerhetskretsar
- gränssnitt till processövervakningssystem
- datautbyte med överordnade produktionssystem där så krävs
Skillnad i automatisering mellan kallkammars- och varmkammarspressgjutning?
Kallkammarsprutgjutning
Kammarsprutgjutningsmaskiner kräver att den smälta metallen överförs till sprutkammaren vid varje gjutcykel. Automatiserad metaldosering spelar därför en särskilt viktig roll i många aluminiumgjutningsceller.
Större kammarsystem kombinerar ofta maskinen med doseringsutrustning, sprutsystem, robotar, temperaturreglering, trimmpressar och ytterligare utrustning i efterföljande processer.
Varmkammarsprutgjutning
I en varmkammarsmaskin är insprutningsenheten direkt ansluten till den smälta metallen. Ett separat doseringssteg, jämförbart med det som finns i en typisk kammarscell för aluminium, krävs därför inte.
Sprutning, utdragning, temperaturreglering, transport och annan automatisering kan dock fortfarande vara viktig beroende på den aktuella komponenten och tillverkningsprocessen.
För mer information om de två maskinkoncepten, se Kallkammare eller varmkammare? Vilken pressgjutningsmaskin passar bäst för din tillämpning?
Hur ska kringutrustning väljas?
Tillbehör bör inte väljas oberoende av tryckgjutningsmaskinen. Utgångspunkten är alltid den avsedda gjutningsprocessen och den komponent som ska tillverkas.
Definiera gjutningsprocessen
Legering, kall- eller varmkammarsprocess, gjutvikt, formkoncept och produktionsvolym avgör de grundläggande kraven på cellen.
Definiera den erforderliga cykeln
Dosering, sprutning, utdragning, kylning, trimning och transport måste kunna fungera inom den erforderliga produktionssekvensen. 03
Kontrollera mekanisk kompatibilitet
Robotens räckvidd, nyttolast, installationsutrymme, överföringshöjder, tillgång till form, pressens mått och transportörens utformning måste passa den faktiska produktionsmiljön.
Kontrollera styrsystem och gränssnitt
Signaler, kommunikation, säkerhetsteknik och programvara måste göra det möjligt för alla komponenter att fungera tillsammans på ett tillförlitligt sätt.
Utvärdera hela produktionscellen
Den slutliga bedömningen bör inte bara omfatta teknisk kompatibilitet utan även underhåll, reservdelar, dokumentation, energiförsörjning, golvyta och krav för idrifttagning.
Komplett begagnad cell eller enskilda maskiner?
En komplett begagnad tryckgjutningscell kan vara attraktiv eftersom huvudmaskinen och kringutrustningen redan har fungerat tillsammans i en produktionsmiljö. Detta kan minska en del av det tekniska arbetet jämfört med att skaffa varje modul separat.
Denna fördel gäller dock endast om den befintliga konfigurationen passar den nya produktionsuppgiften. En tidigare samordnad cell kan ändå kräva modifieringar när gjutformen, gjutvikten, automatiseringssekvensen eller den lokala infrastrukturen ändras.
| Alternativ | Potentiell fördel | Vad som måste kontrolleras |
|---|---|---|
| Komplett begagnad cell | Huvudmaskinen och kringutrustningen har redan integrerats i ett produktionssystem. | Lämplighet för den nya komponenten, skick, gränssnitt, dokumentation och nödvändiga modifieringar. |
| Befintlig maskin + begagnad automatisering | Befintlig produktionsutrustning kan eventuellt utökas utan att hela cellen behöver bytas ut. | Mekanisk integration, styrgränssnitt, cykeltid och säkerhetskoncept. |
| Enskilda komponenter | Cellen kan konfigureras specifikt utifrån den avsedda processen. | Det kan krävas en högre grad av integration och större tekniska insatser. |
FISS erbjuder begagnade pressgjutningsmaskiner samt automations- och kringutrustning för kammarpessgjutning .
Vad bör man kontrollera innan man köper en begagnad pressgjutningscell?
- tillverkare, modell och tillverkningsår för huvudmaskinen
- klämkraft och konfiguration av insprutningsenheten
- Fullständig lista över kringutrustning
- robotmodell, lastkapacitet och arbetsområde
- sprutaggregatets konfiguration och axelrörelser
- doseringssystem och kompatibel legering
- temperaturregleringsenheter och tillgänglig värme-/kylkapacitet
- trimmpress och befintliga trimverktyg
- transportör och materialflödeslayout
- styrsystem och kommunikationsgränssnitt
- säkerhetsanordningar, skydd och nödstoppskoncept
- krav på el och medier
- underhållshistorik och tekniskt skick
- tillgängliga manualer, ritningar och säkerhetskopior av programvara
- tillgång till reservdelar och teknisk support
- krav på demontering, transport och återupptagande av drift
Tryckgjutningsmaskinen är endast centrum i produktionscellen
En automatiserad pressgjutningscell kombinerar gjutning, metalltillförsel, värmehantering, formförberedelse, uttagning av detaljer, efterbearbetning och materialhantering till en samordnad produktionssekvens.
Nyckeln till framgångsrik automatisering är därför inte antalet enskilda maskiner, utan hur väl dessa maskiner är anpassade till komponenten, pressgjutningsprocessen och varandra.
Vid utvärdering av en ny eller begagnad cell bör hela systemet beaktas: maskinteknik, kringutrustning, gränssnitt, cykeltider, säkerhet, dokumentation och kraven för den framtida produktionsprocessen.
Frågor om automatisering i pressgjutningsceller
Vad är en automatiserad tryckgjutningscell?
En automatiserad pressgjutningscell kombinerar pressgjutningsmaskinen med kringutrustning såsom metaldosering, sprutning, temperaturreglering, robotutmatning, beskärning och materialhantering i en samordnad produktionsprocess.
Vilken kringutrustning är viktigast?
Det finns ingen enskild konfiguration som passar alla processer. Typisk utrustning omfattar doseringssystem, sprutningsenheter, temperaturregleringsenheter, uttagningsrobotar, trimningspressar och transportsystem. Vilken utrustning som krävs beror på komponenten och gjutningsprocessen.
Varför används en sprutningsenhet vid pressgjutning?
En sprutningsenhet applicerar släppmedel och kan underlätta en kontrollerad kylning av formytan mellan gjutcyklerna. Sprutmönster, mängd, avblåsning och cykeltid måste anpassas till formen och processen.
Vad gör en uttagningsrobot?
Utmatningsroboten tar bort gjutgodset från den öppna formen och förflyttar det till nästa station. Beroende på cellen kan roboten även utföra ytterligare hanteringsuppgifter.
Varför är temperaturregleringsenheter viktiga?
Temperaturregleringsenheter reglerar utvalda formkretsar och bidrar till att upprätthålla definierade termiska förhållanden. Stabila formtemperaturer är en viktig faktor för reproducerbara gjutningsprocesser.
Minskar automatisering alltid cykeltiden?
Nej. Automatisering kan göra processstegen mer repeterbara och minska manuella variationer, men den uppnåeliga cykeltiden bestäms av hela processen, inklusive stelning, sprutning, uttagning, trimning och materialhantering.
Vad är fördelen med att köpa en komplett begagnad pressgjutningscell?
En komplett begagnad cell kan minska integrationsarbetet eftersom huvudmaskinen och kringutrustningen redan har fungerat tillsammans. Däremot måste den tekniska kompatibiliteten med den nya komponenten, formen och produktionsmiljön fortfarande kontrolleras.
Kan befintlig automatisering kombineras med en annan tryckgjutningsmaskin?
I princip ja, men mekanisk installation, robotens räckvidd, cykeltid, styrgränssnitt, säkerhetssystem och kommunikation mellan alla komponenter måste kontrolleras före integrationen.
FISS hjälper till att matcha huvudmaskinen och kringutrustningen.
Oavsett om du letar efter en enskild tryckgjutningsmaskin, automatiseringsutrustning eller en komplett begagnad produktionscell, bör den tekniska konfigurationen passa den avsedda komponenten och produktionsprocessen. FISS kan hjälpa till med sökandet efter lämpliga begagnade maskiner, kringutrustning och kompletta tryckgjutningsceller.
Källa
Bührig-Polaczek, A.; Michaeli, W.; Spur, G. (red.): Handbuch Urformen, Carl Hanser Verlag, avsnitt om doseringsteknik, pressgjutning och efterbehandling av gjutgods; kompletterat med FISS praktiska erfarenheter av begagnade pressgjutningsmaskiner, celler och kringutrustning.