
Aluminium, zink eller magnesium? Jämförelse av material för pressgjutning
Aluminium-, zink- och magnesiumlegeringar utgör den övervägande delen av tryckgjutna detaljer. Varje materialgrupp har sin egen kombination av vikt, hållfasthet, gjutbarhet och ytkvalitet, och ställer olika krav på maskinen, smältanhanteringen och gjutformen. Valet av material påverkar därför hela produktionsuppsättningen, inte bara delen.
Vilket pressgjutningsmaterial passar vilken tillämpning?
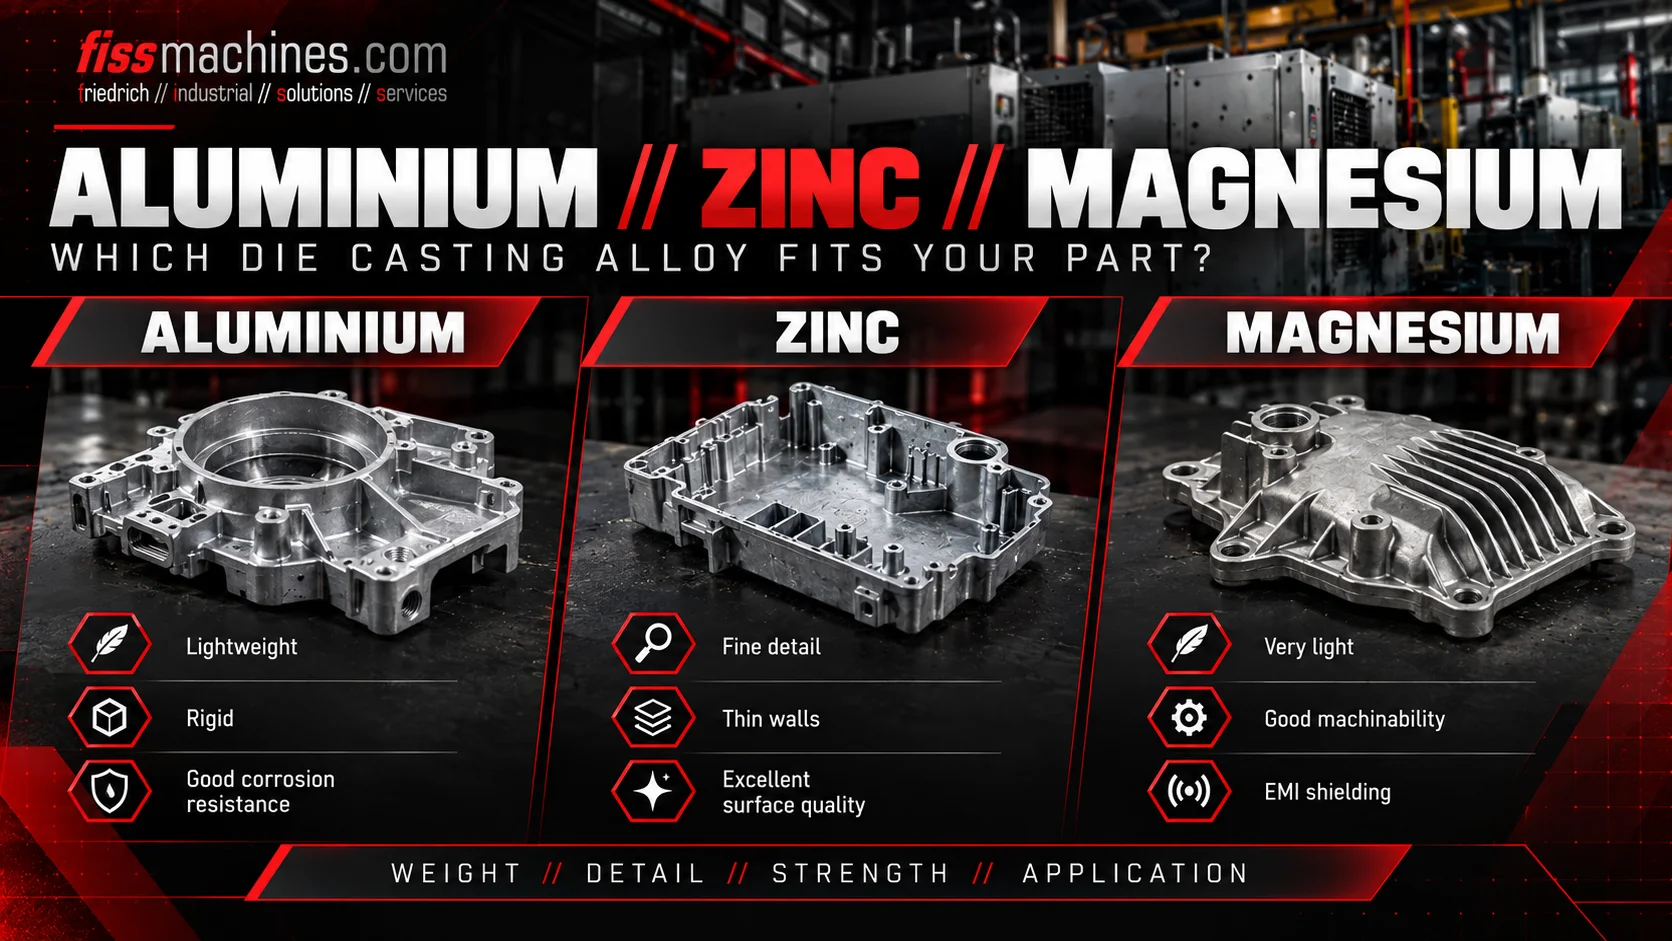
Aluminium är det vanligaste valet för lätta konstruktions- och höljesdelar och bearbetas på kammarmaskiner med kall kammare. Zink möjliggör mycket tunna väggar, fina detaljer och högkvalitativa ytor för dekorativa eller pläterade delar och gjuts vanligtvis på kammarmaskiner med varm kammare. Magnesium har den lägsta densiteten av de tre och används där vikten är avgörande; beroende på komponentens storlek gjuts det på varm- eller kammarmaskiner.
Det slutgiltiga valet beror på de erforderliga mekaniska egenskaperna, driftstemperaturen, korrosionsmiljön, ytfinheten och produktionsvolymen, vilket bör klargöras i samråd med kundens specifikation och legeringsleverantören.
De tre materialgrupperna i korthet
Tabellen nedan ger en kvalitativ översikt. Exakta värden för densitet, stelningsintervall, hållfasthet och töjning varierar från legering till legering och bör alltid hämtas från den relevanta standarden eller leverantörens datablad.
| Kriterium | Aluminiumlegeringar | Zinklegeringar | Magnesiumlegeringar |
|---|---|---|---|
| Densitet (ca) | ca 2,7 g/cm³ | ca 6,6–7 g/cm³ | ca 1,8 g/cm³ |
| Typisk maskintyp | Kallkammare | Varmkammare | Varmkammare för mindre delar, kammare för större delar |
| Bearbetningstemperatur | Relativt hög | Låg | Jämförbar med aluminium |
| Tunna väggar och fina detaljer | Bra | Mycket bra | Mycket god flytbarhet |
| Formlivslängd | Begränsad av termisk utmattning | Lång, tack vare lägre termisk belastning | Generellt sett längre än med aluminium |
| Särskild uppmärksamhet | Smältans renhet, väte, värmesprickbildning | Krypning vid höga temperaturer, vikt | Skydd av smältan, brandsäkerhet, galvanisk korrosion |
Aluminium: Den mångsidiga standarden
Aluminiumgjutlegeringar baseras oftast på aluminium–kisel, ofta med tillsatser av koppar eller magnesium. Kisel förbättrar flytbarheten och gjutbarheten; koppar ökar hållfastheten men minskar korrosionsbeständigheten; järnfattiga varianter legerade med mangan och magnesium används för konstruktionsdelar som kräver högre duktilitet eller värmebehandling.
Eftersom smält aluminium angriper järnbaserade komponenter får det inte vara i kontakt med insprutningssystemet under längre perioder. Istället hälls eller doseras en uppmätt mängd in i insprutningshylsan på en kallkammarsprutgjutningsmaskin för varje insprutning. Den högre bearbetningstemperaturen ökar den termiska belastningen på formen, vilket gör värmesprickbildning till en av de främsta slitagemekanismerna.
Zink: Precision, detaljrikedom och yta
Zinkgjutlegeringar, vanligtvis zink-aluminiumlegeringar med små tillsatser av koppar och magnesium, smälter vid en betydligt lägre temperatur än aluminium. Detta möjliggör varmkammarsprutgjutning där matningssystemet är nedsänkt i smältan, korta cykler och mycket lång livslängd på gjutformen.
Zinkdetaljer har exakta mått och lämpar sig väl för plätering och dekorativa ytbehandlingar, vilket är anledningen till att de ofta används i beslag, hårdvara, lås och kopplingar. Nackdelarna är den höga densiteten och en tendens att krypa under långvarig belastning vid höga temperaturer, vilket begränsar användningen i varma, hårt belastade tillämpningar.
Magnesium: Maximal viktbesparing
Magnesium är den lättaste konstruktionsmetallen som används vid pressgjutning. Vanliga legeringsgrupper innehåller aluminium och zink för hållfasthet och gjutbarhet, eller aluminium och mangan för högre duktilitet. Magnesium fyller tunna sektioner väl och eftersom det inte angriper stål på samma sätt som aluminium, kan det bearbetas i varmkammarsmaskiner för mindre delar och i kallkammarsmaskiner för större delar.
Smält magnesium oxiderar lätt och måste skyddas med en skyddsgas. De gaser som är tillåtna för detta ändamål omfattas av miljö bestämmelser, så gällande regler bör kontrolleras för varje anläggning. Spån, finkornigt material och damm kräver särskilda brandsäkerhetsåtgärder, och vatten måste hållas borta från smältan. I sammansatta konstruktioner måste kontakten med andra metaller utformas så att galvanisk korrosion undviks.
Vad materialvalet innebär för maskiner och smältverk
Kall- eller varmkammare, skottändstorlek och kolvdiametrar bestäms av legering och detalj.
Smältning, hållning och dosering måste anpassas efter legering, temperatur och genomströmning.
Formstål, temperaturreglering och sprutning beror i hög grad på legeringen.
Särskilt magnesium kräver smälteskydd och brandsäkerhetsåtgärder.
Att byta material på en befintlig produktionslinje är sällan en enkel omställning. En zinkmaskin med varmkammare kan inte användas för aluminium, och att byta från aluminium till magnesium kräver ändringar av smältanläggningen och säkerhetsutrustningen. Skillnaderna mellan de två maskinprinciperna behandlas i vår artikel ”Kallkammare eller varmkammare?”, och lämplig smält- och hållutrustning finns bland våra begagnade ugnar.
Frågor att besvara innan du väljer material
- Vilka mekaniska egenskaper är specificerade, och krävs de i gjutet eller värmebehandlat tillstånd?
- Vid vilken temperatur och under vilken kontinuerlig belastning kommer delen att användas?
- Vilken korrosionsmiljö och vilka fogmaterial är inblandade?
- Vilken ytfinish krävs: bearbetad, belagd, pläterad eller dekorativ?
- Hur avgörande är komponentens vikt jämfört med material- och bearbetningskostnaden?
- Vilken minsta väggtjocklek och detaljnivå kräver konstruktionen?
- Vilken maskintyp och smältutrustning finns redan tillgänglig internt?
- Finns det tillstånd och säkerhetskoncept på plats för den valda legeringen?
Vanliga frågor
Varför gjuts inte aluminium på varmkammarmaskiner?
Smält aluminium angriper järnbaserade material. Att hålla doseringssystemet ständigt nedsänkt i smält aluminium skulle leda till snabbt slitage, därför doseras aluminiumet in i en doseringshylsa i en kallkammare för varje dos.
Är zink alltid tyngre än aluminium för samma detalj?
För samma volym, ja, eftersom zinklegeringar har ungefär två och en halv gånger så hög densitet. Tunnare väggar kan delvis kompensera för detta, men zink väljs sällan när låg vikt är huvudmålet.
Kan en och samma maskin bearbeta både aluminium och magnesium?
En kammarmaskin kan i princip användas för båda, men hanteringen av smältan, skyddsgas, dosering och säkerhetsutrustning skiljer sig åt. En omställning måste planeras som en processomställning, inte bara som ett materialbyte.
FISS hjälper till att anpassa maskin och smältverk till legeringen.
Oavsett om du utökar din aluminiumkapacitet eller sätter upp en ny process, erbjuder FISS begagnade kammargjutningsmaskiner och ugnar och kan hjälpa dig att bedöma vilken utrustning som passar ditt material och dina detaljer.